-
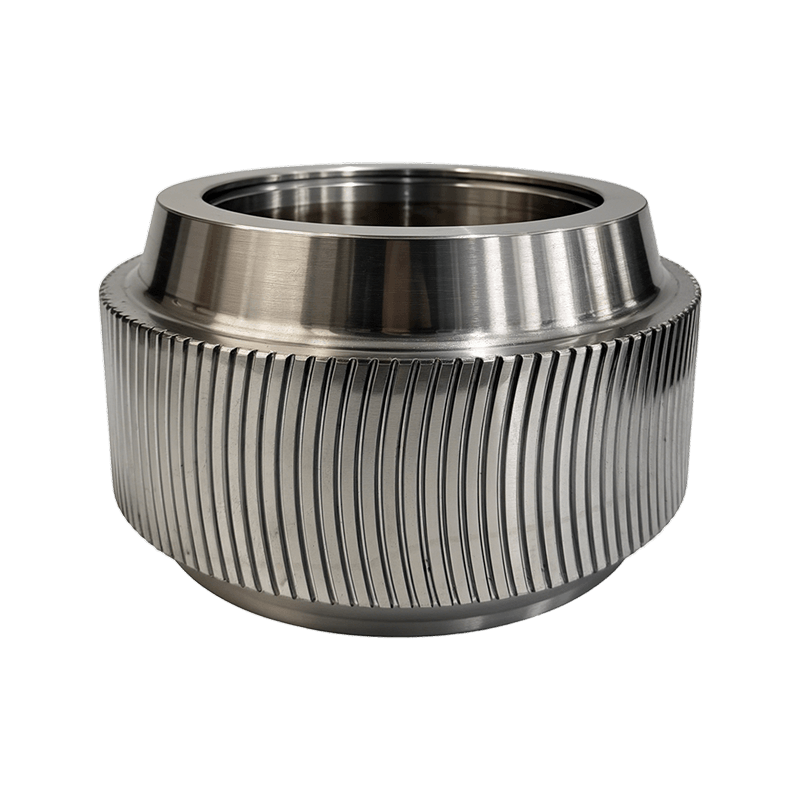 Visão geral do produto O Arc Tooth Roller Shell é uma peça chave de desgaste da peletizad...Ver detalhes
-
 Visão geral do produto Um componente de rolo de pressão de alta resistência e resistente ...Ver detalhes
-
 Visão geral do produto Rolos especializados de alto desempenho fabricados em aço para rol...Ver detalhes
-
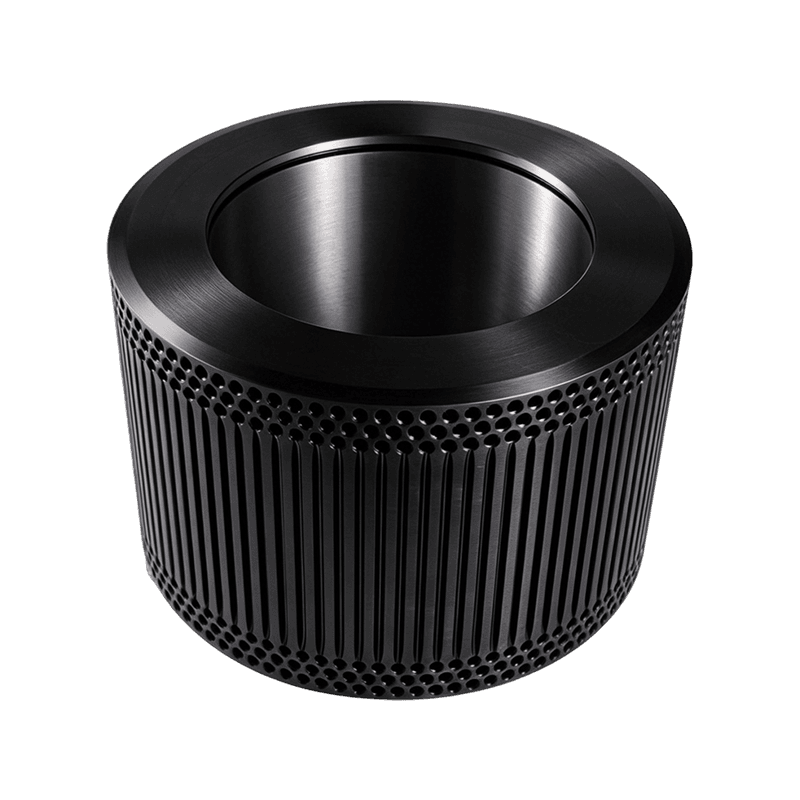
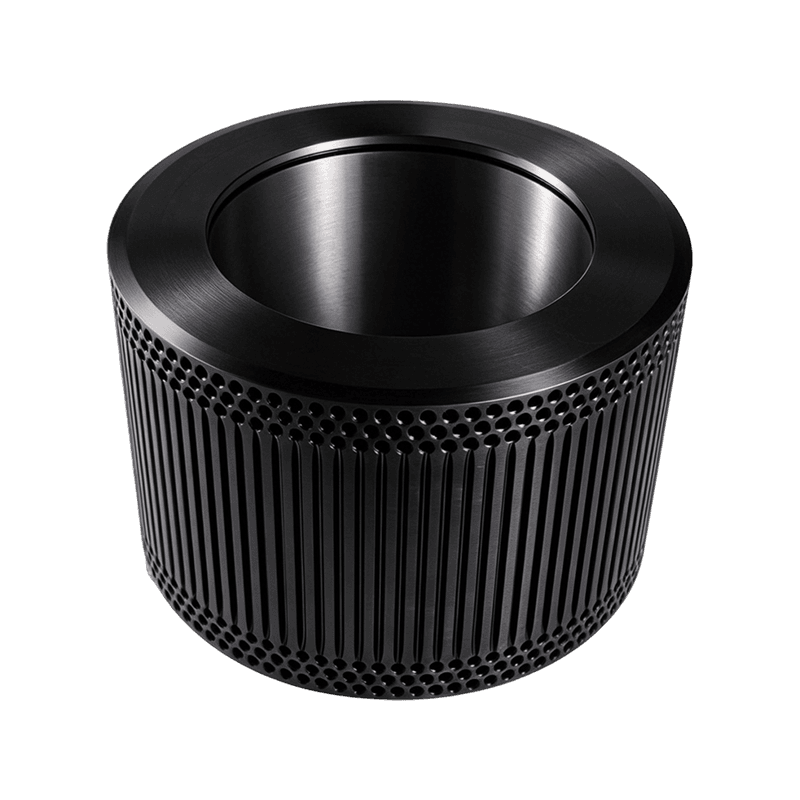 Visão geral do produto Um invólucro de rolo de pressão resiliente feito de aço de mola 60...Ver detalhes
-
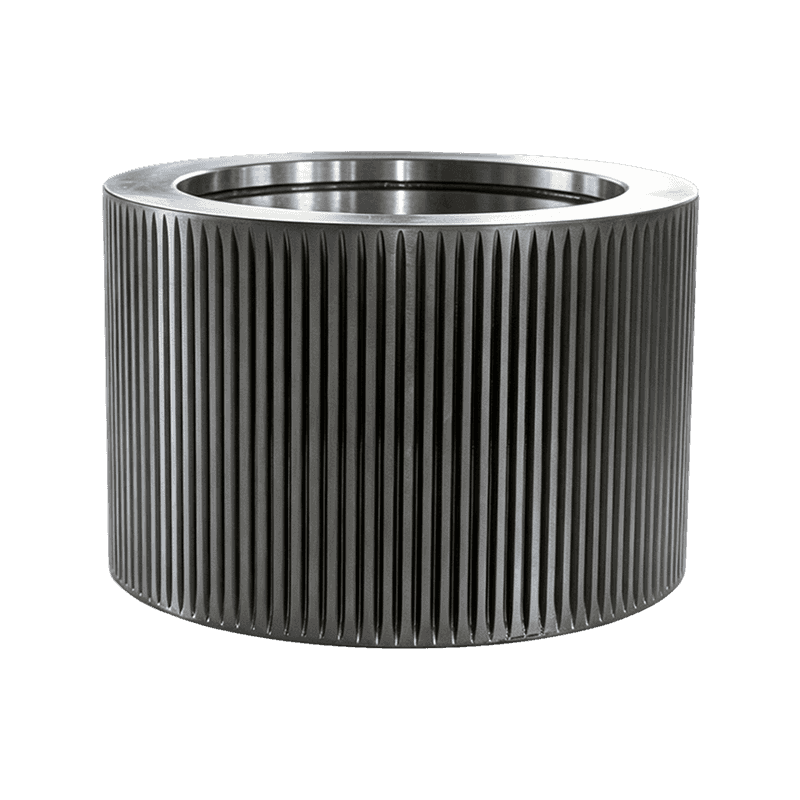
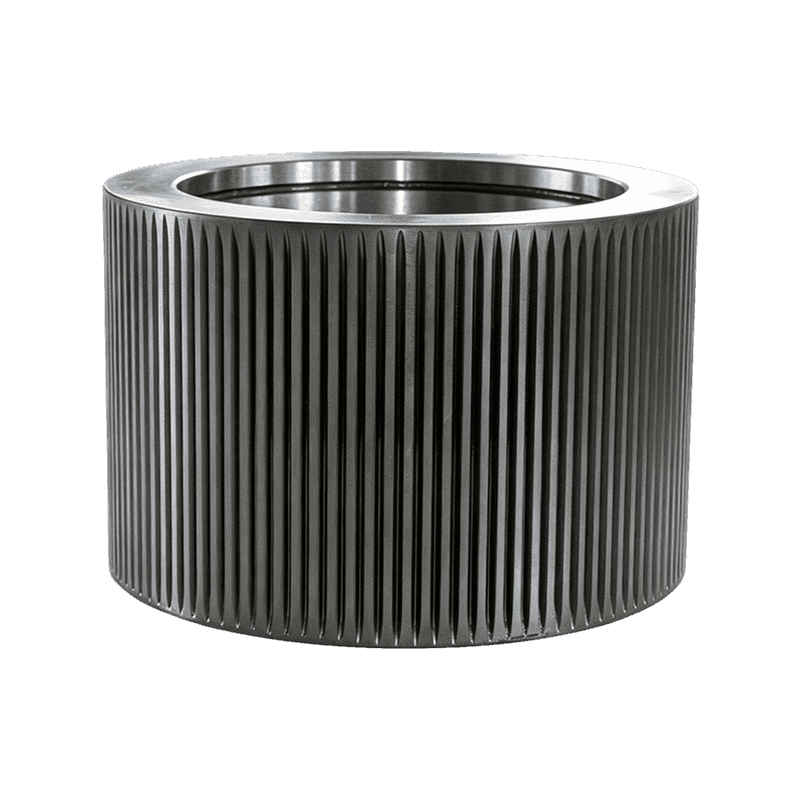 Visão geral do produto Um rolo de pressão de liga de aço amplamente utilizado e versátil,...Ver detalhes
-
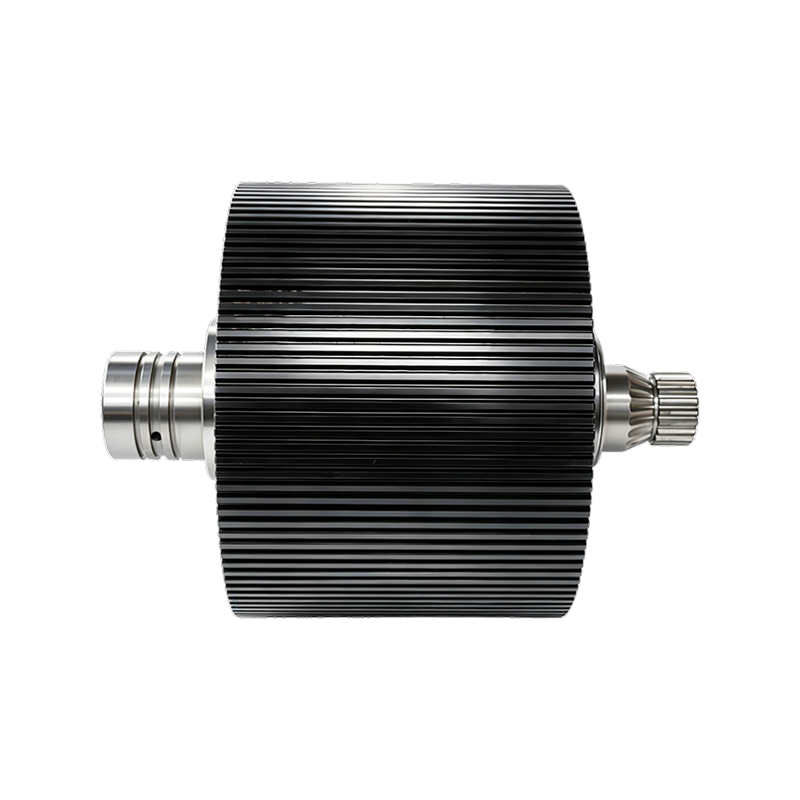
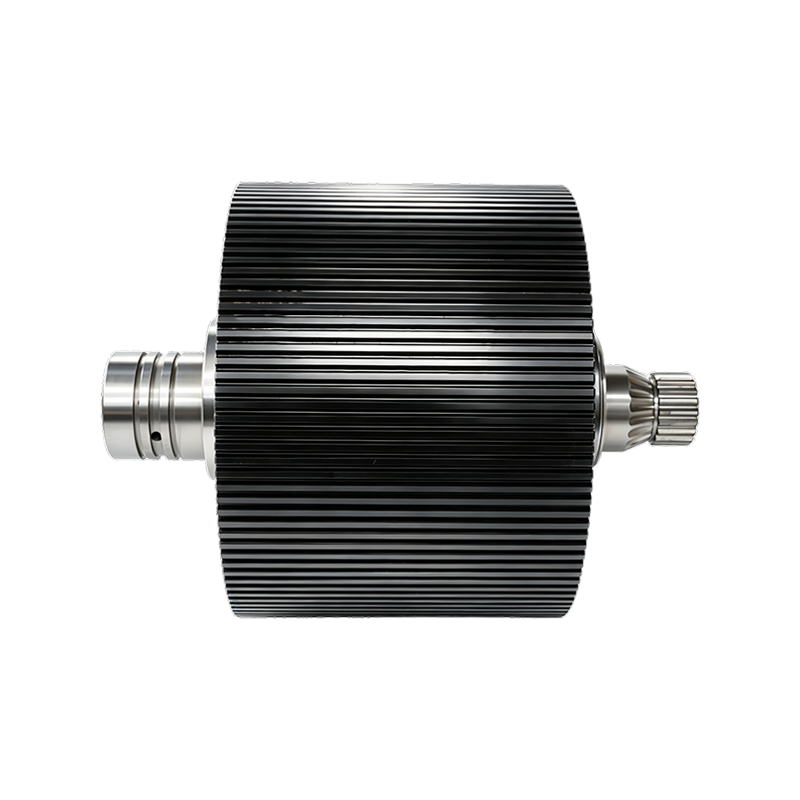
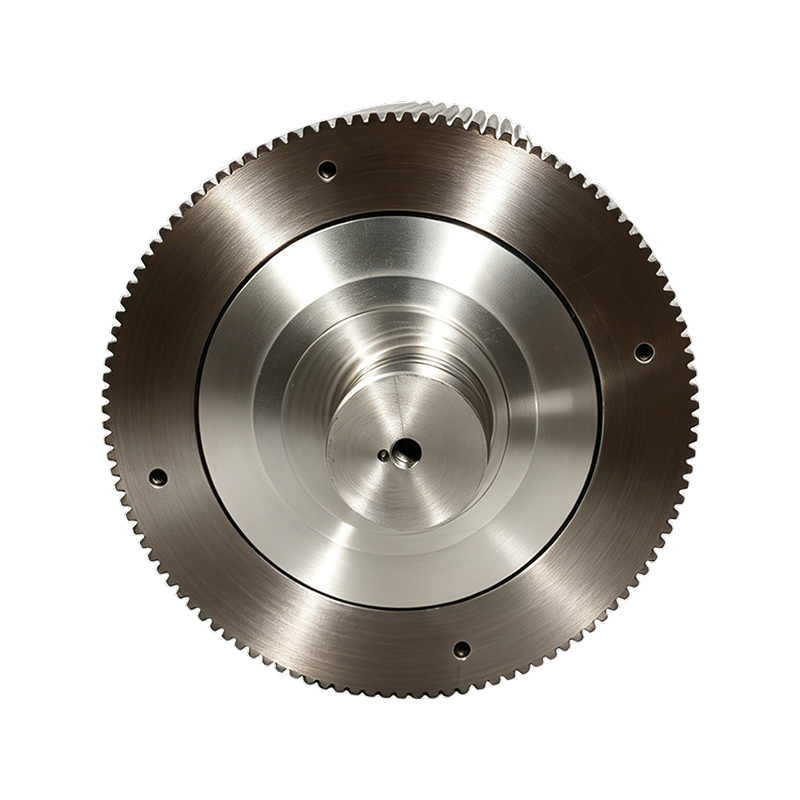
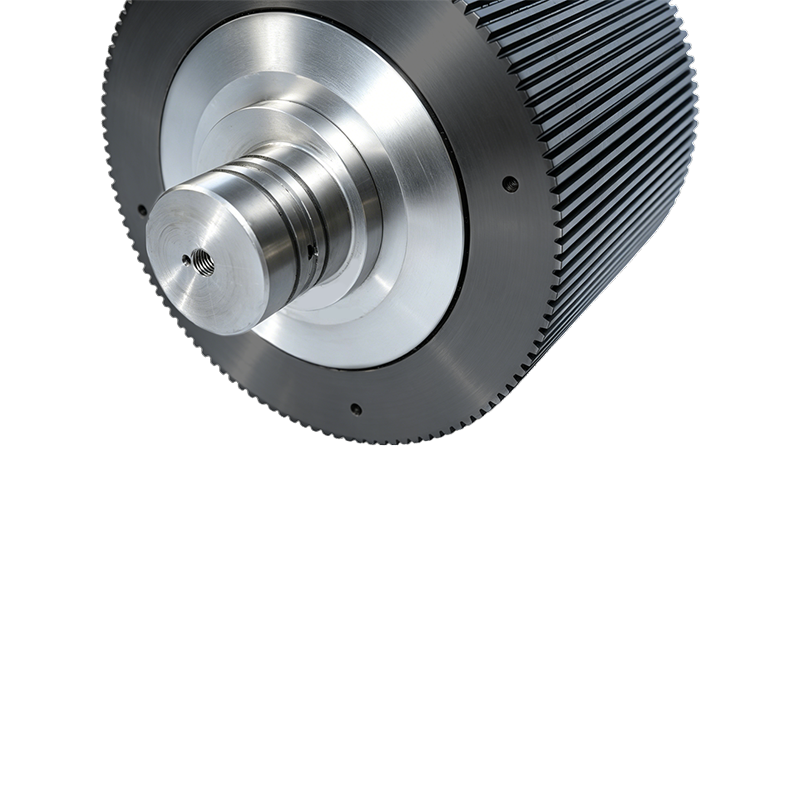
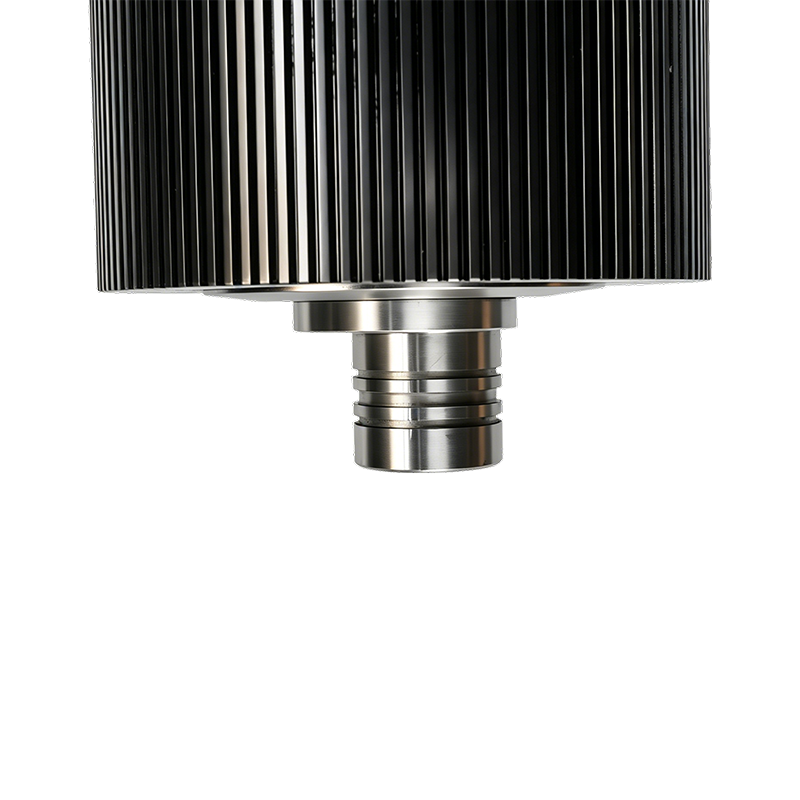
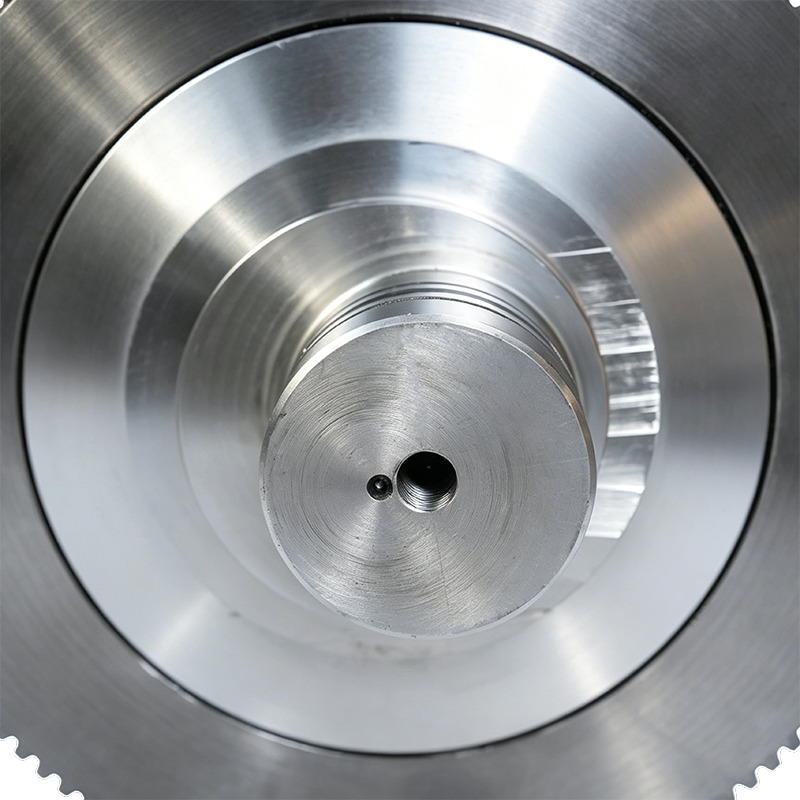
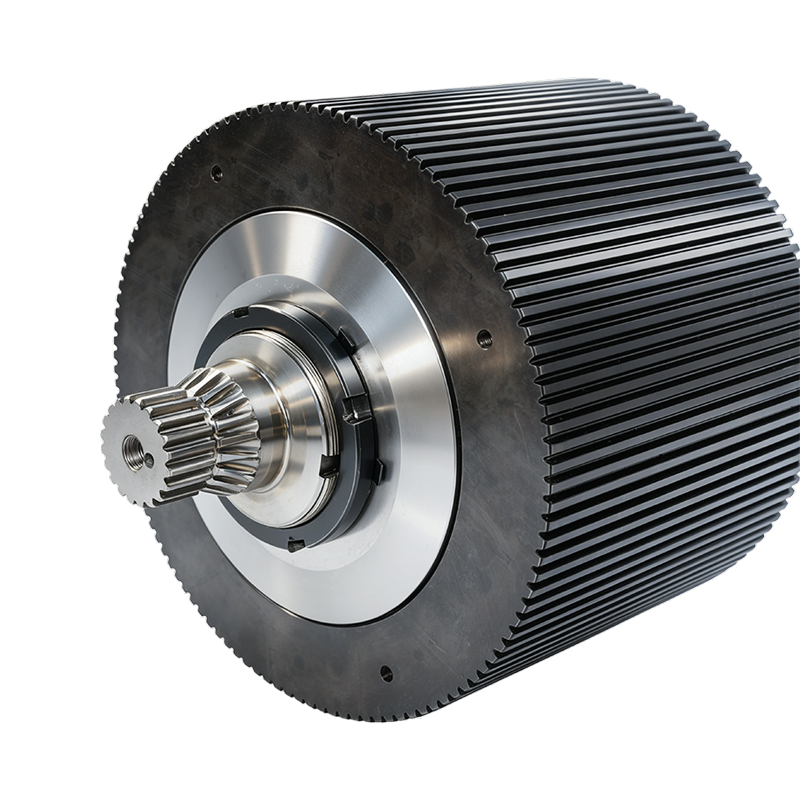
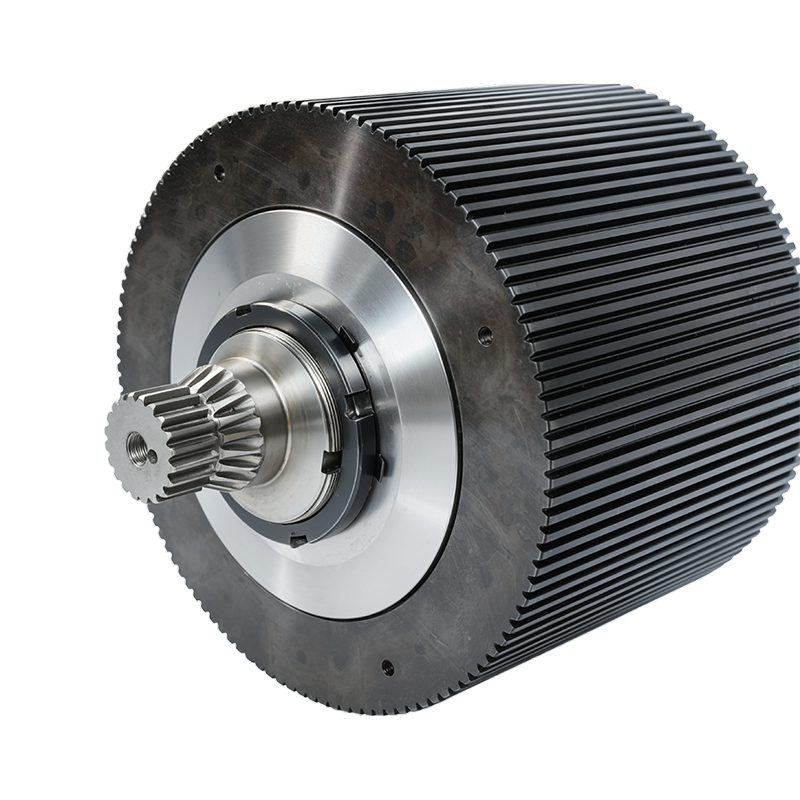
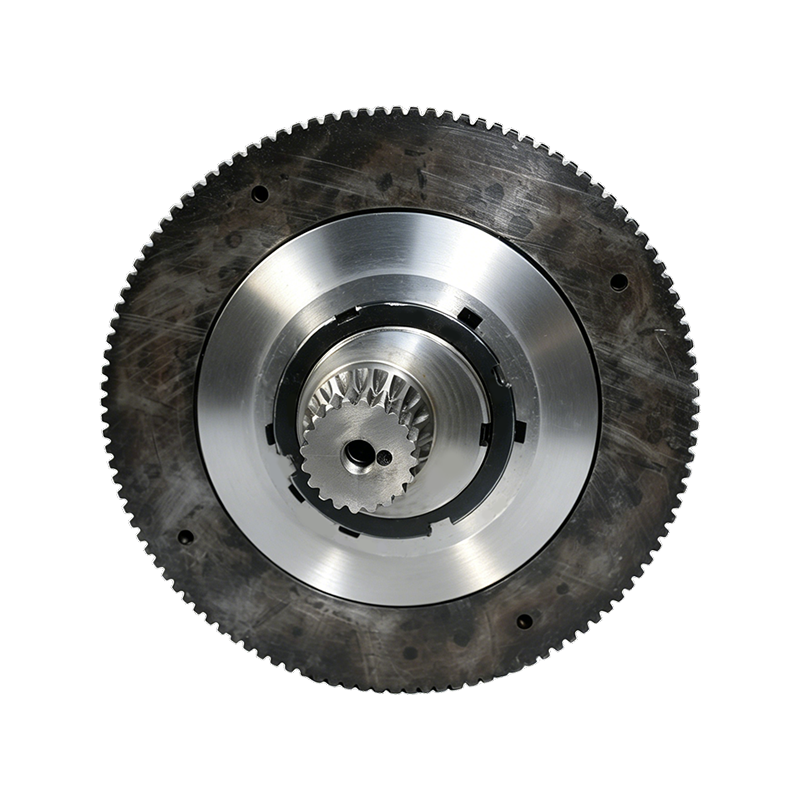
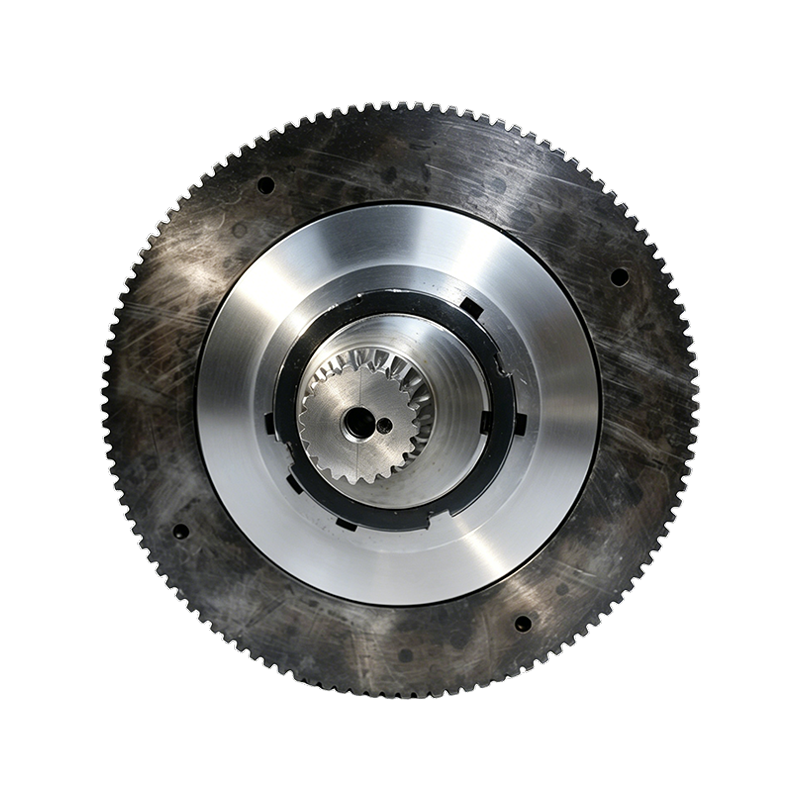
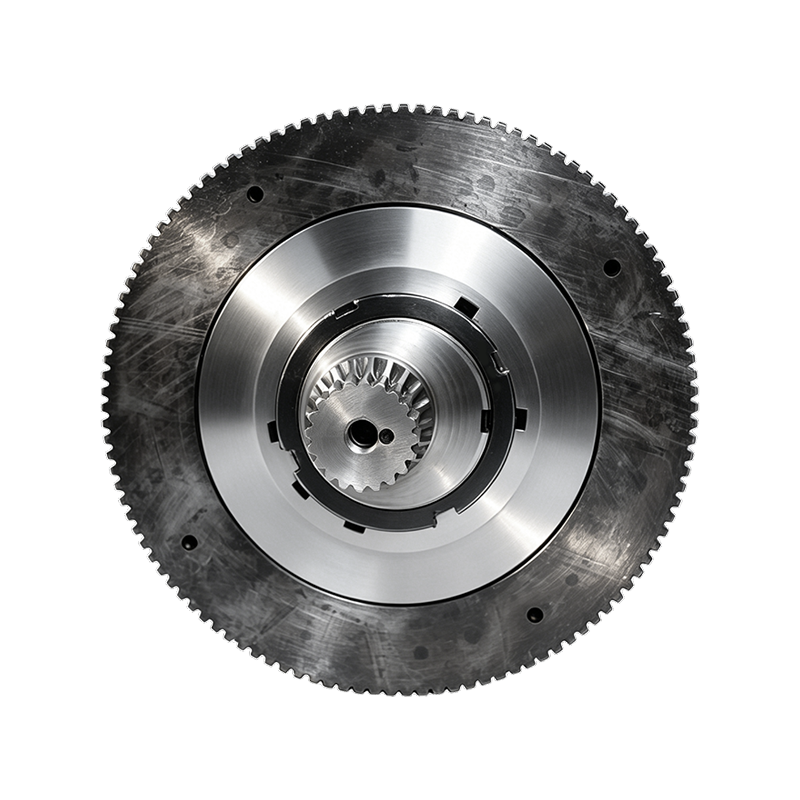
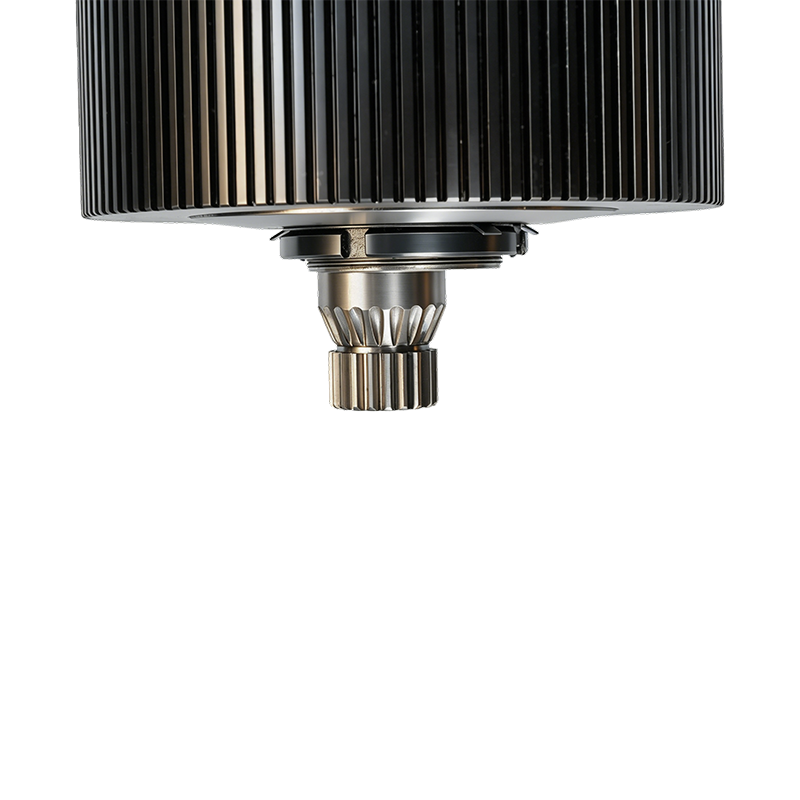
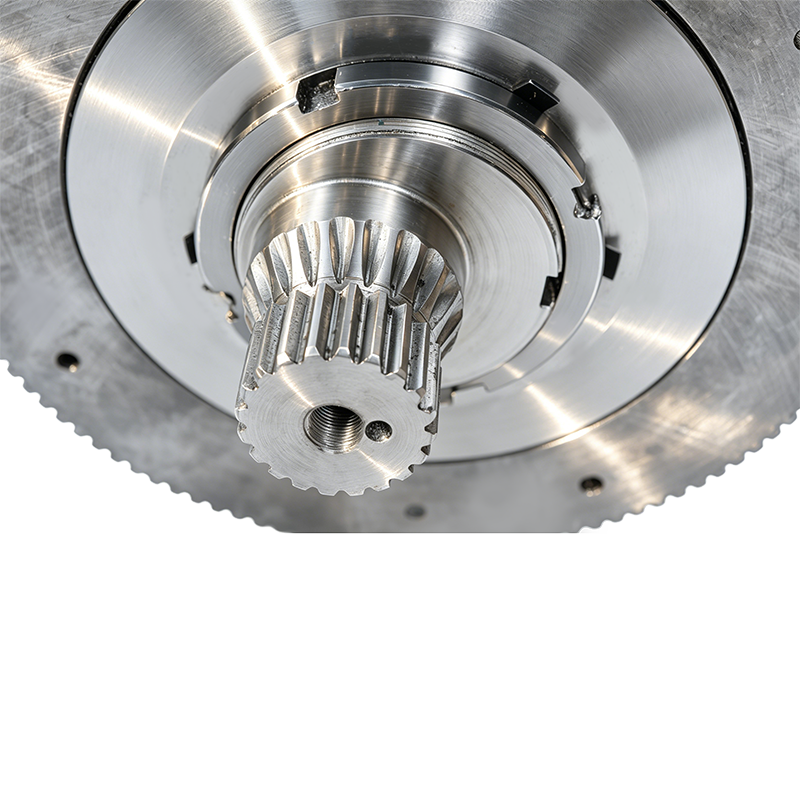
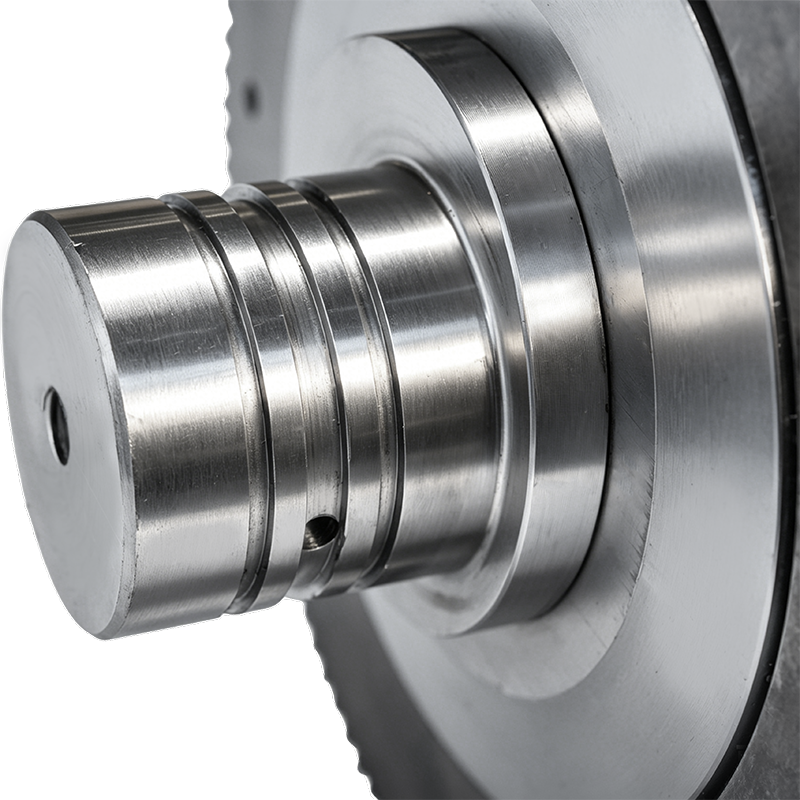 Visão geral do produto O conjunto da carcaça do rolo da pelotizadora de alta produtividad...Ver detalhes
-
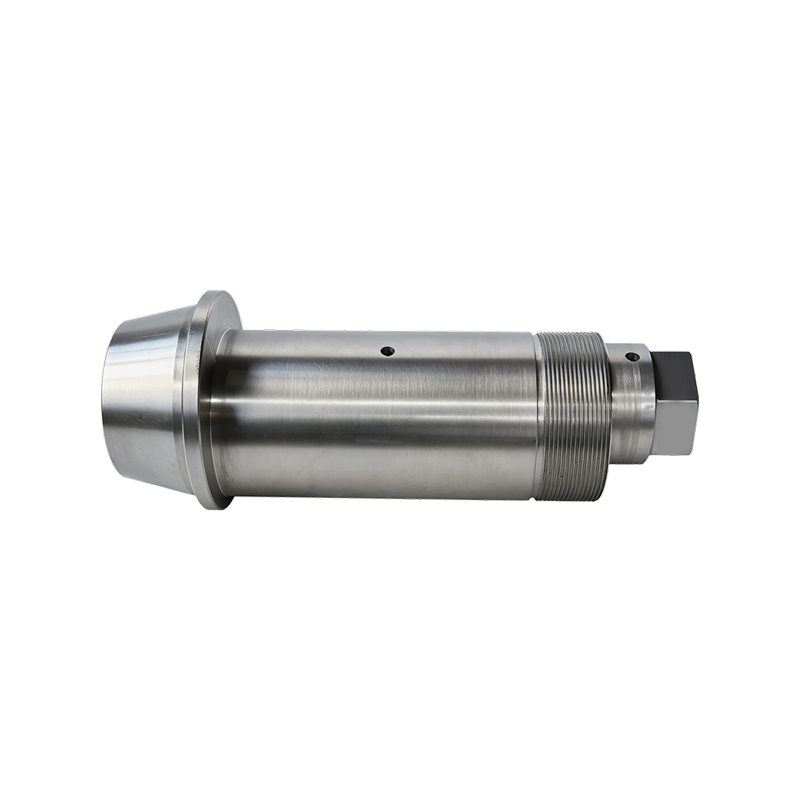
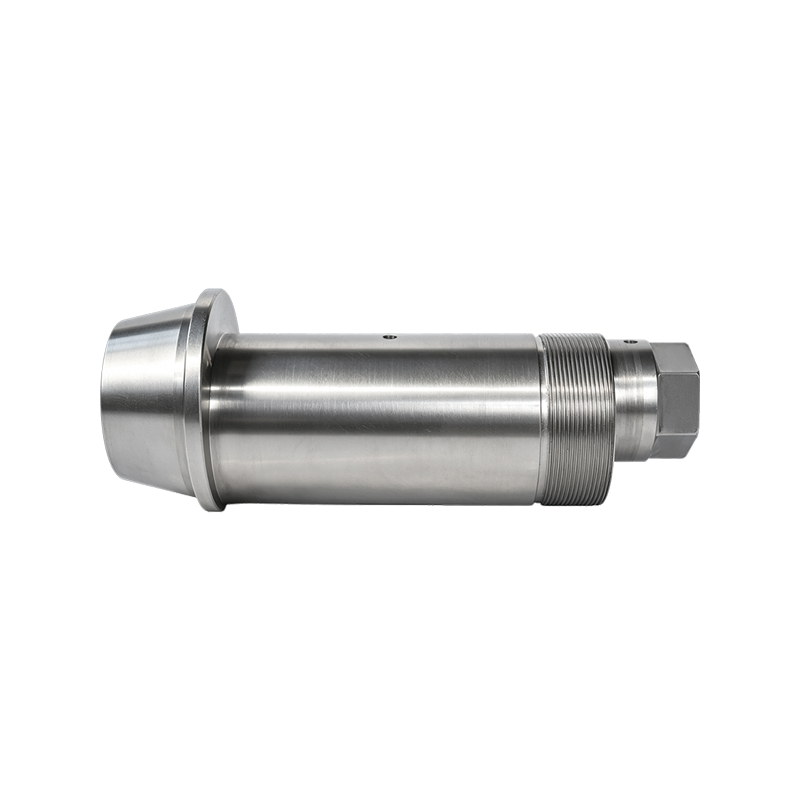 Visão geral do produto: O eixo excêntrico 42CrMo é um componente de liga de aço de alta r...Ver detalhes
-
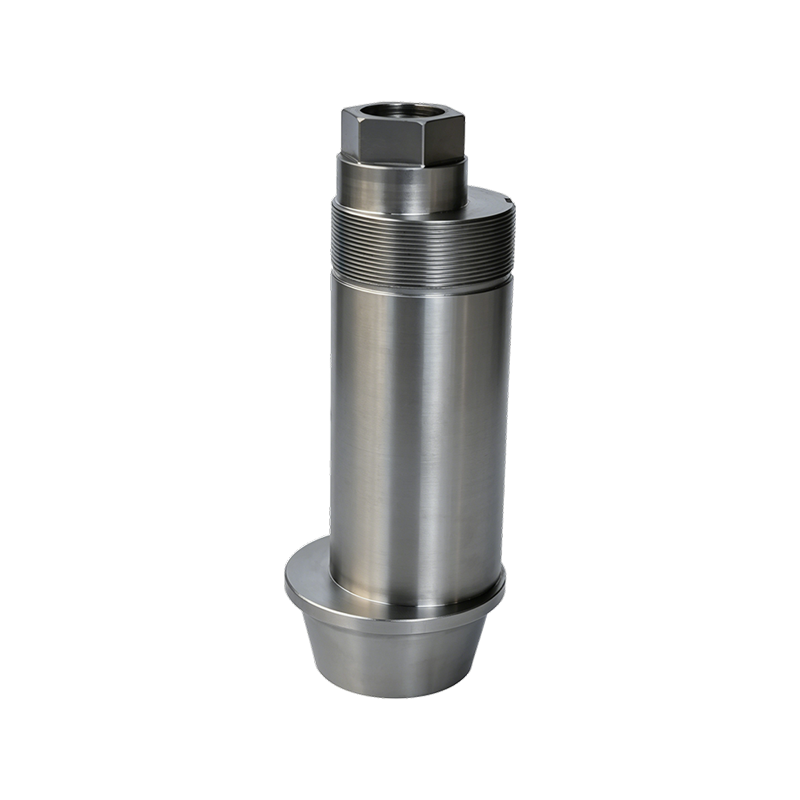
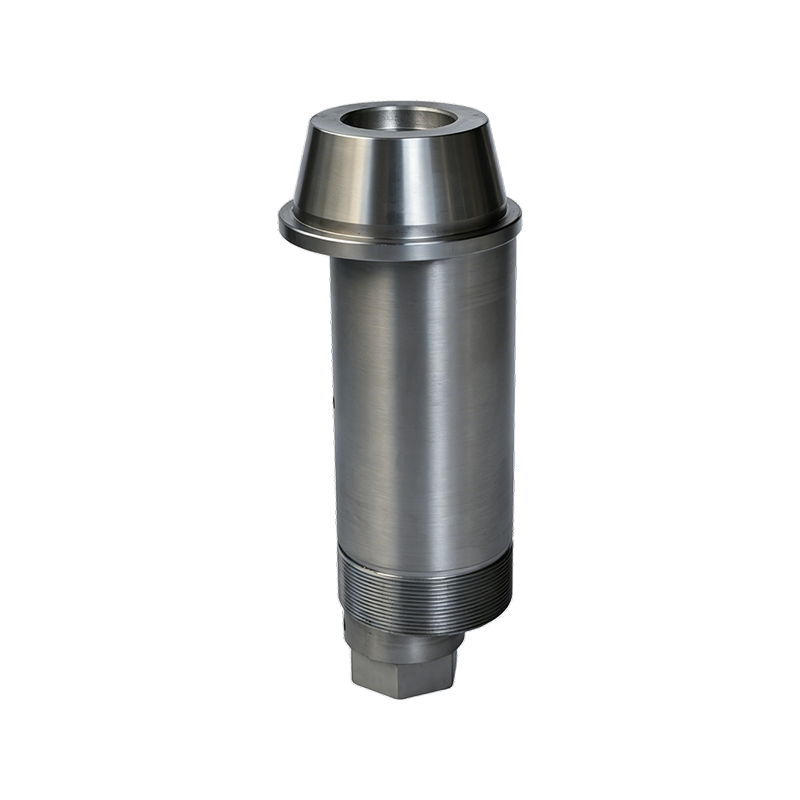
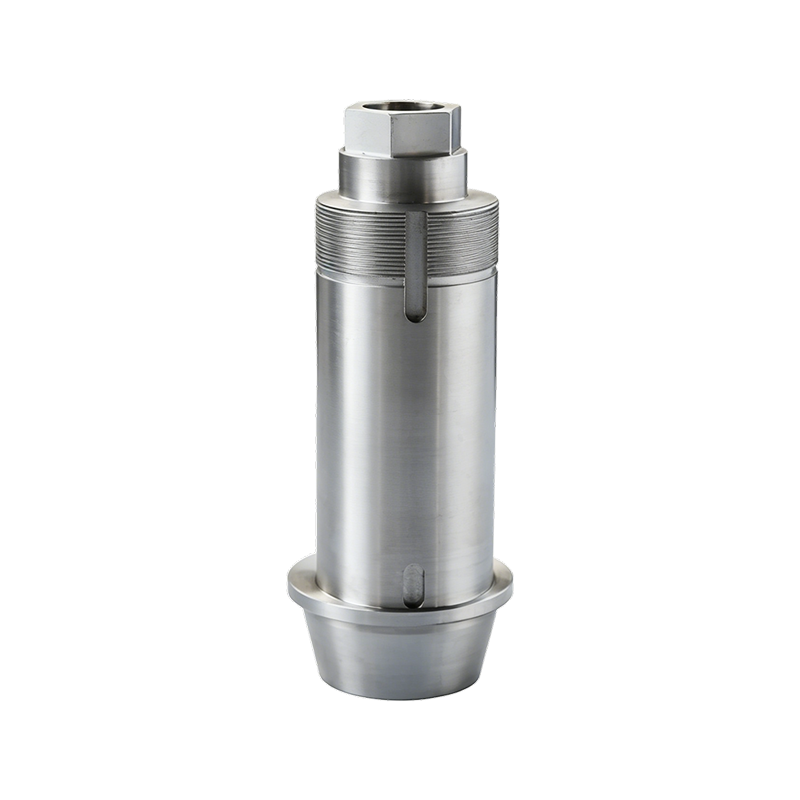
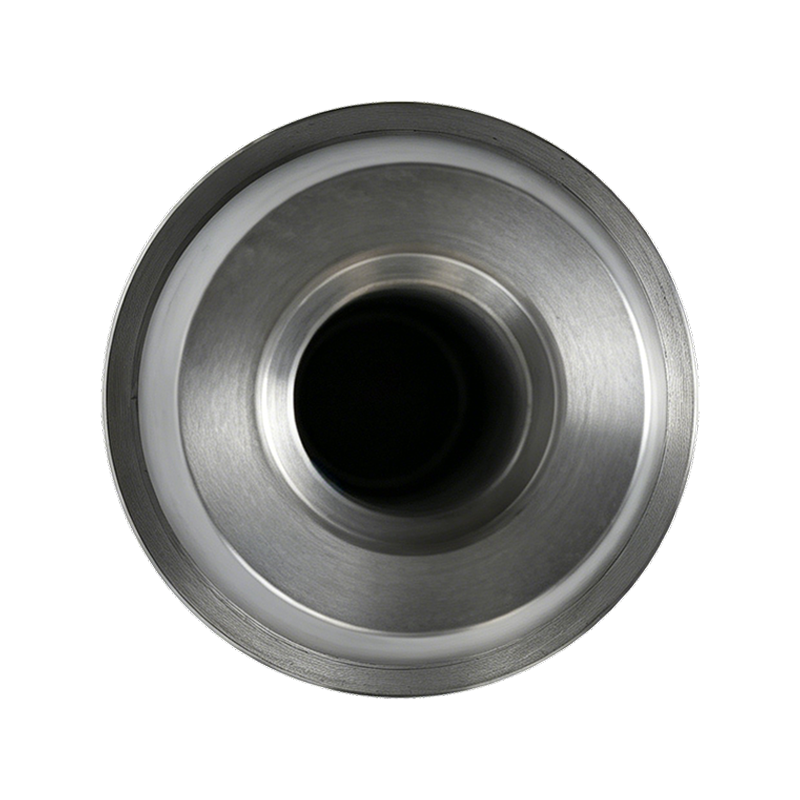
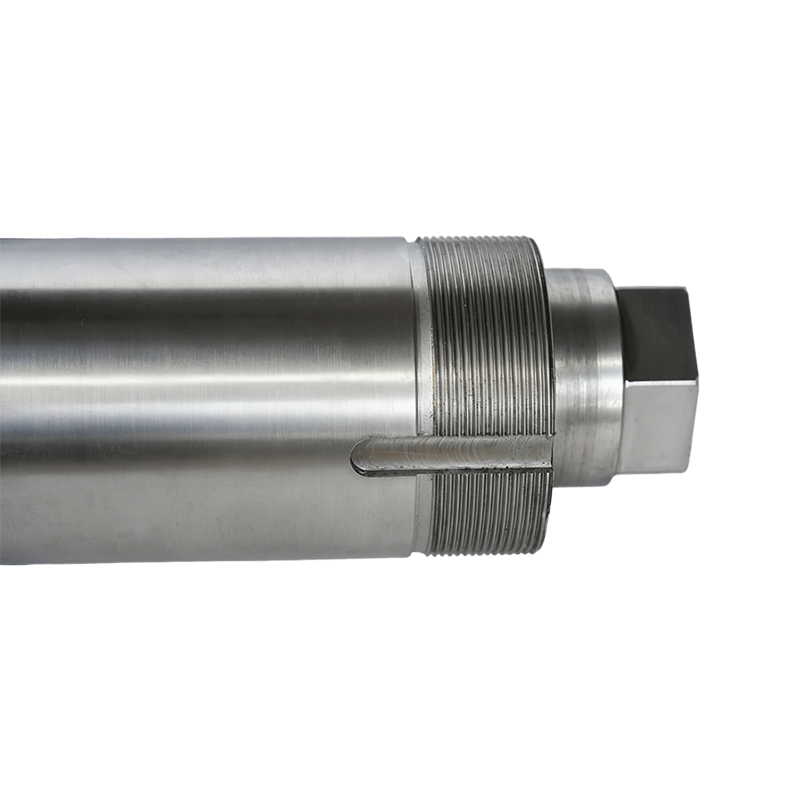
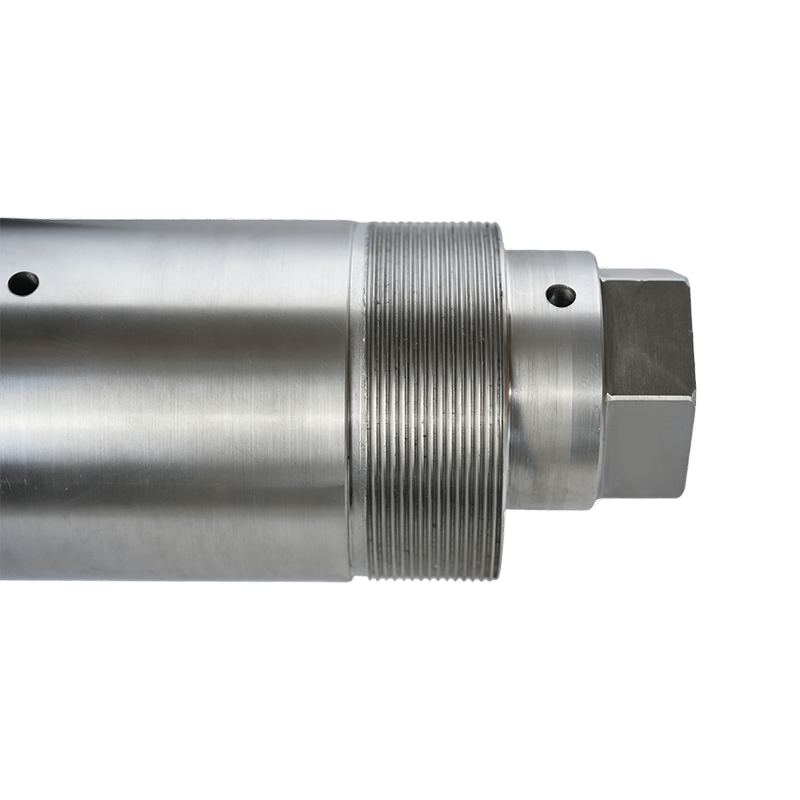
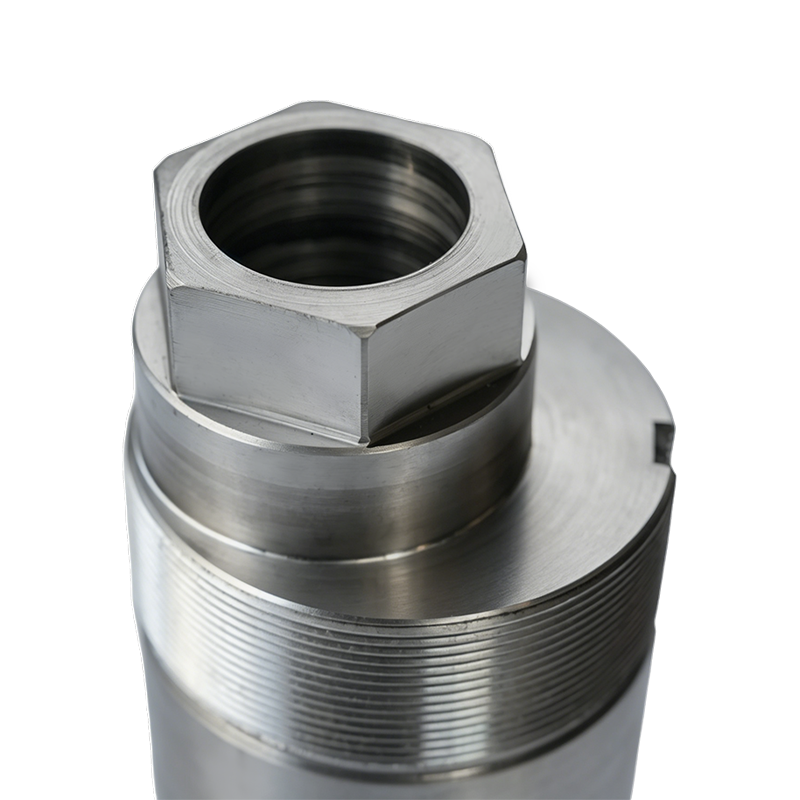
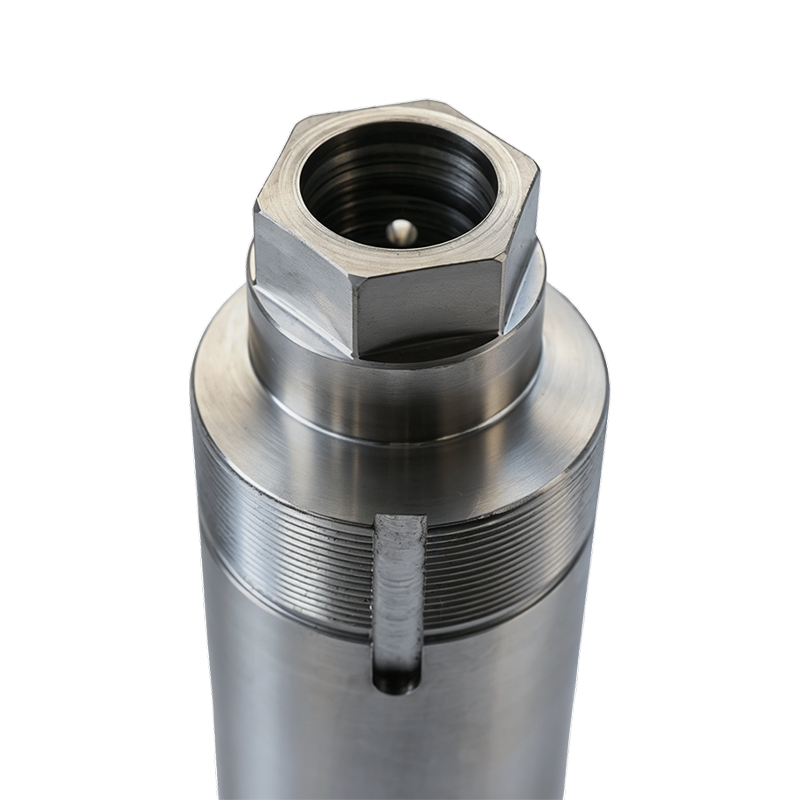
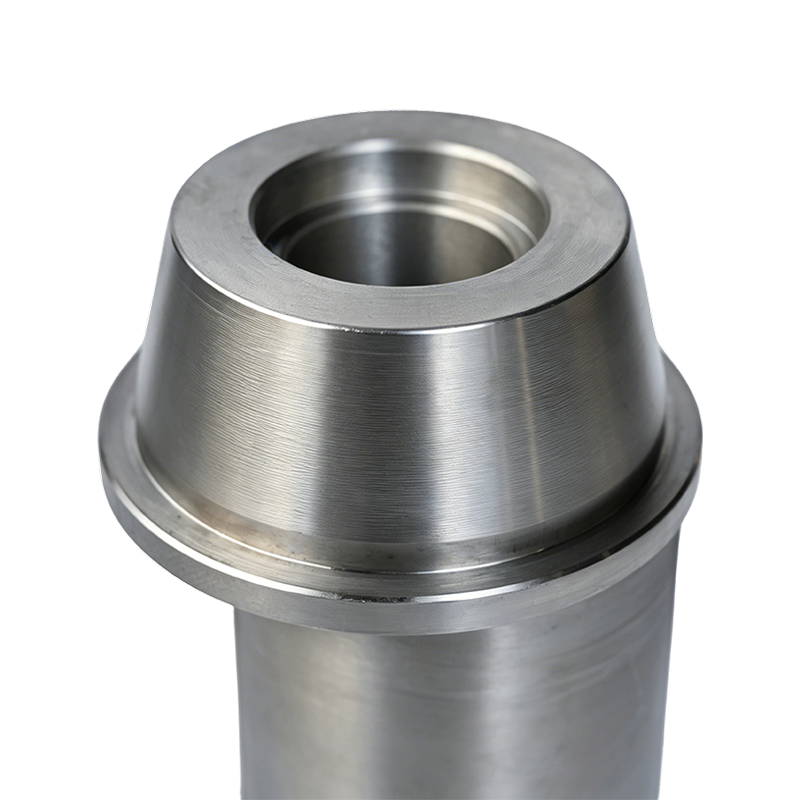 Visão geral do produto: Este eixo excêntrico é um componente de engenharia de precisão fe...Ver detalhes
-
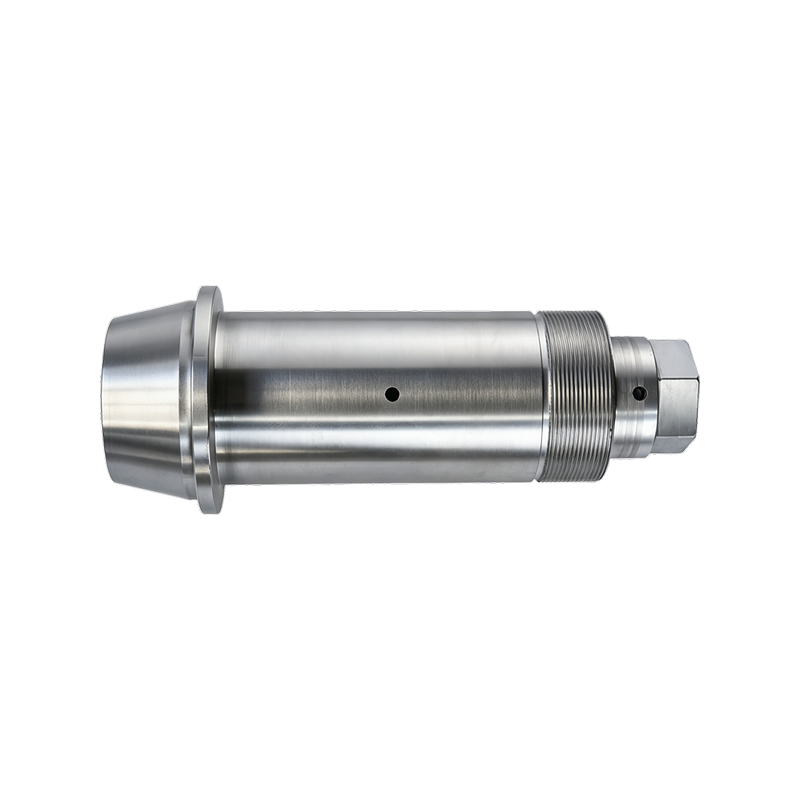
 Visão geral do produto: O eixo excêntrico 40Cr é um componente de liga de aço fabricado p...Ver detalhes
-
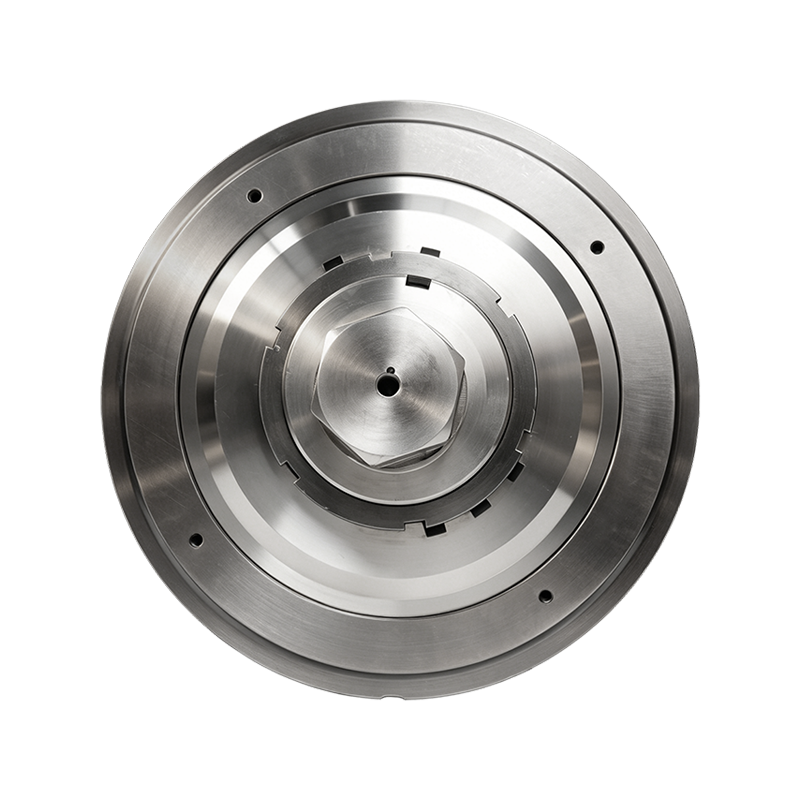
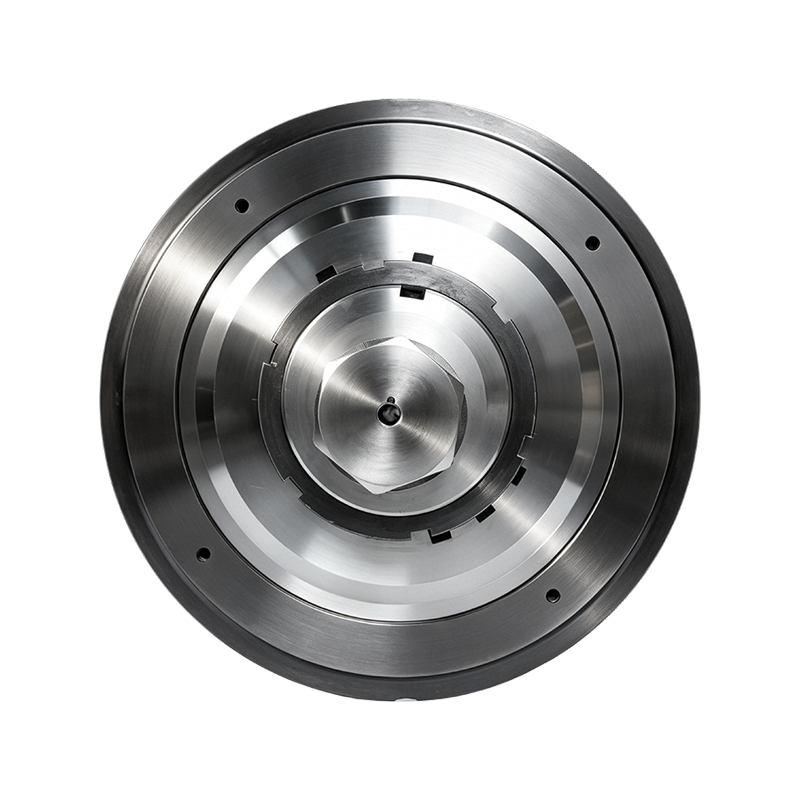
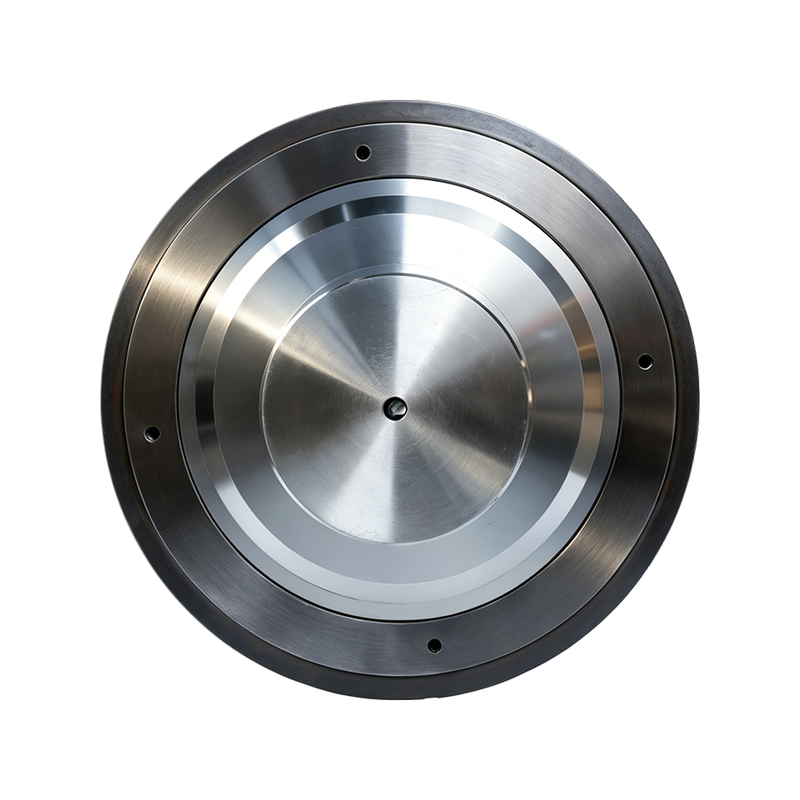
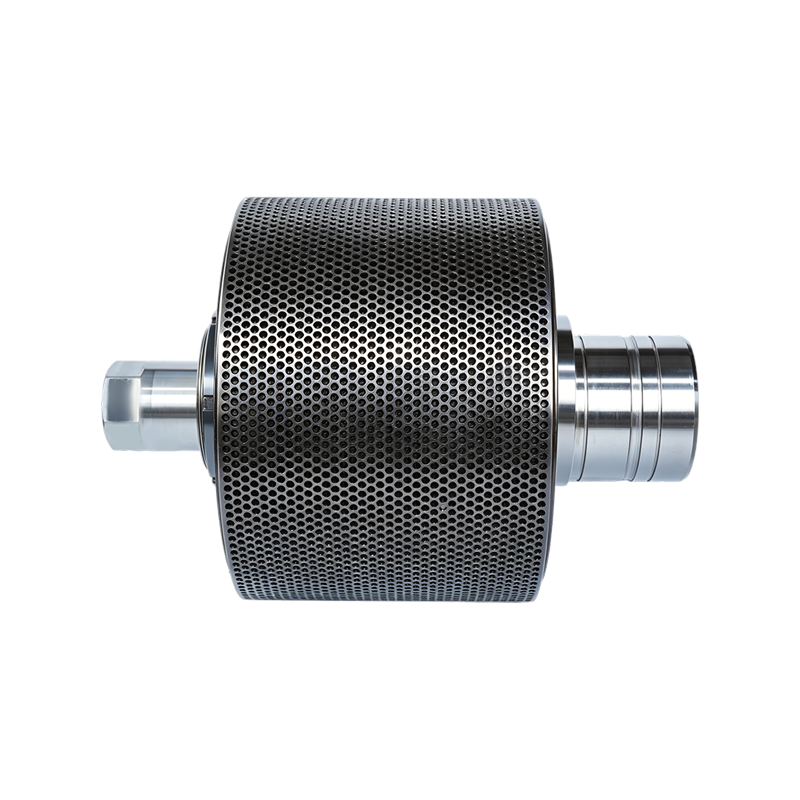
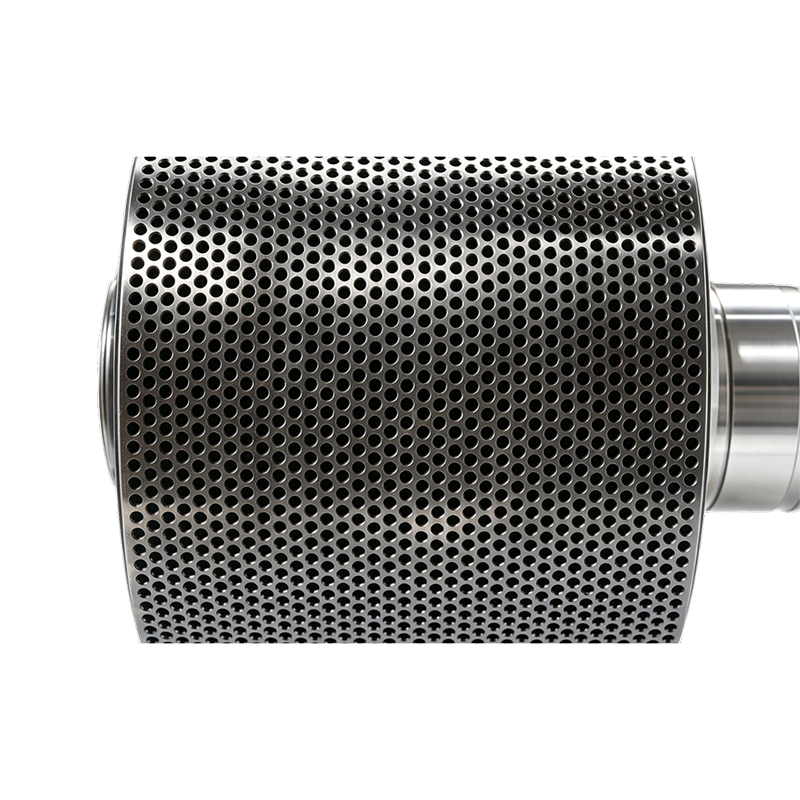
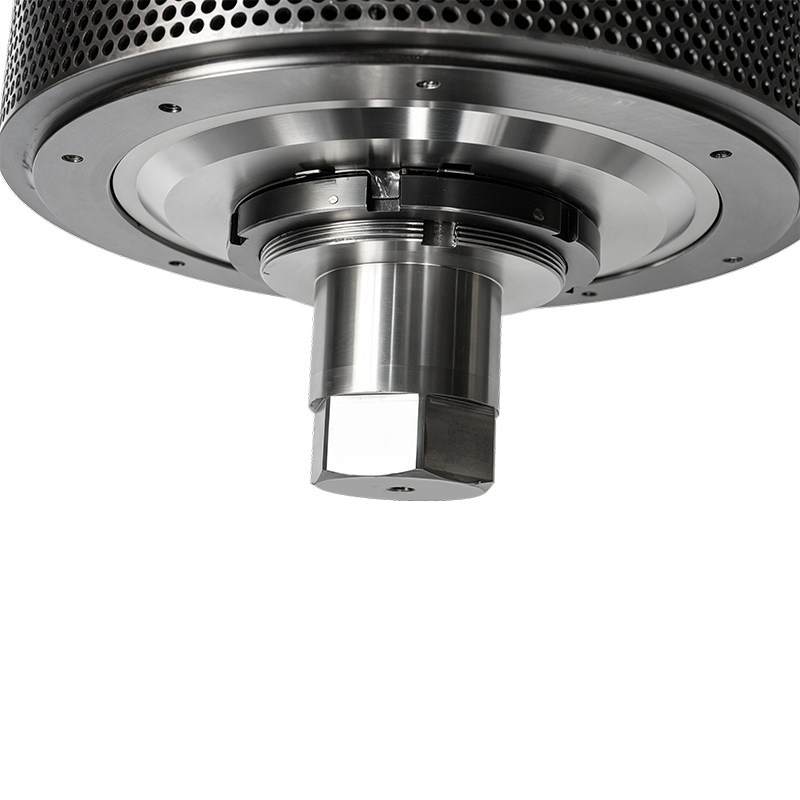
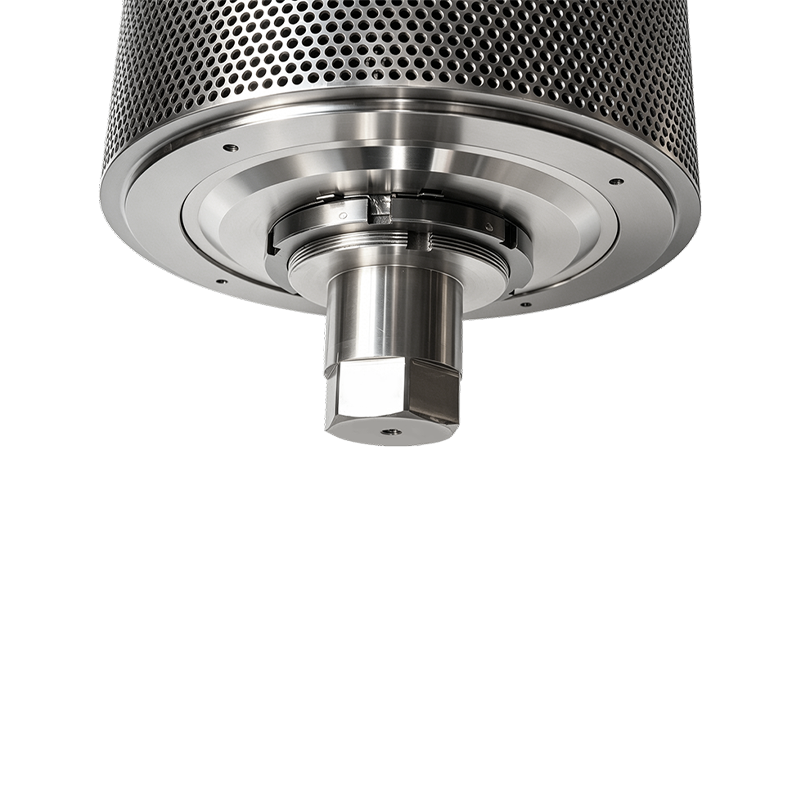
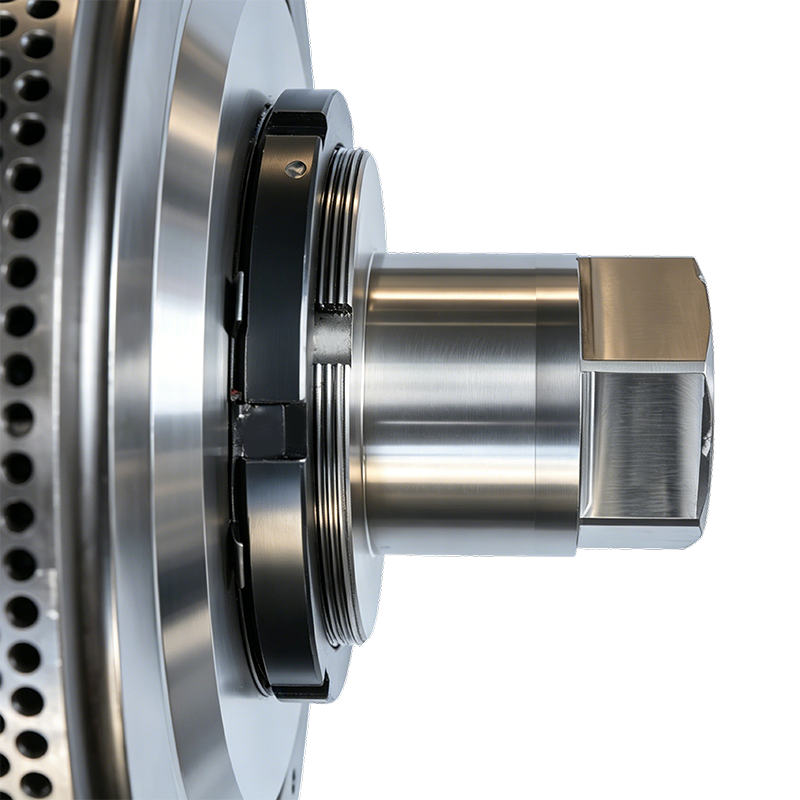
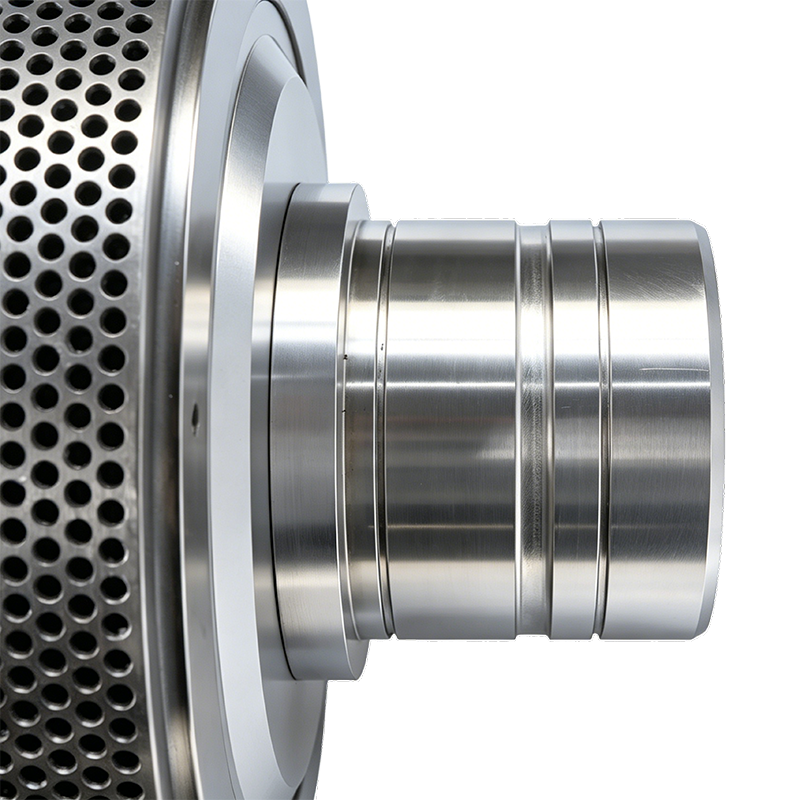
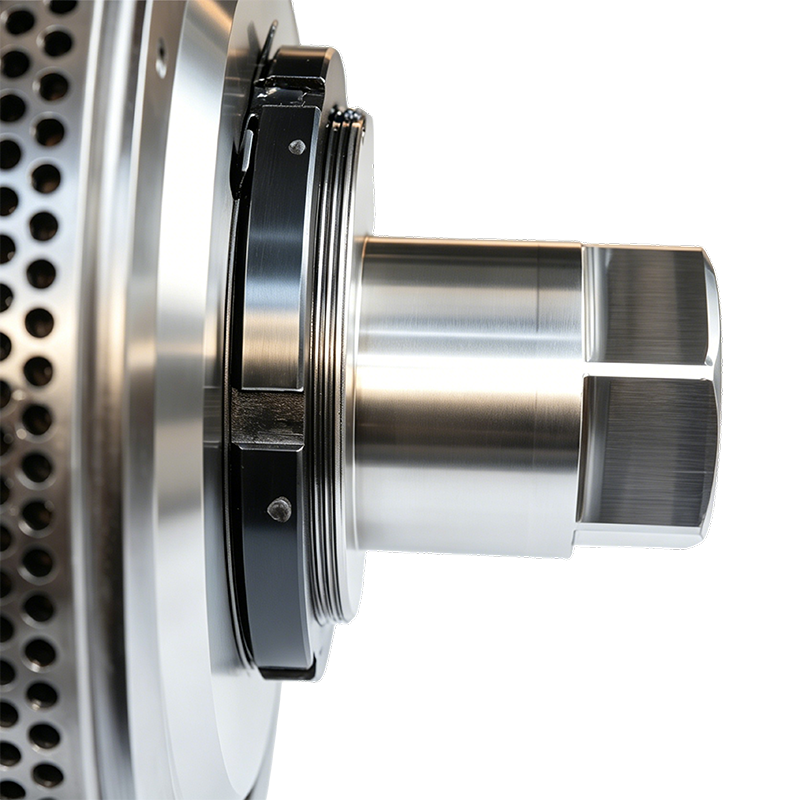
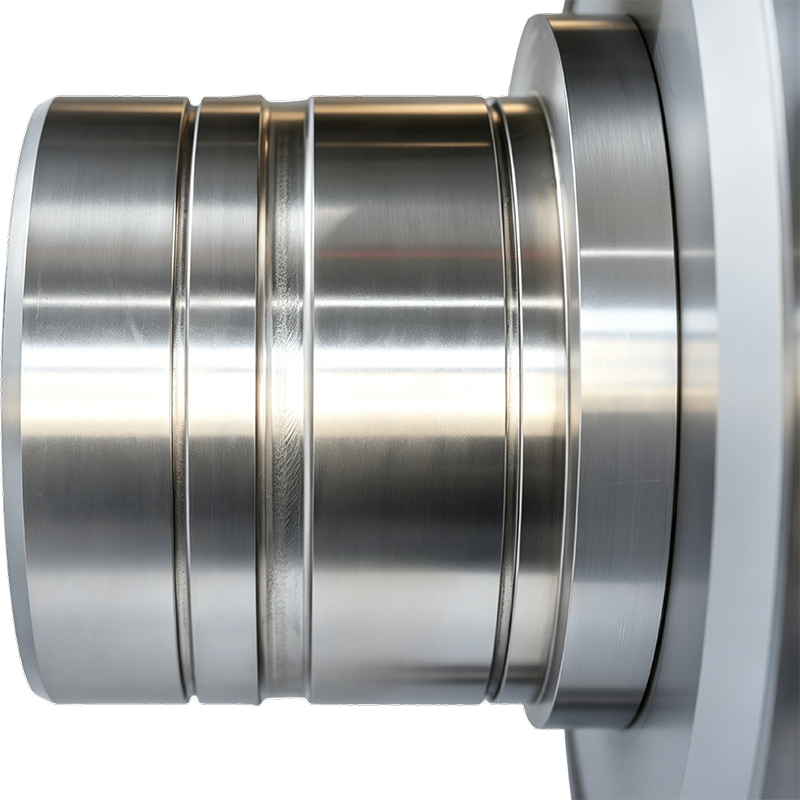
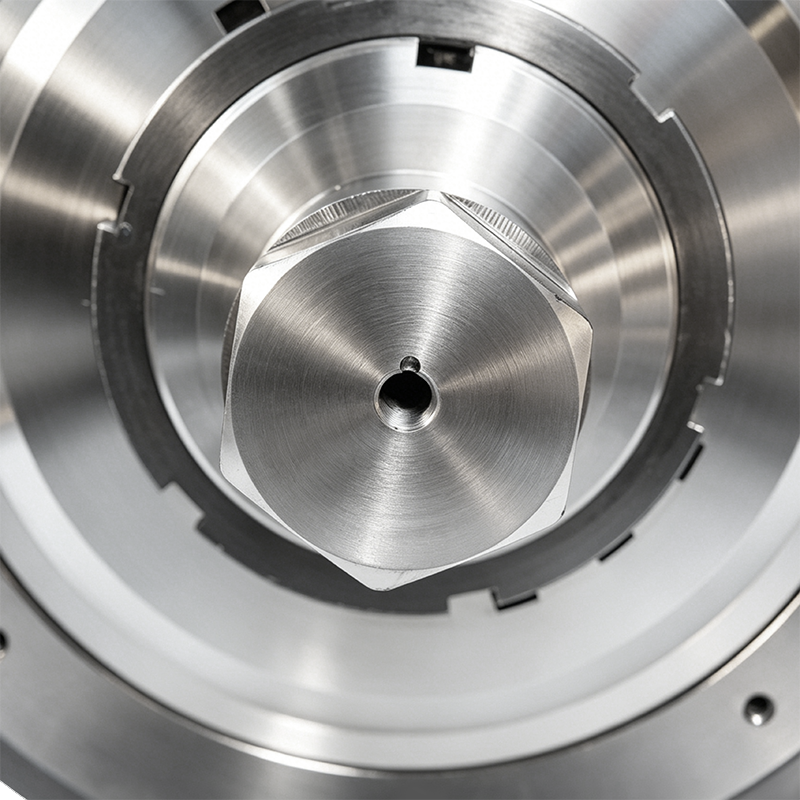 Visão geral do produto Este produto é uma glândula de aço 45 # usinada com precisão (tamp...Ver detalhes
-
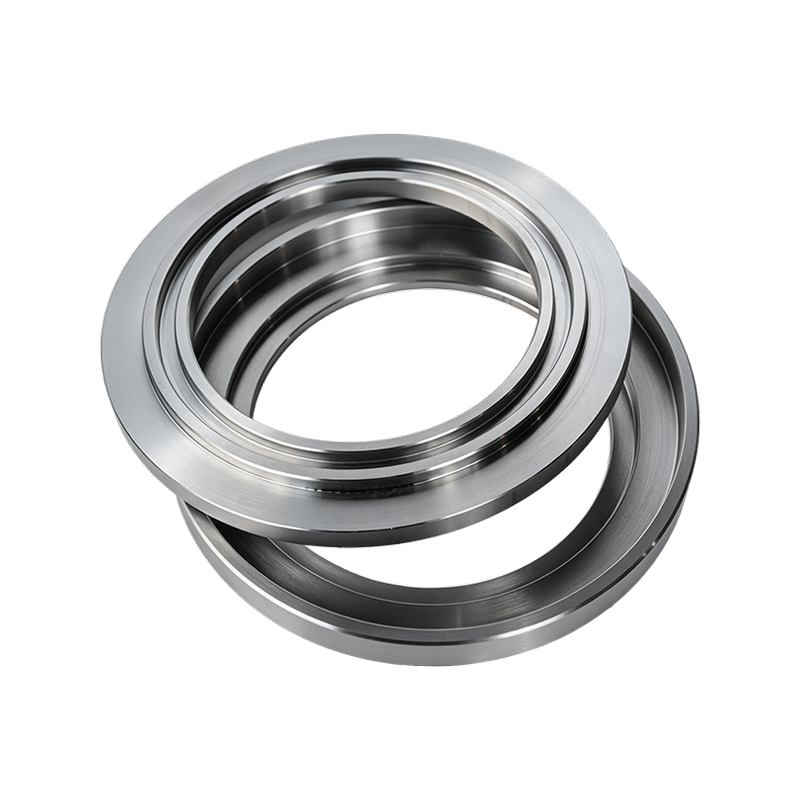
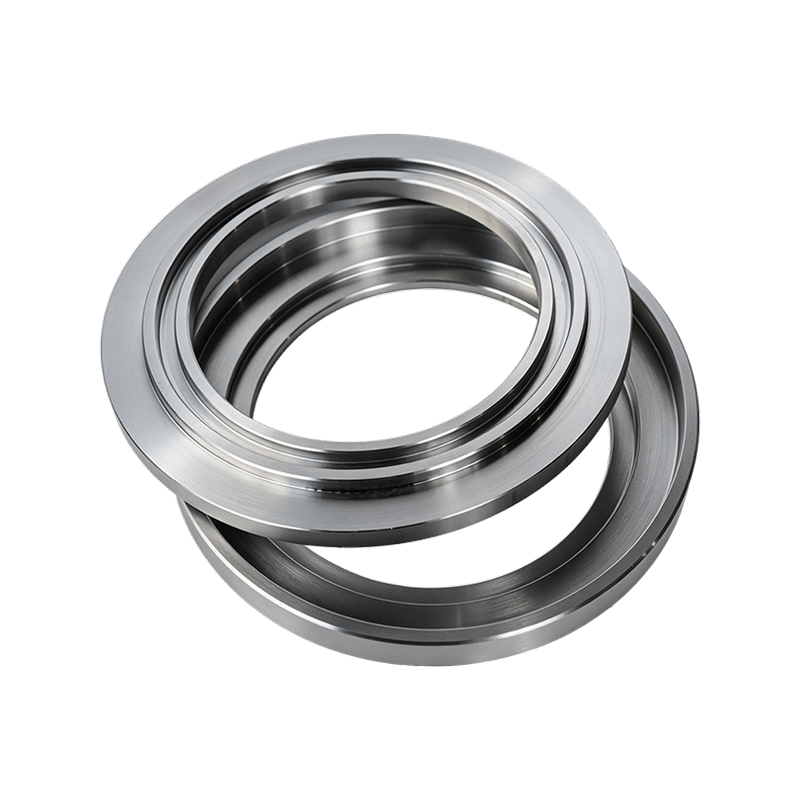
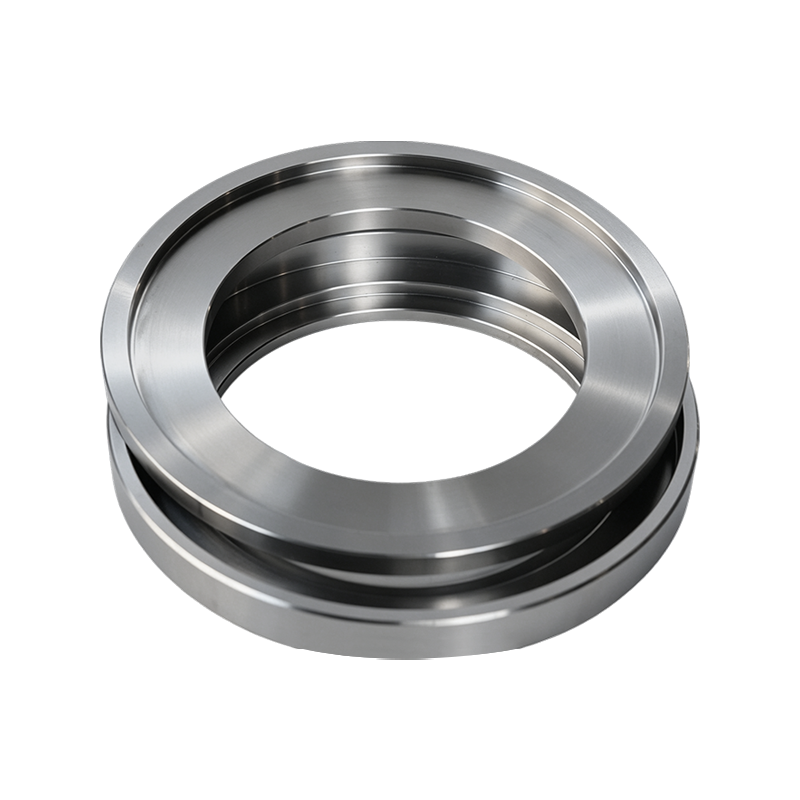
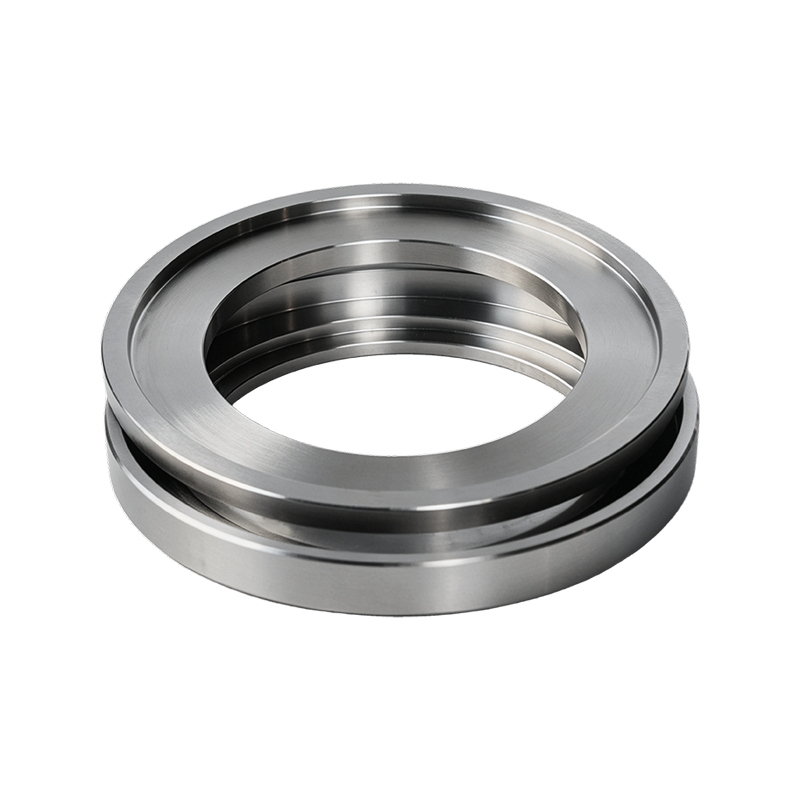
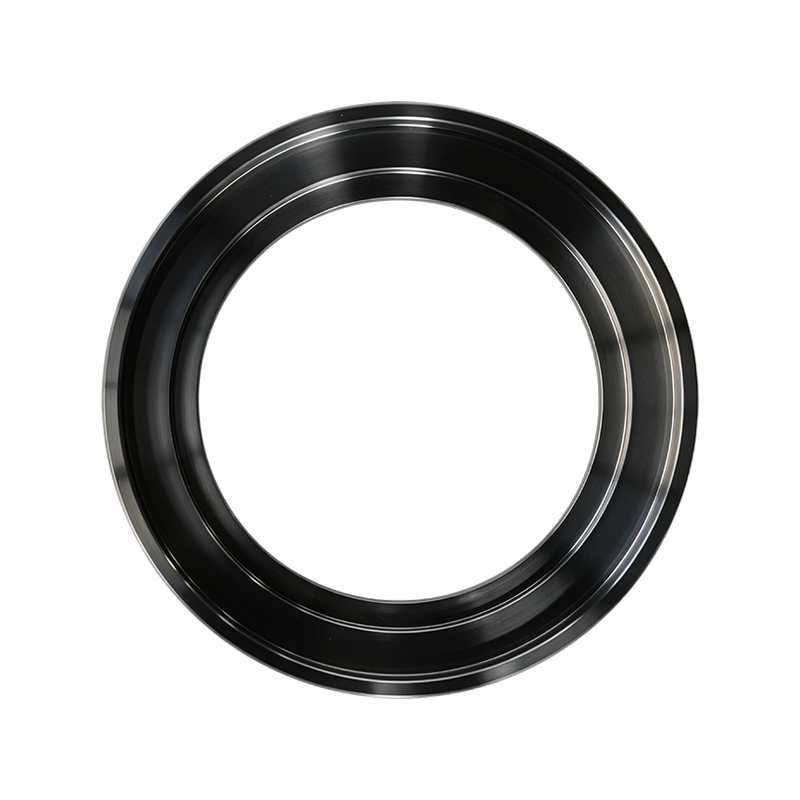
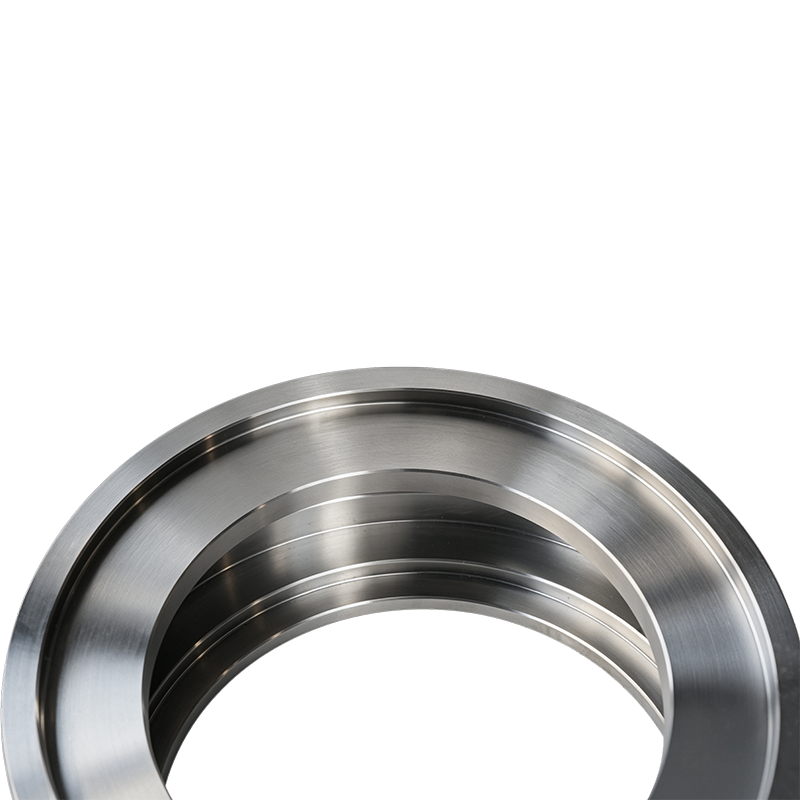
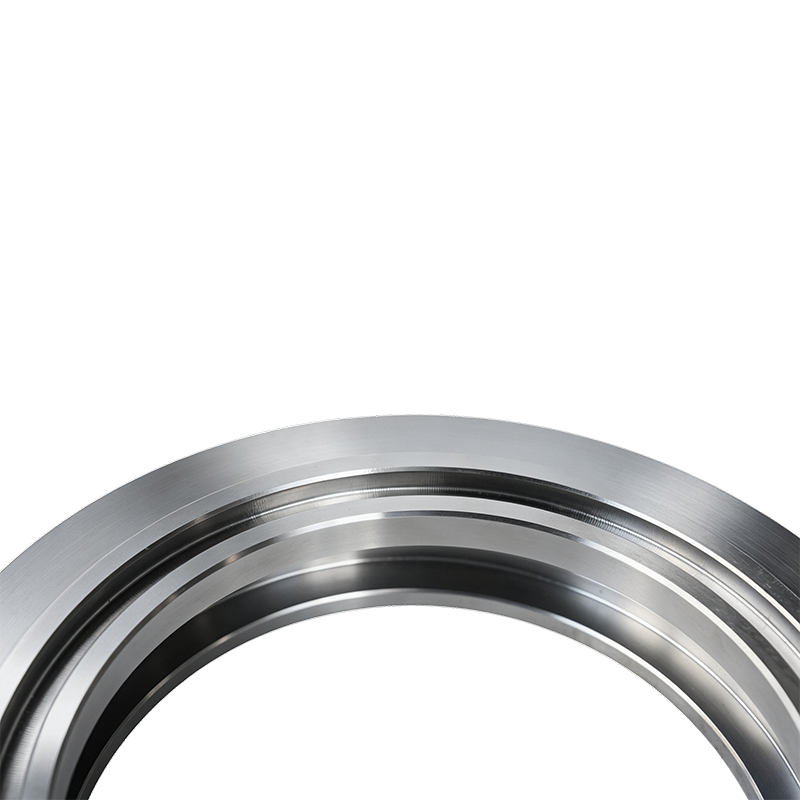
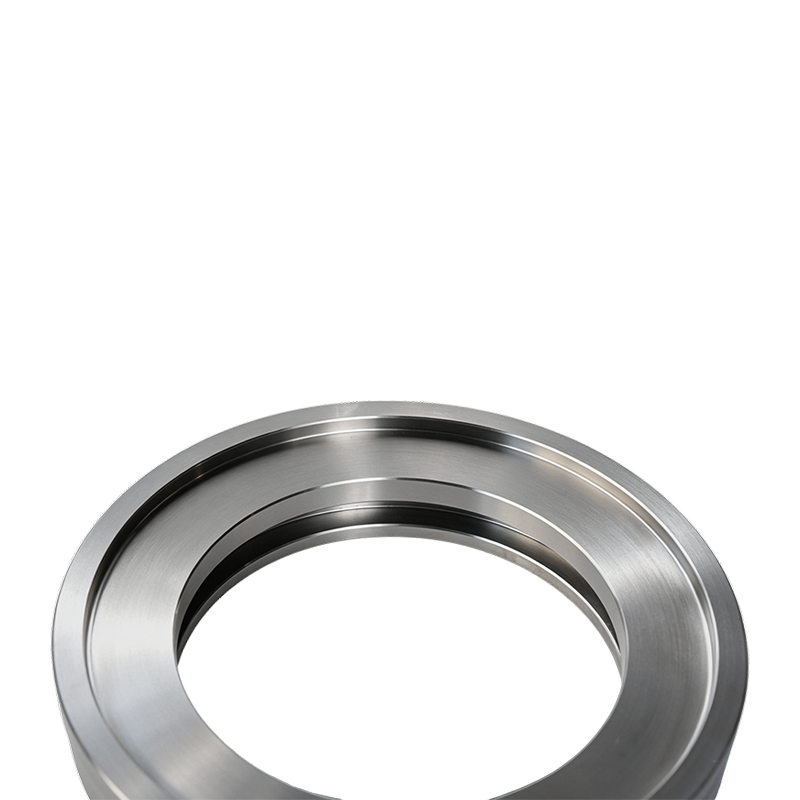
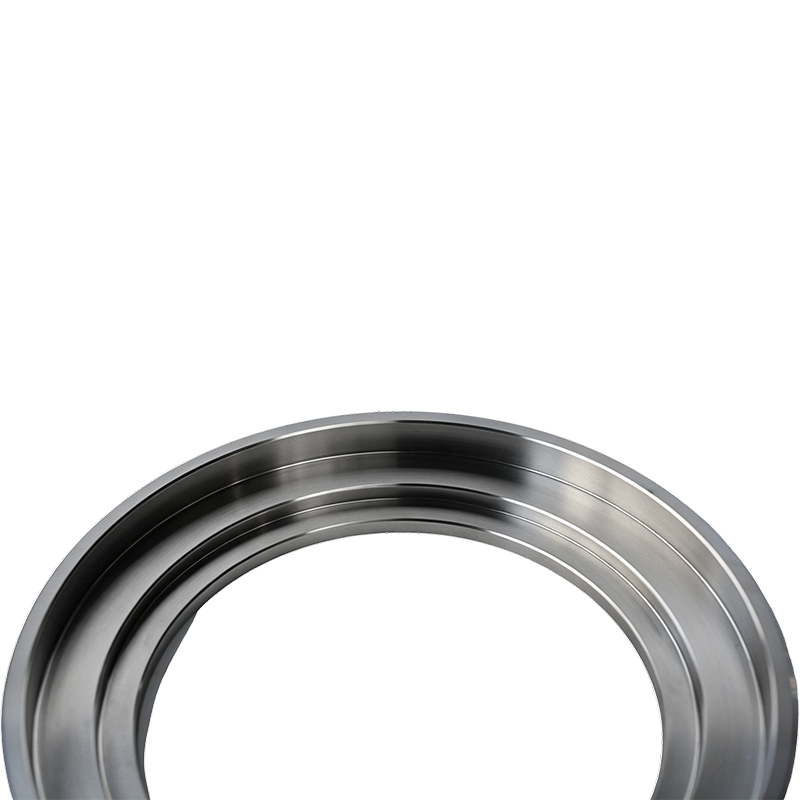
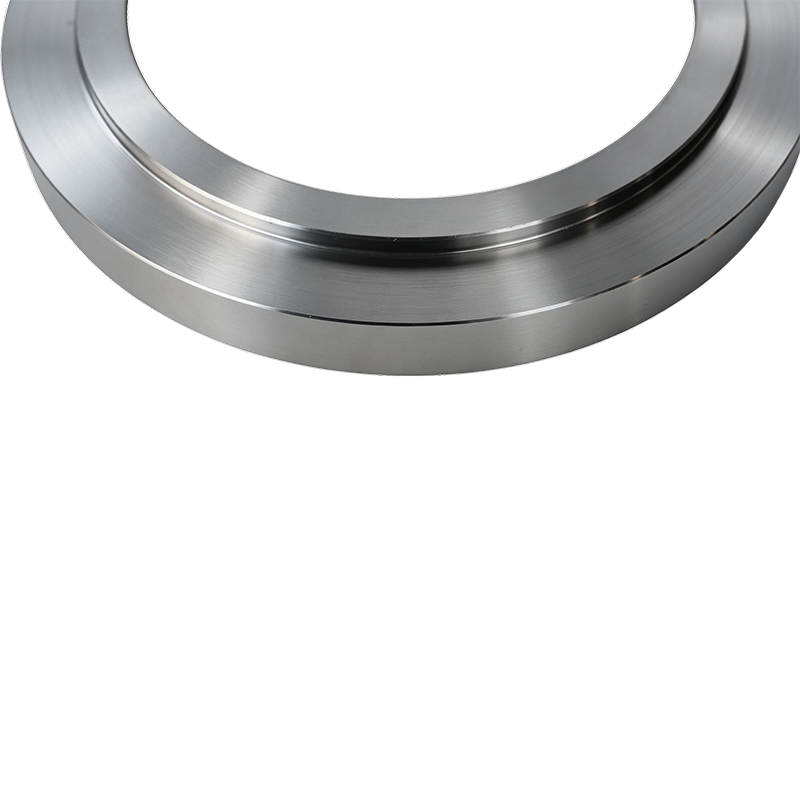
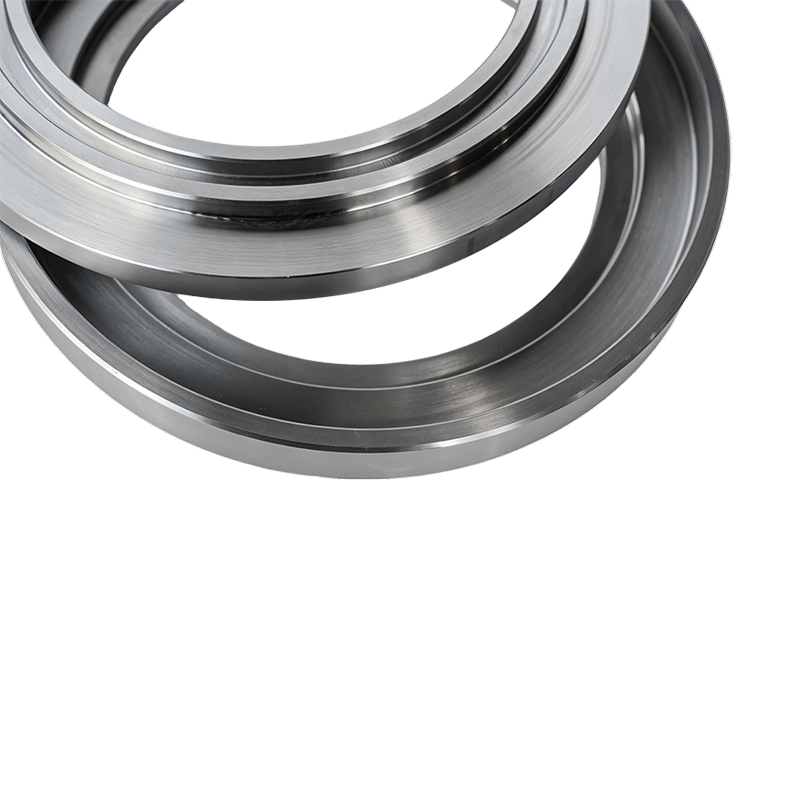 Visão geral do produto O lançador de óleo de aço 45# (defletor de óleo) é um componente i...Ver detalhes
-
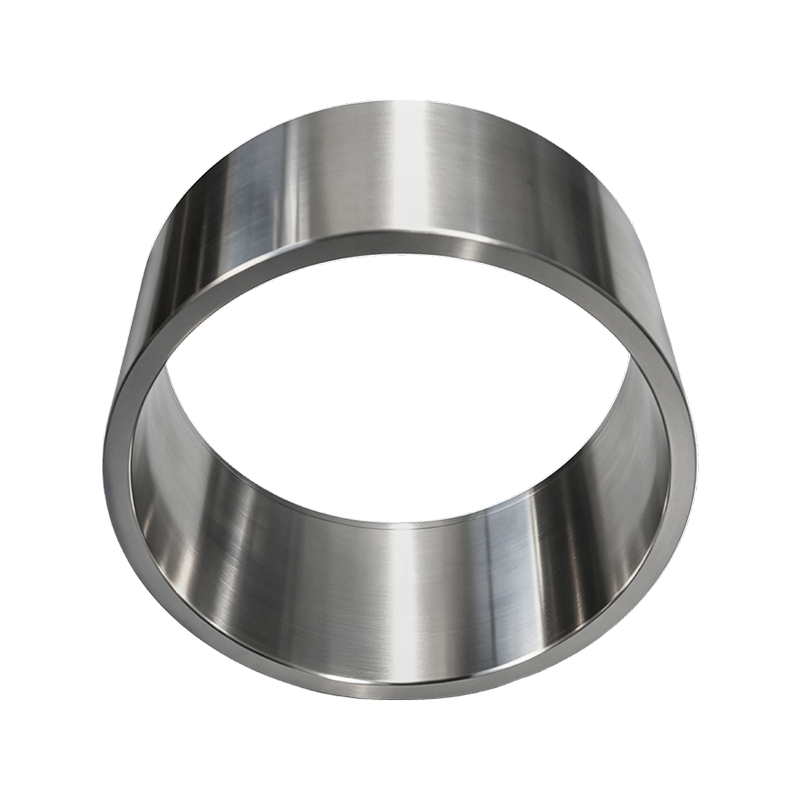
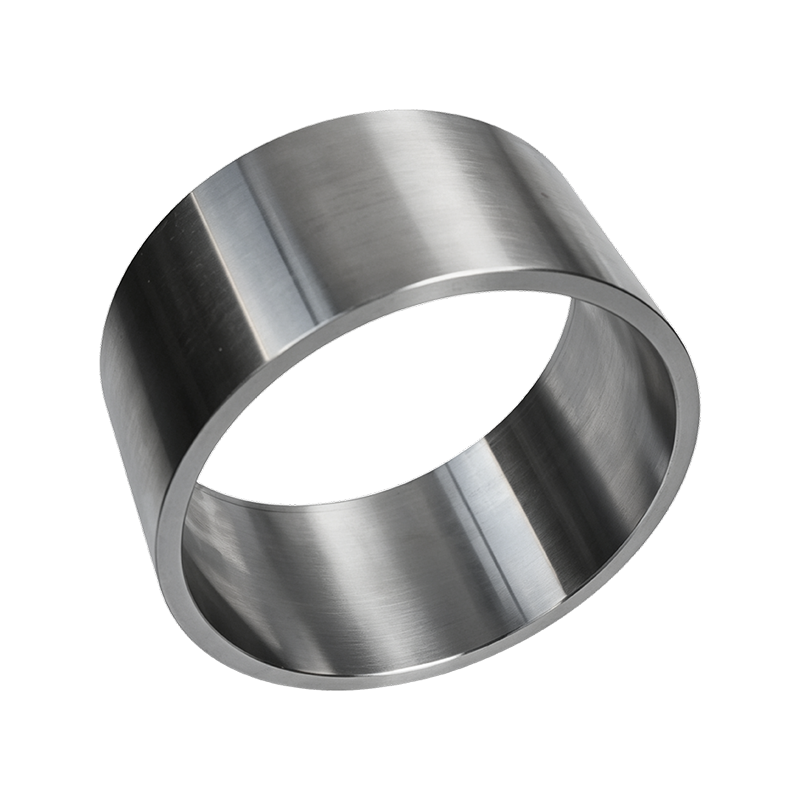
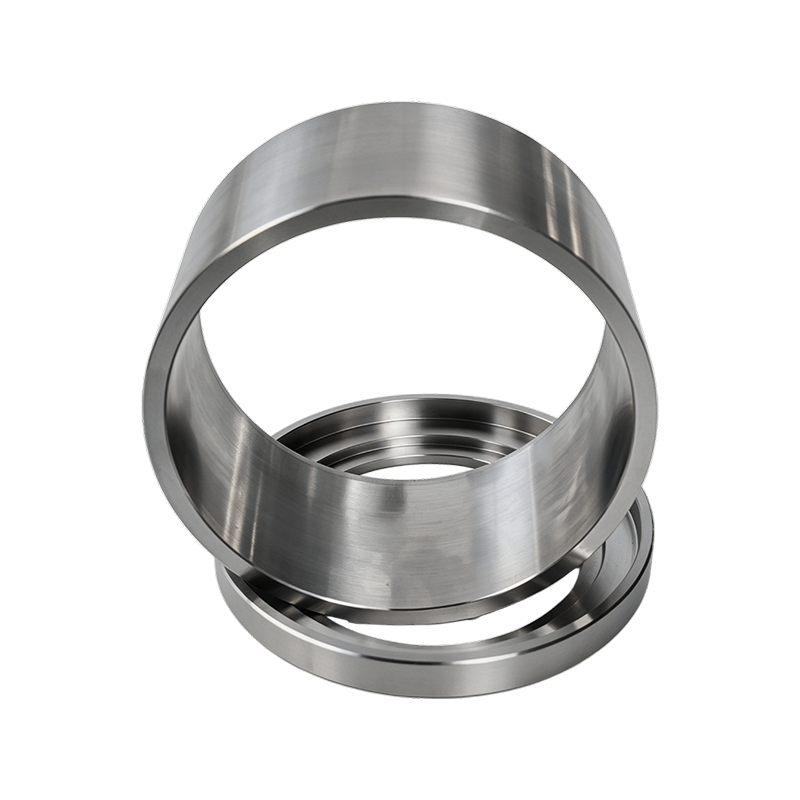
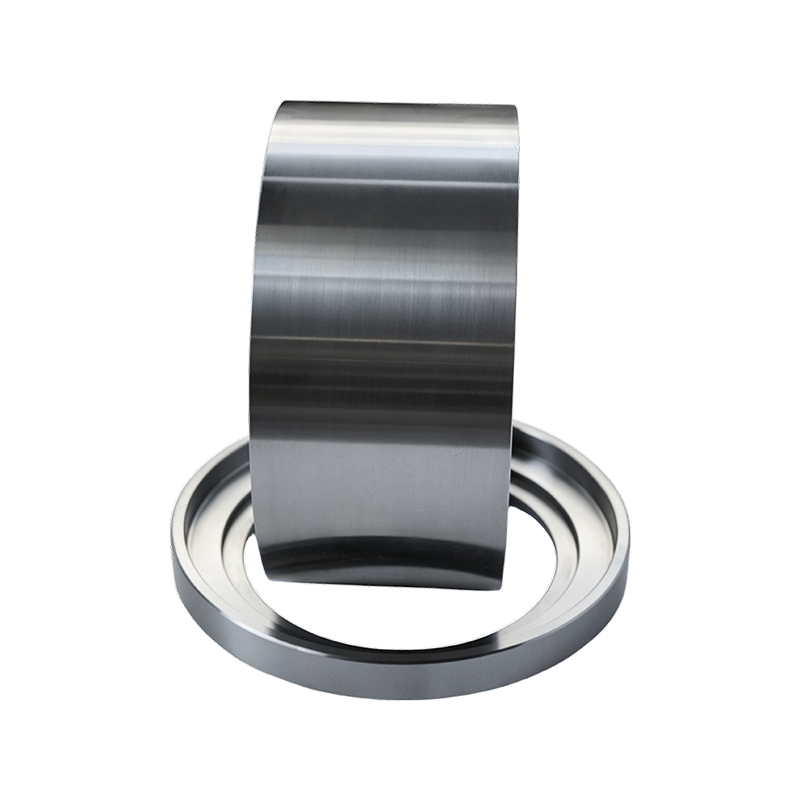 Visão geral do produto O espaçador de precisão de aço 45# (anel espaçador) é um component...Ver detalhes
Conchas de rolos com covinhas
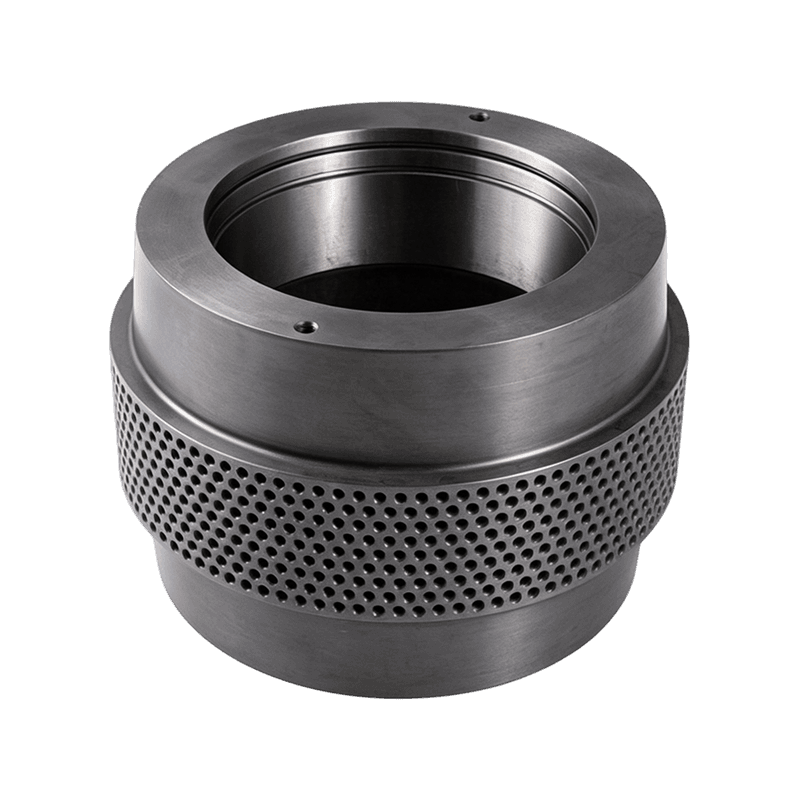
Anhui Jindingsheng Machinery Co., Ltd. fabrica carcaças de rolos com covinhas para usinas de pelotização industriais. Esses componentes são produzidos por meio de processos controlados de forjamento e tratamento térmico, com tolerâncias dimensionais mantidas em 0,05 mm. A geometria da superfície ondulada foi projetada para aumentar o atrito entre o rolo e a matriz do anel, facilitando a compactação consistente do material em diversas formulações de biomassa ou ração. Cada casco é usinado em aço de alto carbono e submetido a testes de dureza em vários estágios para garantir uniformidade estrutural. A empresa opera uma linha de produção integrada, desde a inspeção da matéria-prima até a embalagem do produto acabado, permitindo a rastreabilidade dos lotes e o fornecimento estável para operadores de usinas de pelotização em todo o mundo.
Principais vantagens
- O padrão de covinhas uniforme garante aderência consistente do material em toda a largura do rolo, reduzindo o deslizamento lateral durante a compressão
- Estrutura totalmente endurecida com dureza de núcleo HRC 58 a 62 e profundidade de caixa de pelo menos 2,5 mm, proporcionando resistência ao desgaste abrasivo sob carga contínua
- Profundidade de covinha personalizável de 0,8 a 2,0 mm e espaçamento para corresponder às características específicas da matéria-prima, incluindo comprimento da fibra e variabilidade de umidade
- Rastreabilidade total desde o lote de aço até a inspeção final, com relatórios dimensionais e registros de dureza fornecidos por lote para garantia de qualidade
- Compatível com as principais marcas de peletizadoras; as dimensões do eixo e da chaveta podem ser adaptadas ao equipamento existente sem modificação
Características do produto
| Materiais | Aço para rolamento com alto teor de carbono e cromo SAE 52100 ou DIN 100Cr6 com granulometria ASTM 8 a 10 |
| Dureza HRC | 58 a 62 totalmente endurecido, não somente caseado |
| Geometria de covinha | Reentrâncias esféricas, profundidade de 0,8 a 2,0 mm, passo de 4 a 8 mm, personalizáveis |
| Faixa de diâmetro externo | 200 mm a 600 mm, outras dimensões sob consulta |
| Acabamento de superfície | Ra menor ou igual a 0,8 micrômetros nas áreas dos diários; rosto com covinhas forjado com rugosidade controlada |
| Grau de equilíbrio | G 6,3 conforme ISO 1940 para rotação do casco até 450 RPM |
Cenários de aplicação
- Produção de pellets de biomassa, incluindo aparas de madeira, palha, cascas de girassol e cascas de palmiste, onde é necessária alta fricção para superar a deformação elástica de materiais fibrosos
- Peletização de ração animal para milho, farelo de soja, alfafa e ração composta para manter o rendimento sob diversos níveis de umidade e teor de óleo
- Linhas de granulação de fertilizantes onde a superfície antiderrapante do rolo reduz o entupimento da matriz e melhora a uniformidade dos grânulos em ambientes de alta umidade
- Retrofit para peletizadoras existentes da CPM, Andritz, Buhler e outras marcas comuns com configurações de montagem de eixo intercambiáveis
Processamento e Controle de Qualidade
- Verificação da matéria-prima: cada lote de aço passa por análise de composição química por OES e classificação de limpeza de acordo com ASTM E45
- Processo de forjamento: tarugo aquecido de 1.050 a 1.100 graus Celsius, forjado sob prensa de 4.000T, com resfriamento controlado para evitar a formação de rede de metal duro
- Tratamento térmico: austenitizado a 830 a 850 graus Celsius, temperado em óleo e depois revenido a 180 a 220 graus Celsius para obter austenita retida estável abaixo de 5 por cento
- Inspeção em processo: verificação dimensional de 100 por cento em diâmetro externo, diâmetro interno e rasgo de chaveta; teste de dureza por peça utilizando escala Rockwell; detecção de fissuras superficiais via partícula magnética
Notas de instalação e manutenção
- Antes da montagem, limpe o eixo e o furo da carcaça para remover quaisquer detritos; aplique composto antigripante nas superfícies chave e cônica para facilitar futuras desmontagens
- Aperte a porca de fixação com o valor especificado para o modelo do moinho; o aperto excessivo pode distorcer o furo da carcaça e afetar o alinhamento com a matriz
- Monitore a temperatura do casco do rolo durante as primeiras 4 horas de operação; um aumento de temperatura acima de 85 graus Celsius pode indicar folga insuficiente ou pré-carga excessiva
- Inspecione o desgaste das cavidades a cada 200 horas de operação usando um medidor de profundidade; planeje a substituição quando a profundidade média da cavidade cair abaixo de 0,4 mm para evitar danos à matriz
Perguntas frequentes
Qual é a vida útil típica de uma carcaça de rolo com covinhas
A vida útil varia de 800 a 2.500 horas, dependendo da abrasividade da matéria-prima, do teor de umidade e da pressão operacional. Recomenda-se a inspeção regular da profundidade do desgaste dos pontos; a substituição é recomendada quando a profundidade do rebaixo for inferior a 0,4 mm.
Os padrões de covinhas podem ser personalizados para diferentes materiais
Sim. A profundidade, o diâmetro e o espaçamento da covinha são ajustados por pedido. Para materiais fibrosos como palha, são frequentemente especificados covinhas mais profundas de 1,6 a 2,0 mm com espaçamento maior; para avanço fino, padrões mais rasos reduzem o desgaste.
Que documentação de qualidade é fornecida com cada remessa
Cada lote inclui um certificado de teste de material de acordo com EN 10204 3.1, relatório de verificação de dureza, folha de inspeção dimensional e medição de geometria de cavidade. Testes não destrutivos adicionais usando UT ou MT podem ser organizados.
Como o shell deve ser armazenado antes da instalação
Armazene em local seco e ventilado com umidade relativa abaixo de 60%. Aplique uma camada de óleo antiferrugem nas superfícies usinadas. Evite empilhar objetos pesados na carcaça para evitar distorções.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Conchas de rolos com covinhas Supplier and China Conchas de rolos com covinhas Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
A empresa se concentra no negócio principal de P&D e fabricação de matrizes de anel de granulador, rolos e serviços relacionados de peças de granulador. Os principais tipos de produtos são acessórios de matriz de anel, rolo e granulador. Possui os equipamentos mais avançados e a empresa de serviços mais completa da China. Os produtos da empresa são exportados para vários países estrangeiros: Estados Unidos, Japão, Coreia do Sul, Vietname, França, Bangladesh, Rússia, Índia, Filipinas e países europeus. A empresa controla rigorosamente todos os processos, desde matérias-primas até forjamento, acabamento e tratamento térmico. É a empresa de centro de serviços completo na China.
Anhui Jindingsheng Machinery Co., Ltd., em linha com o conceito de produção de "refinamento", utiliza qualidade estável e confiável para criar seu desenvolvimento a longo prazo.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Feedback da mensagem