-
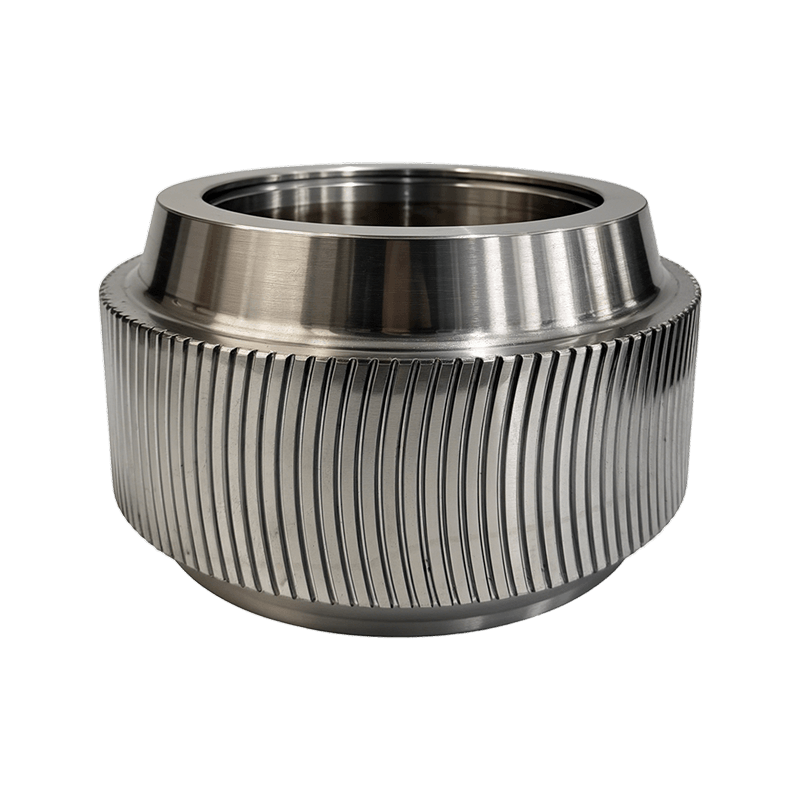 Visão geral do produto O Arc Tooth Roller Shell é uma peça chave de desgaste da peletizad...Ver detalhes
-
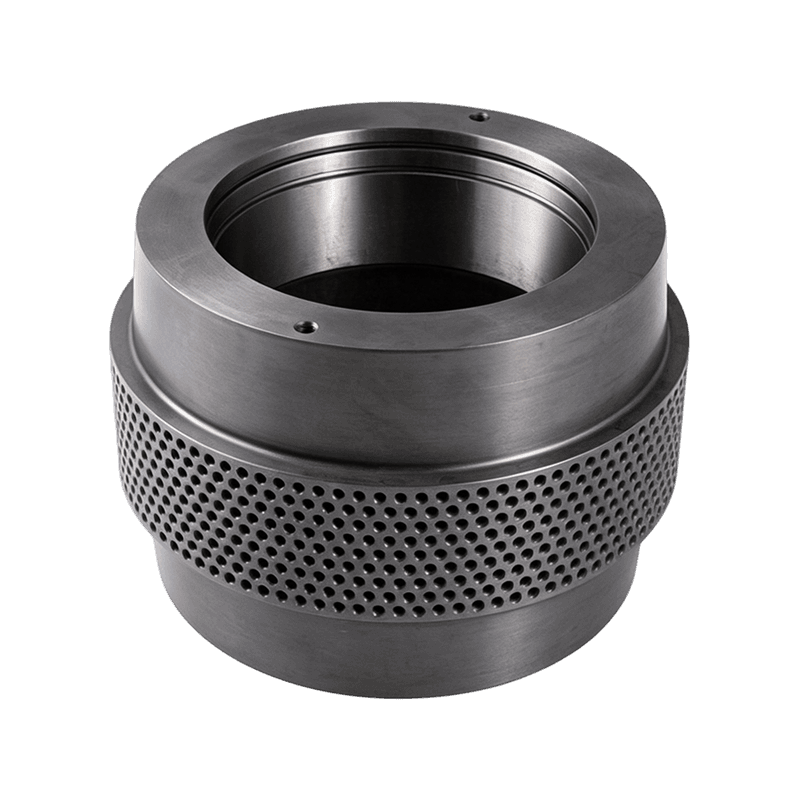
 Visão geral do produto Um componente de rolo de pressão de alta resistência e resistente ...Ver detalhes
-
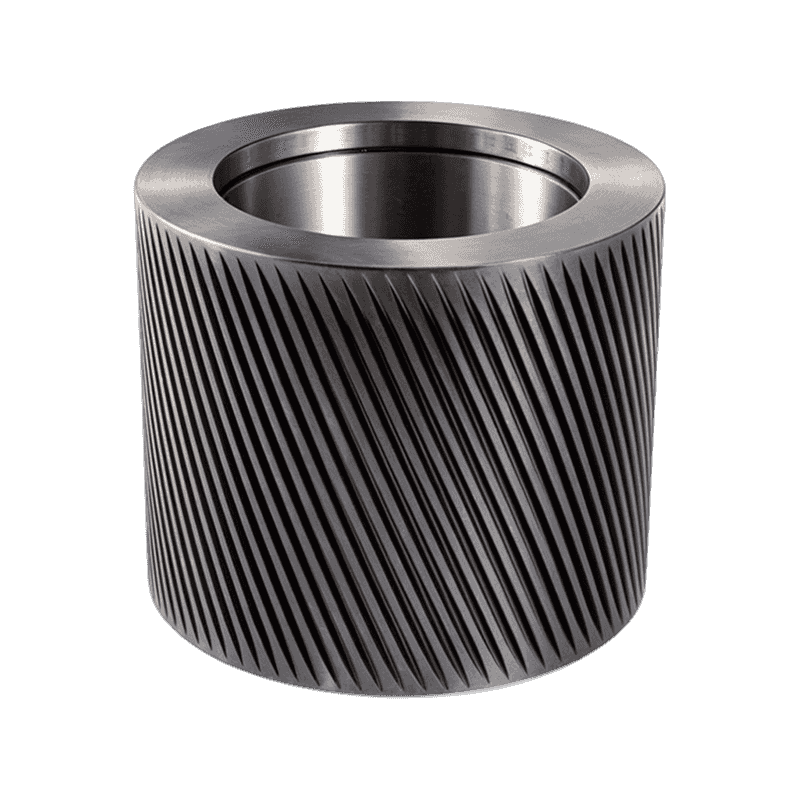
 Visão geral do produto Rolos especializados de alto desempenho fabricados em aço para rol...Ver detalhes
-
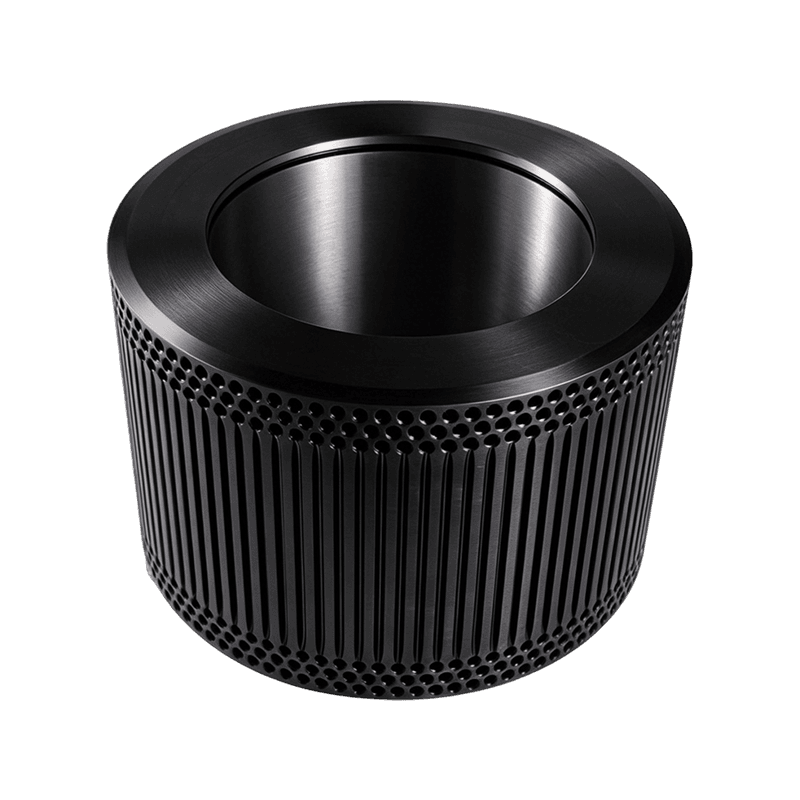
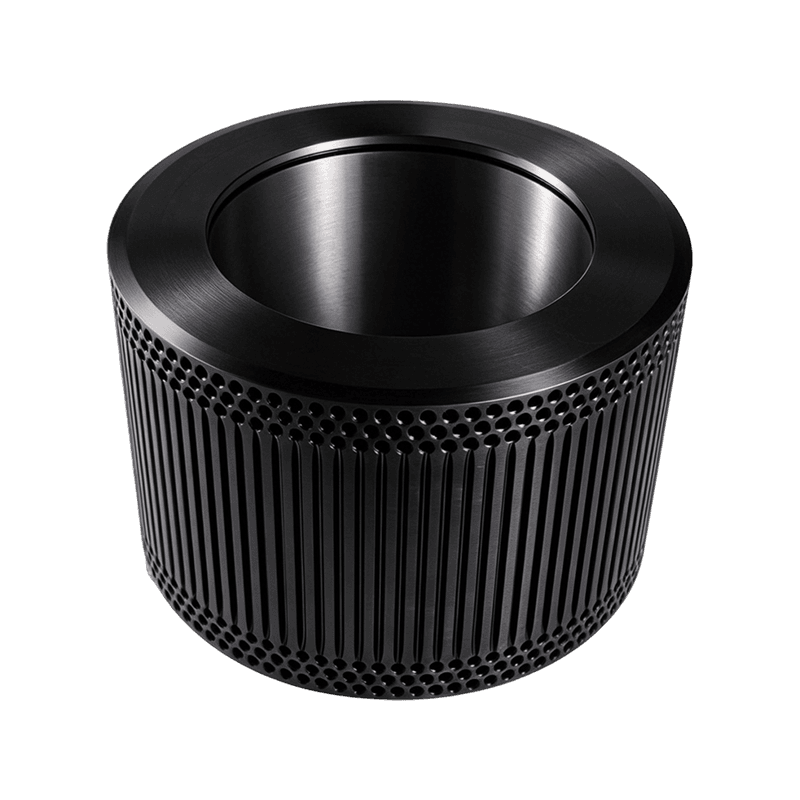 Visão geral do produto Um invólucro de rolo de pressão resiliente feito de aço de mola 60...Ver detalhes
-
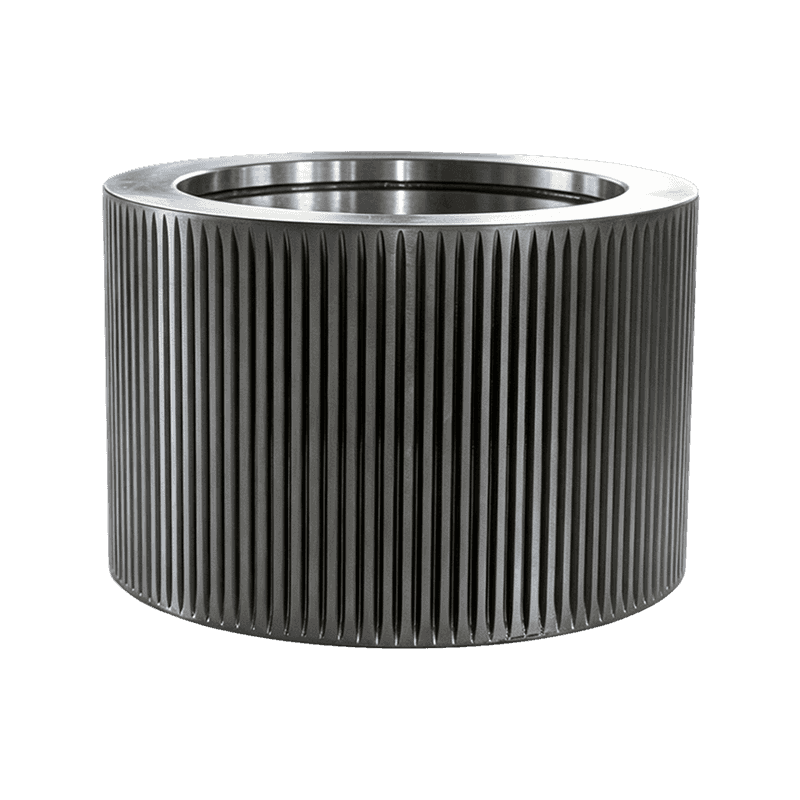
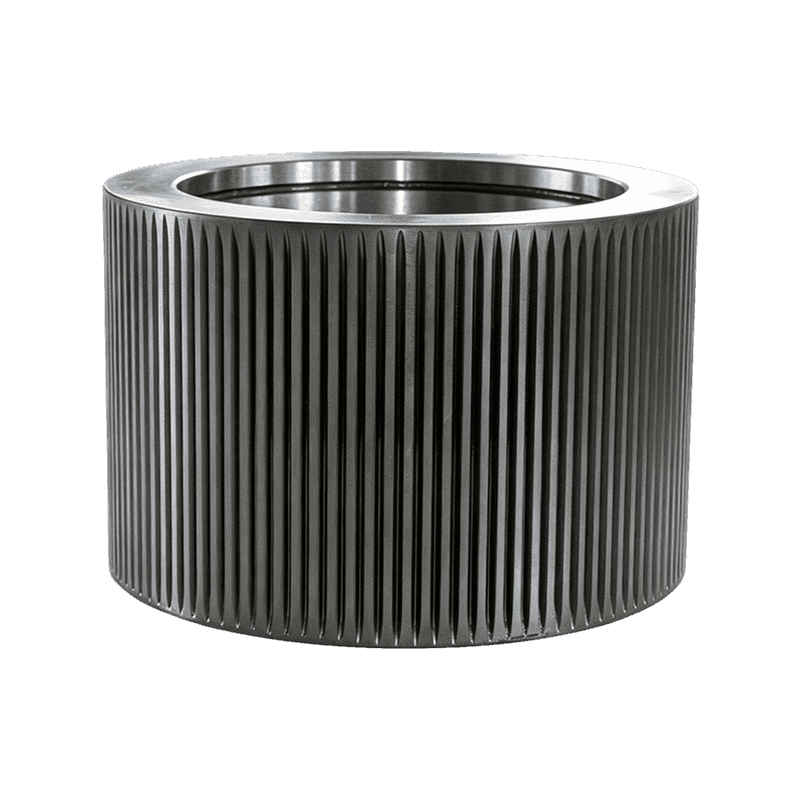 Visão geral do produto Um rolo de pressão de liga de aço amplamente utilizado e versátil,...Ver detalhes
-
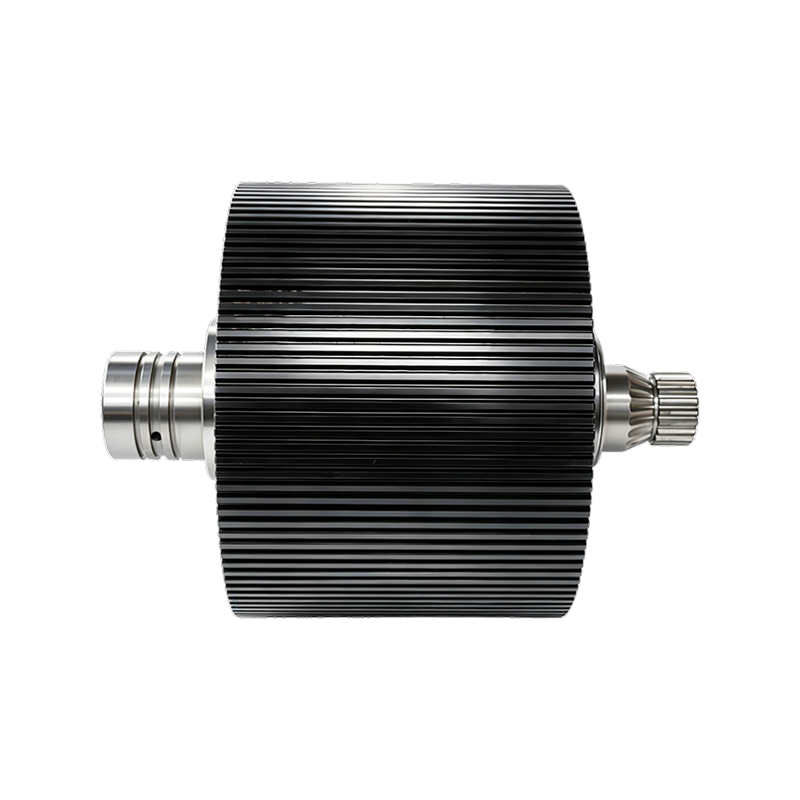
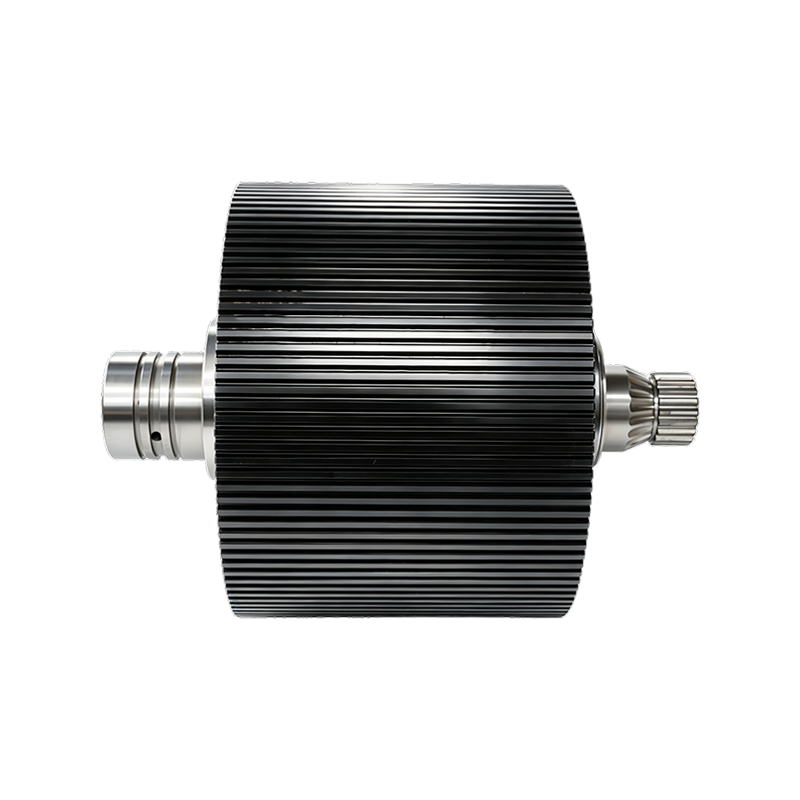
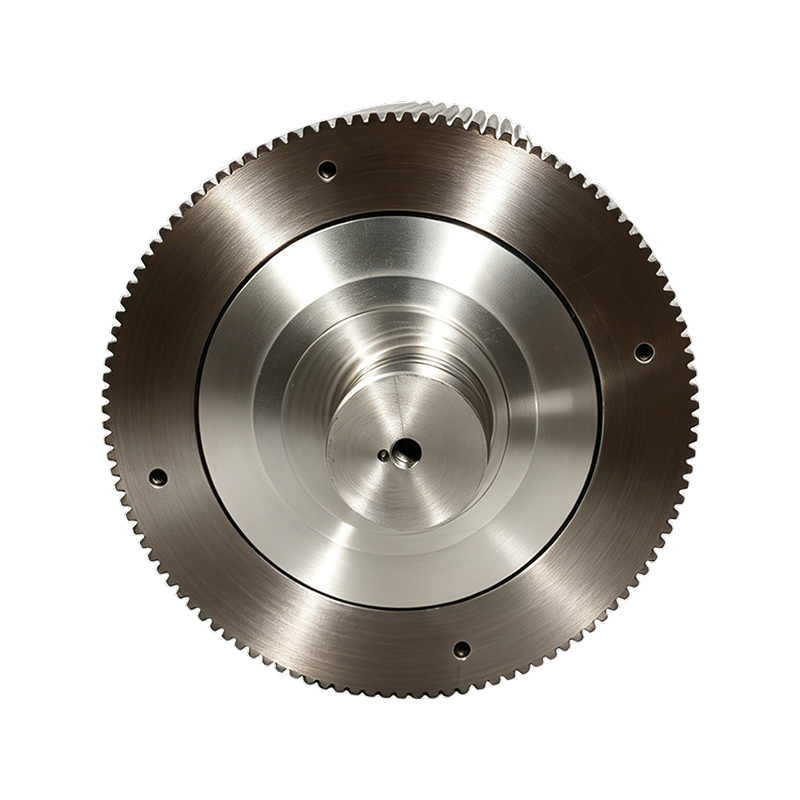
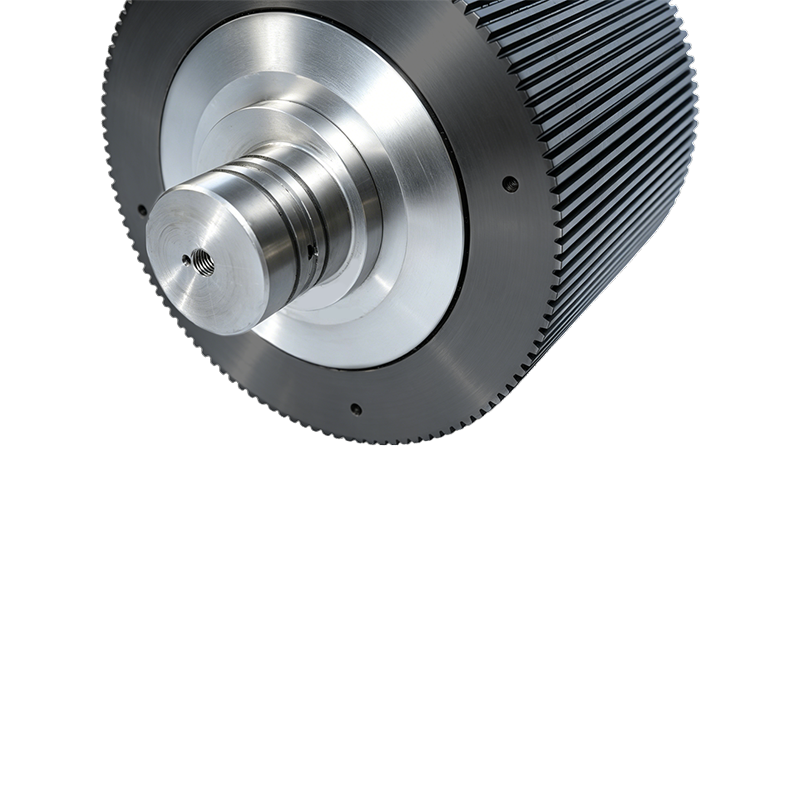
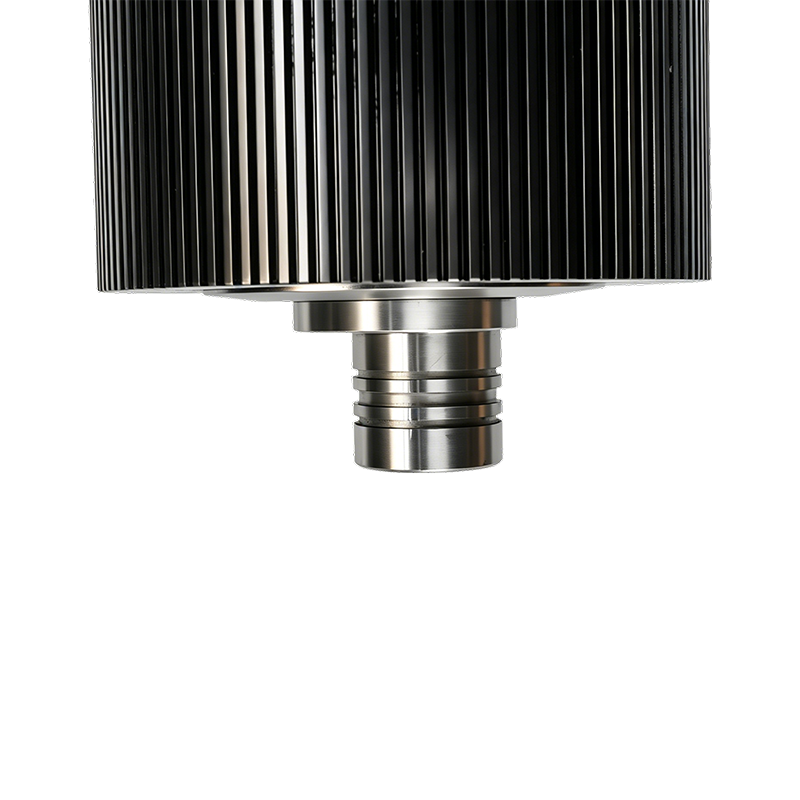
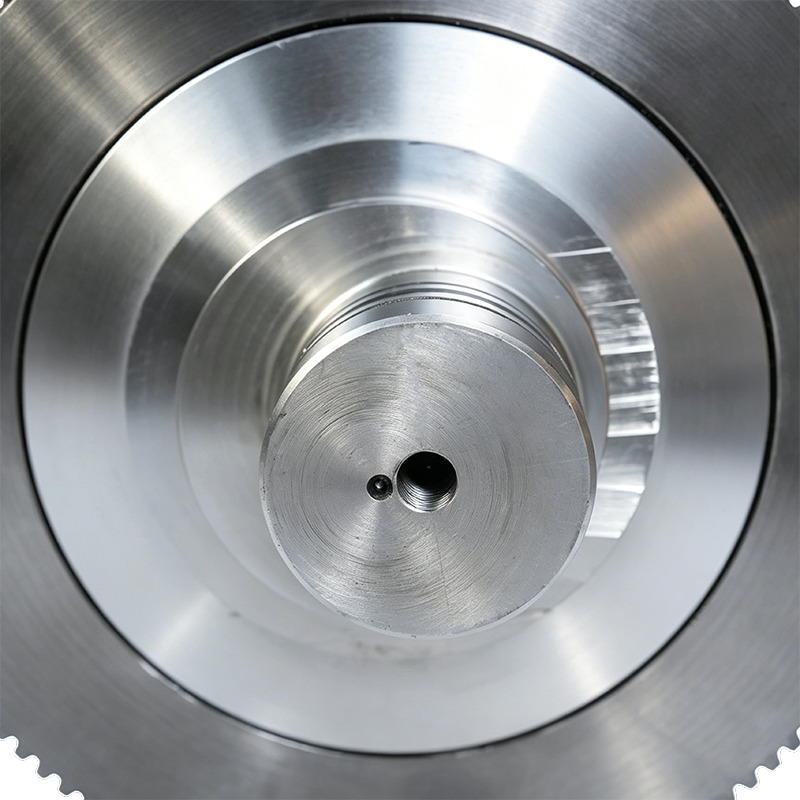
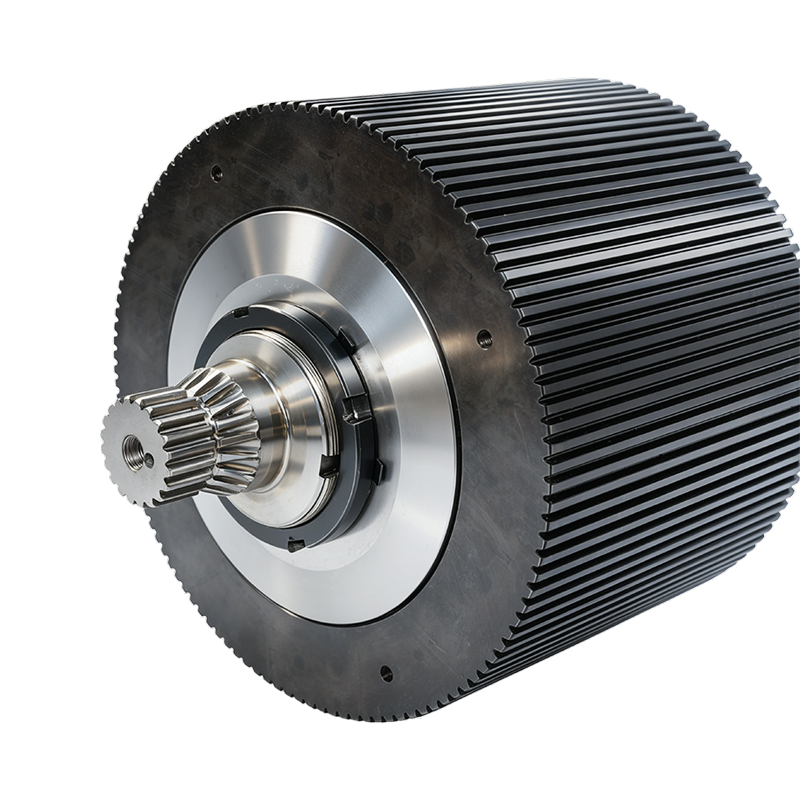
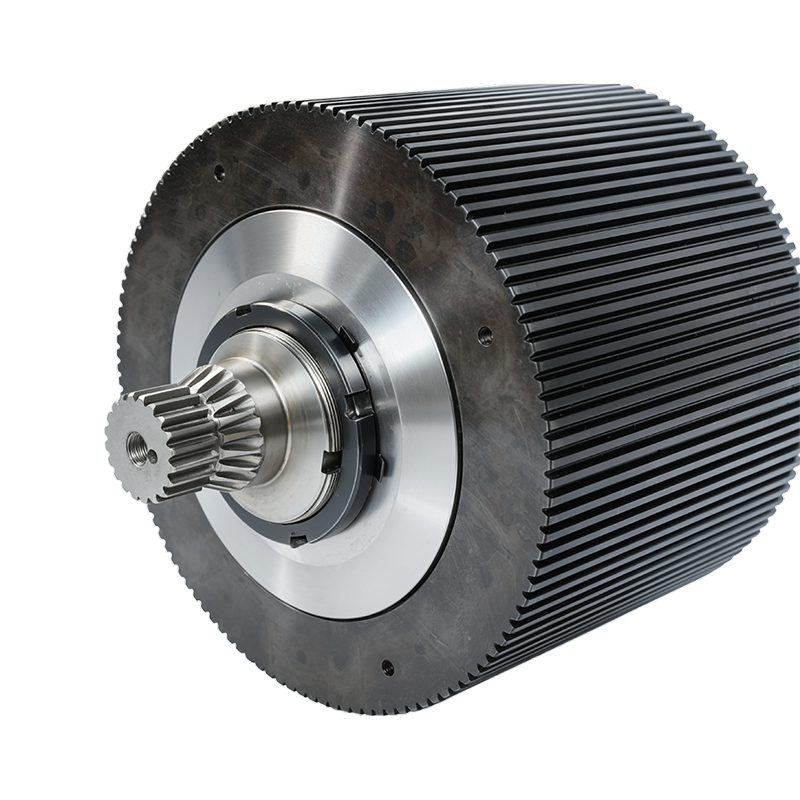
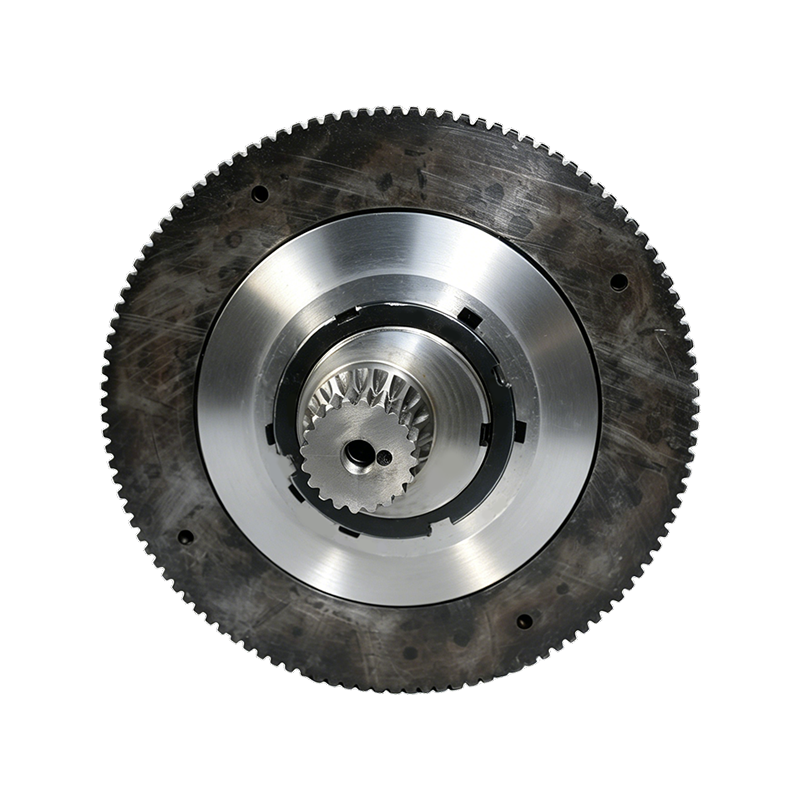
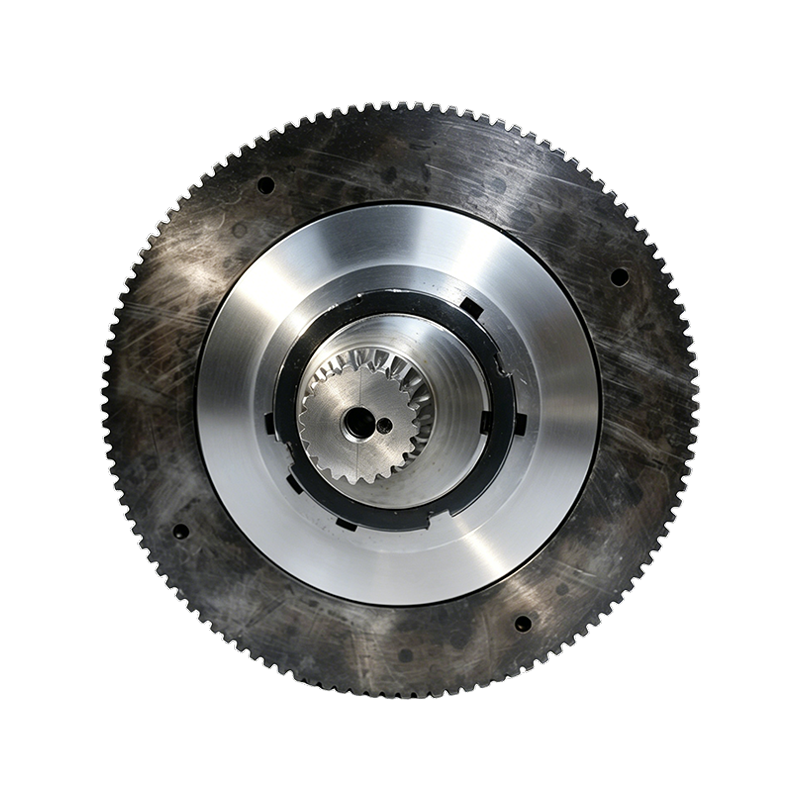
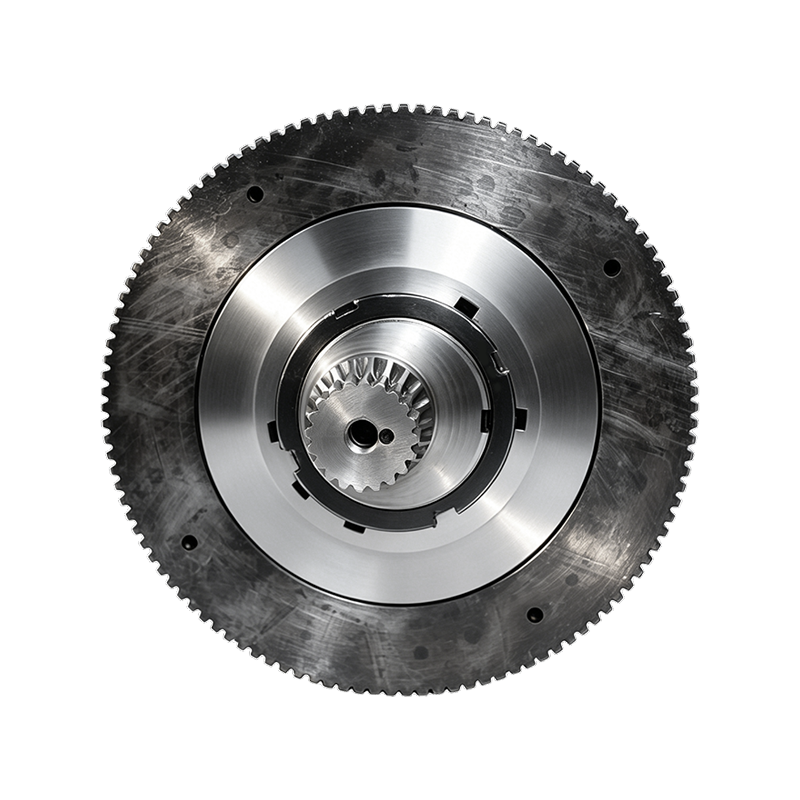
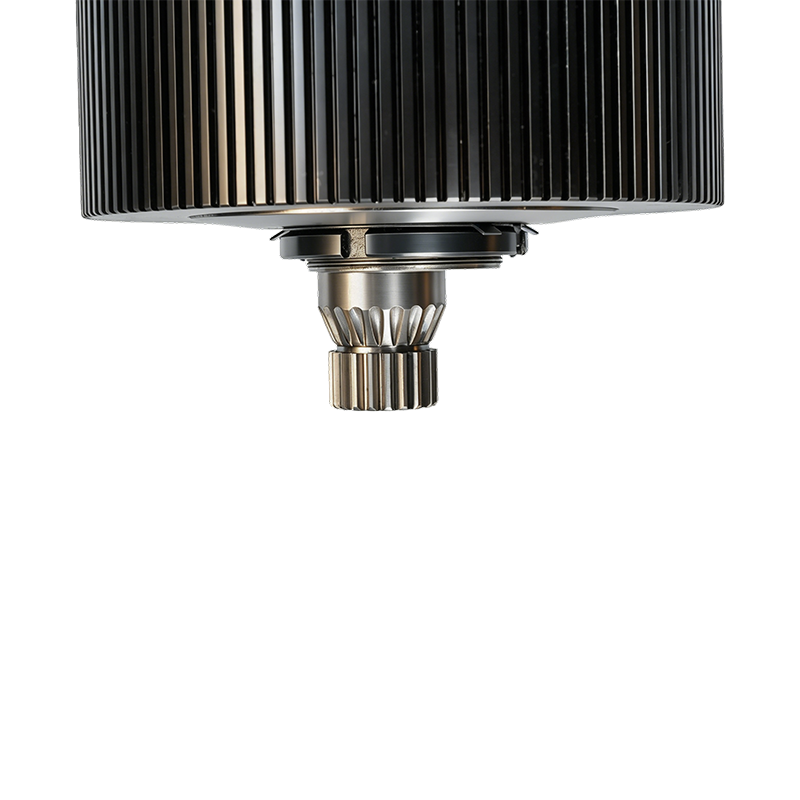
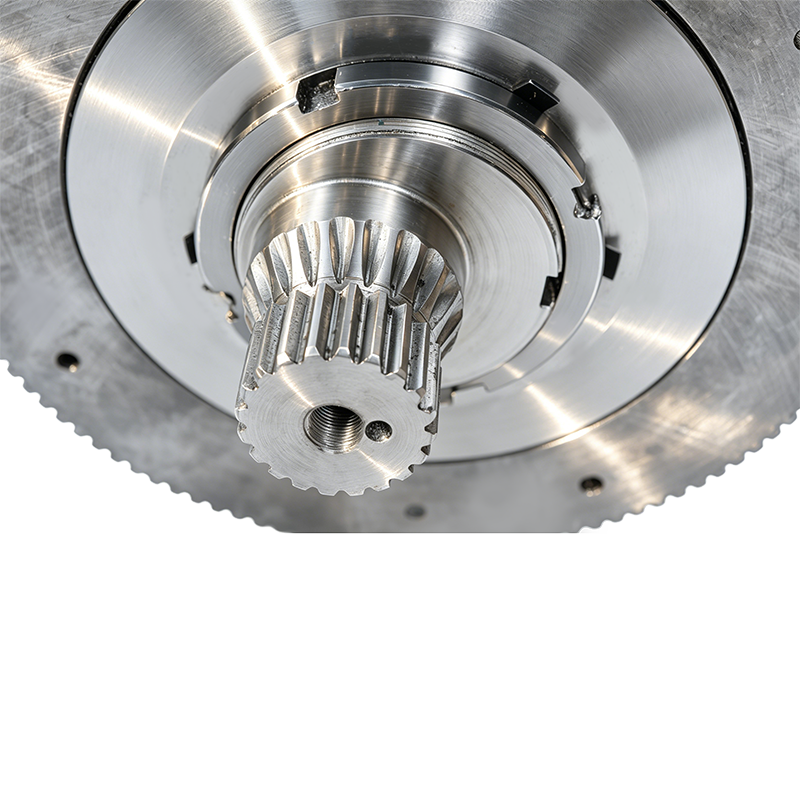
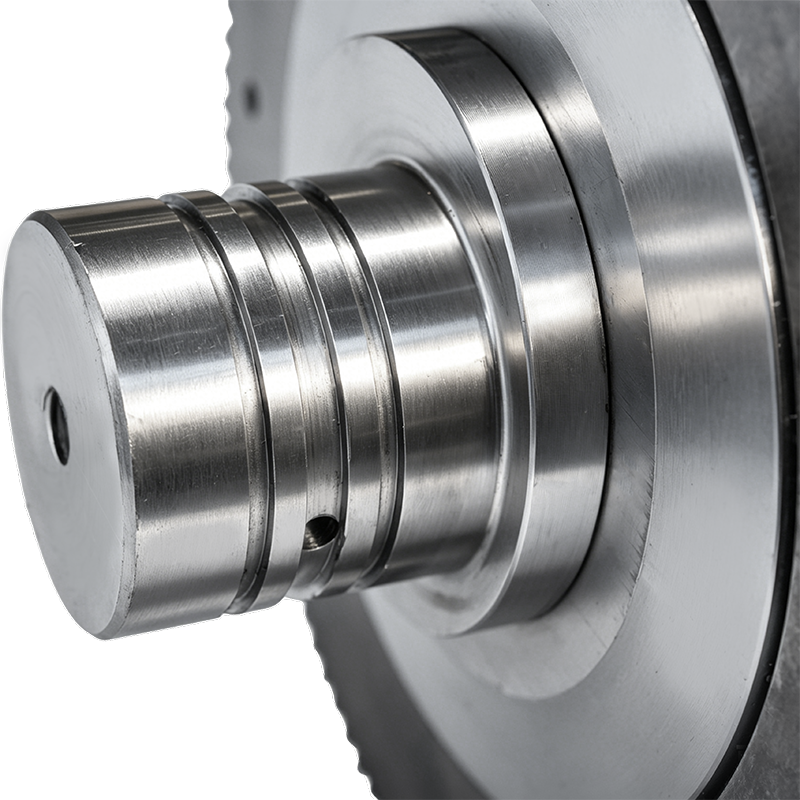 Visão geral do produto O conjunto da carcaça do rolo da pelotizadora de alta produtividad...Ver detalhes
-
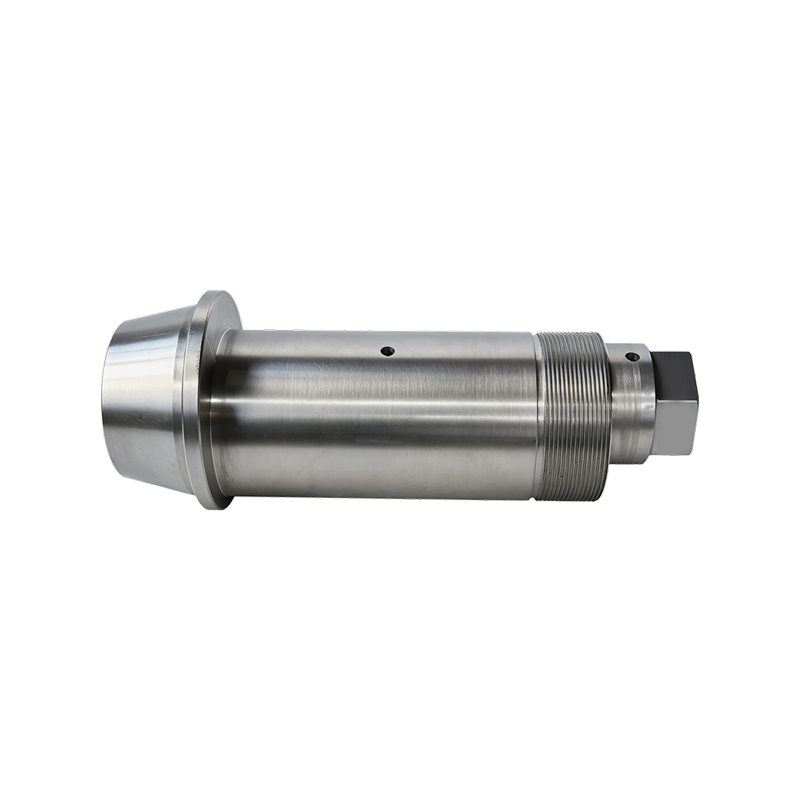
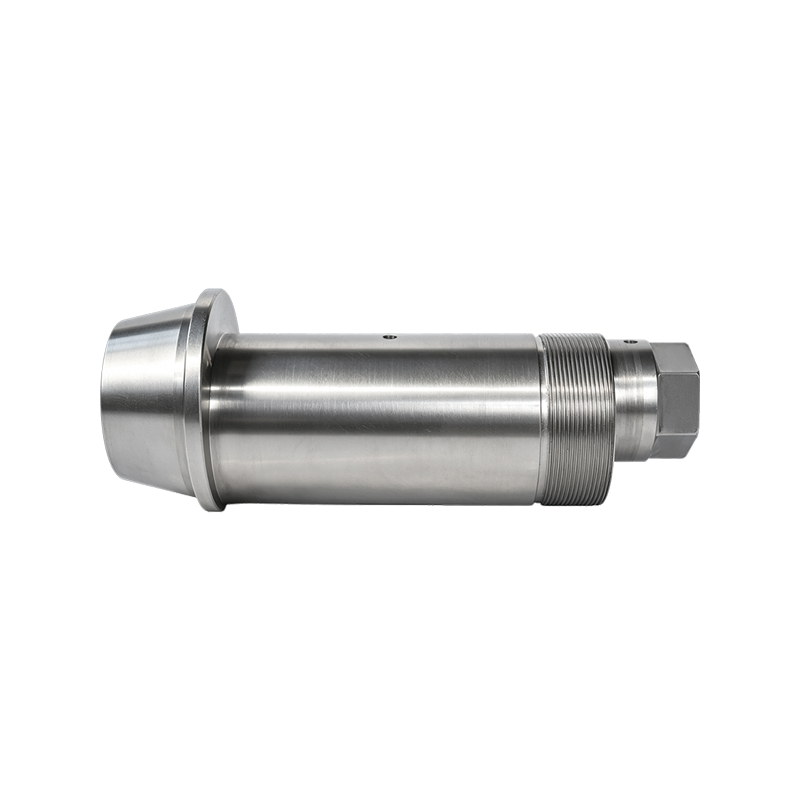 Visão geral do produto: O eixo excêntrico 42CrMo é um componente de liga de aço de alta r...Ver detalhes
-
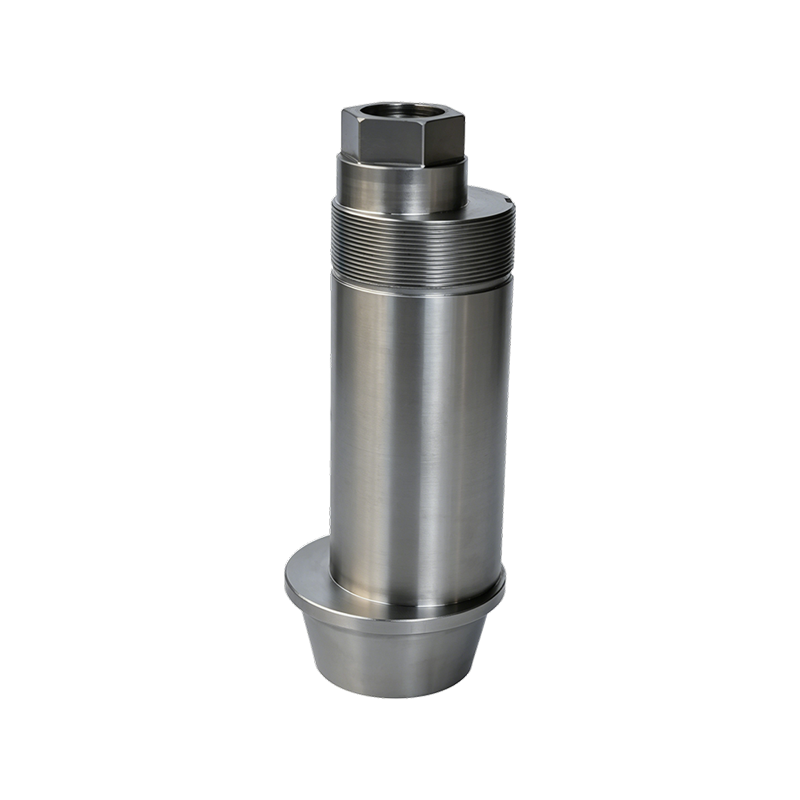
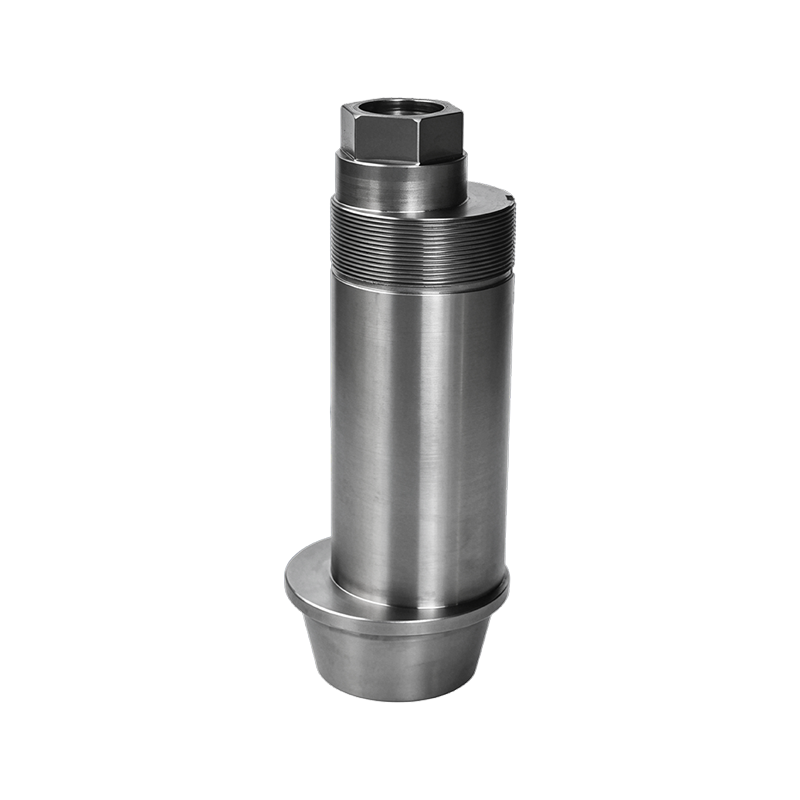
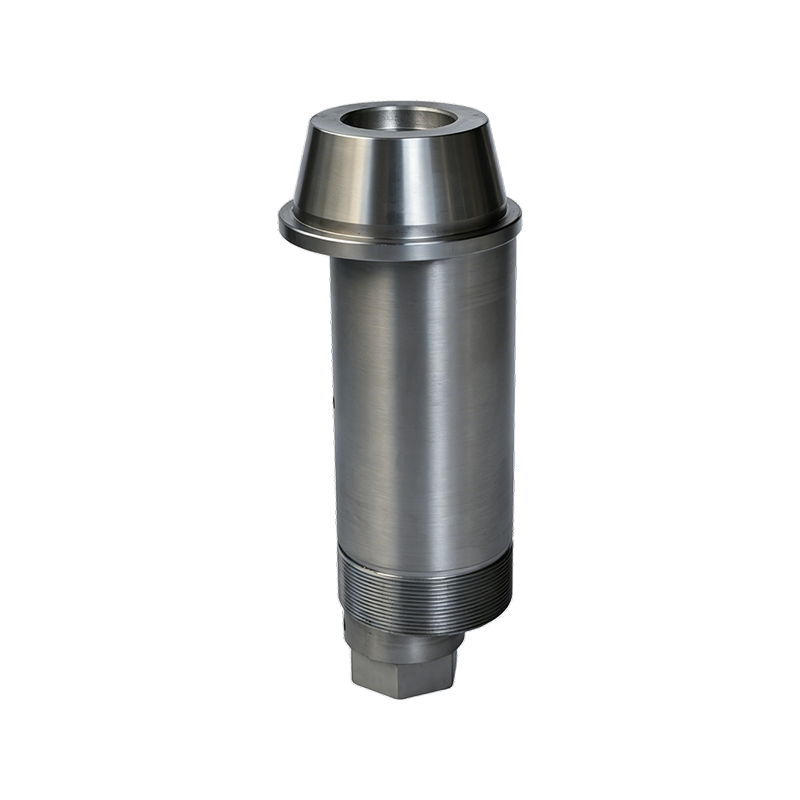
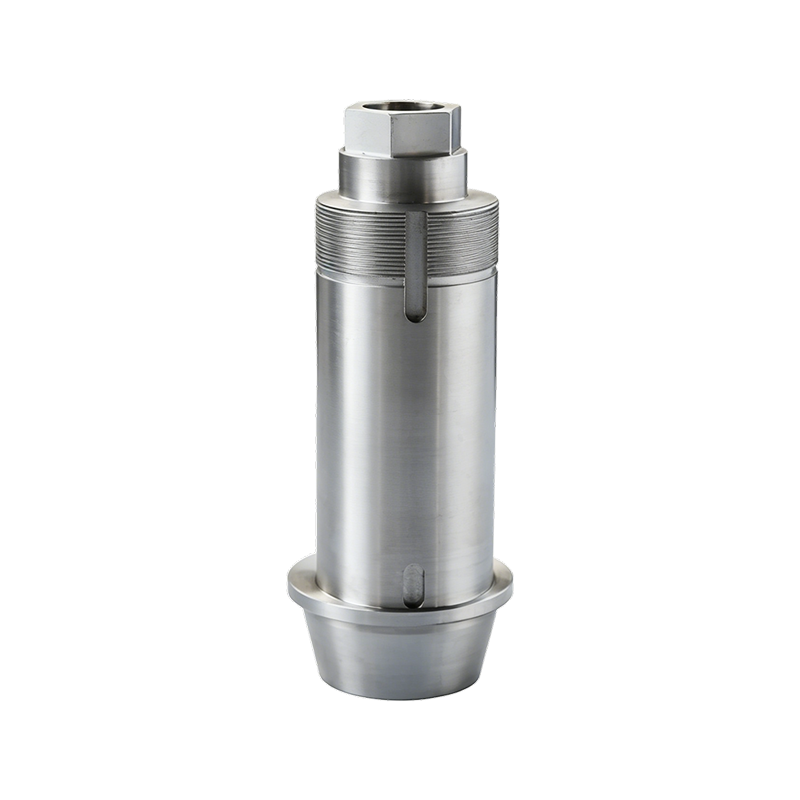
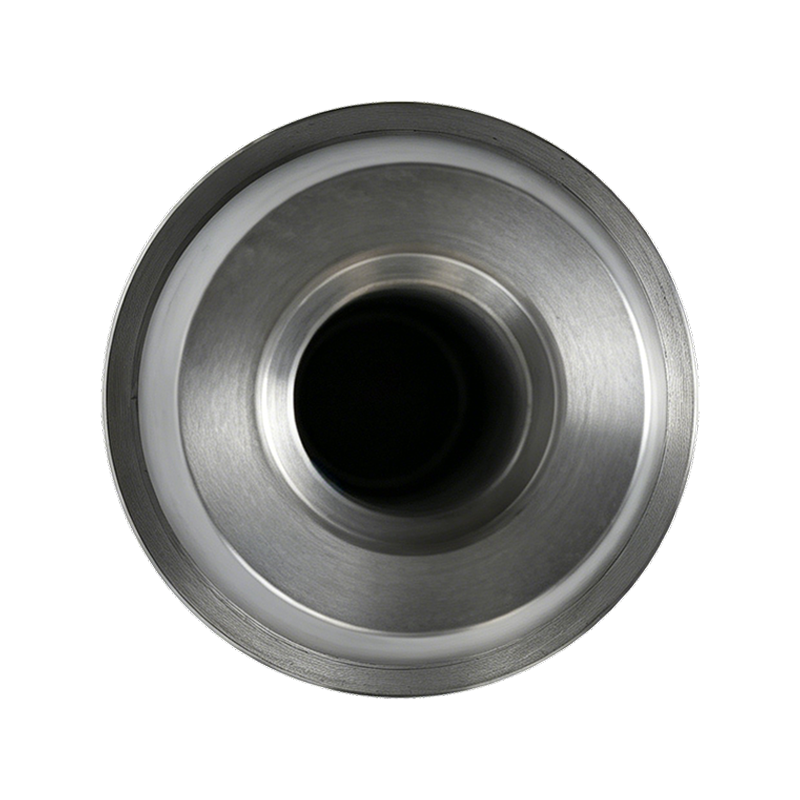
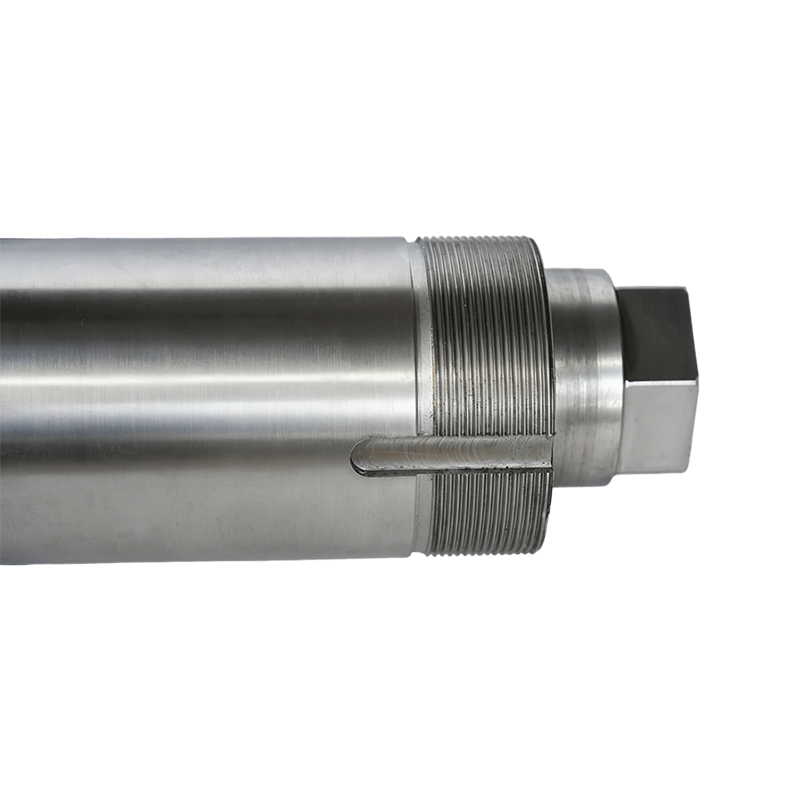
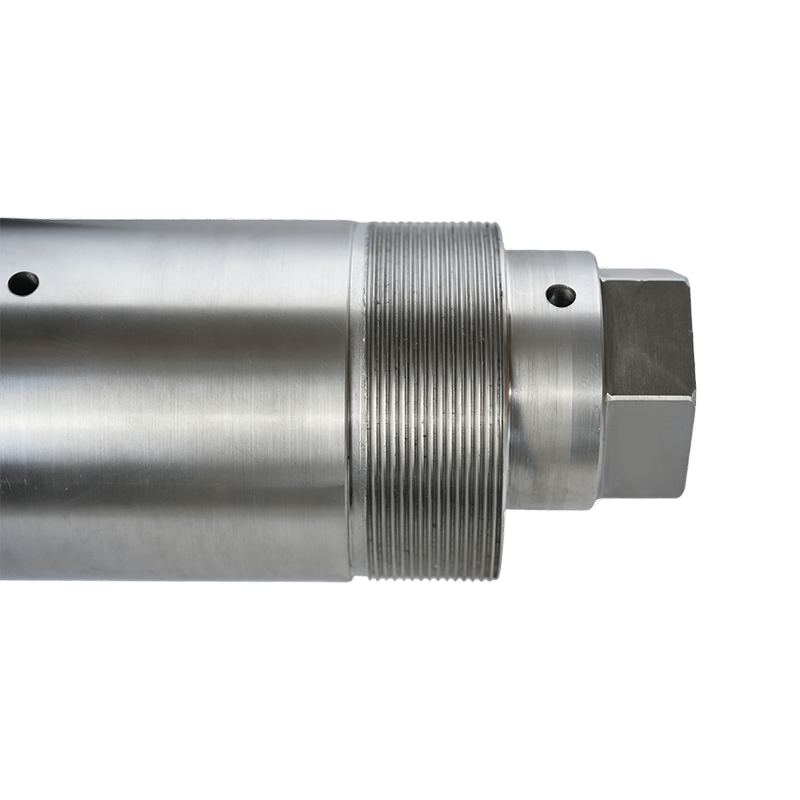
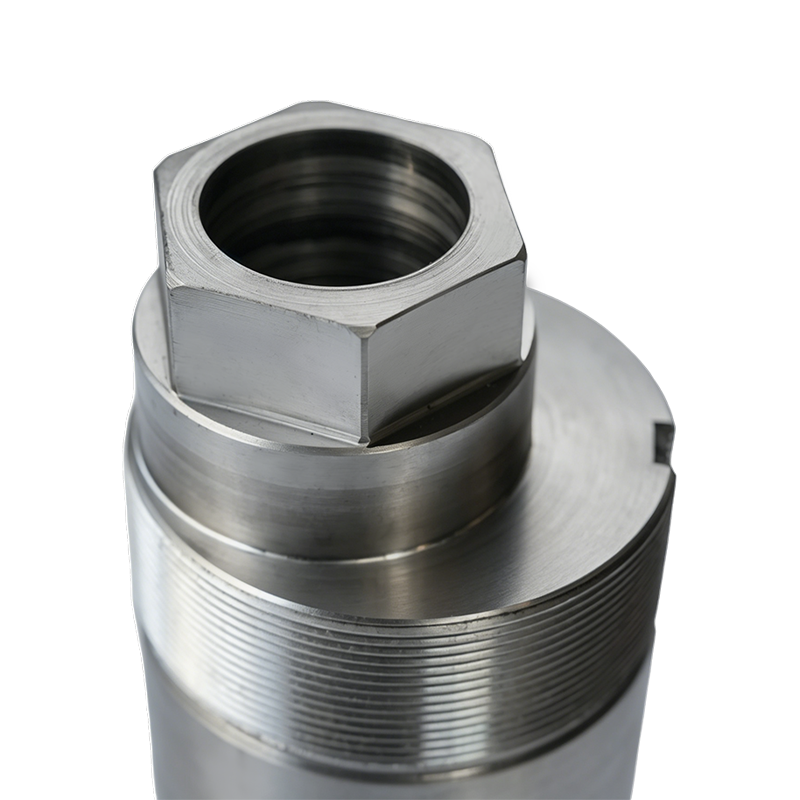
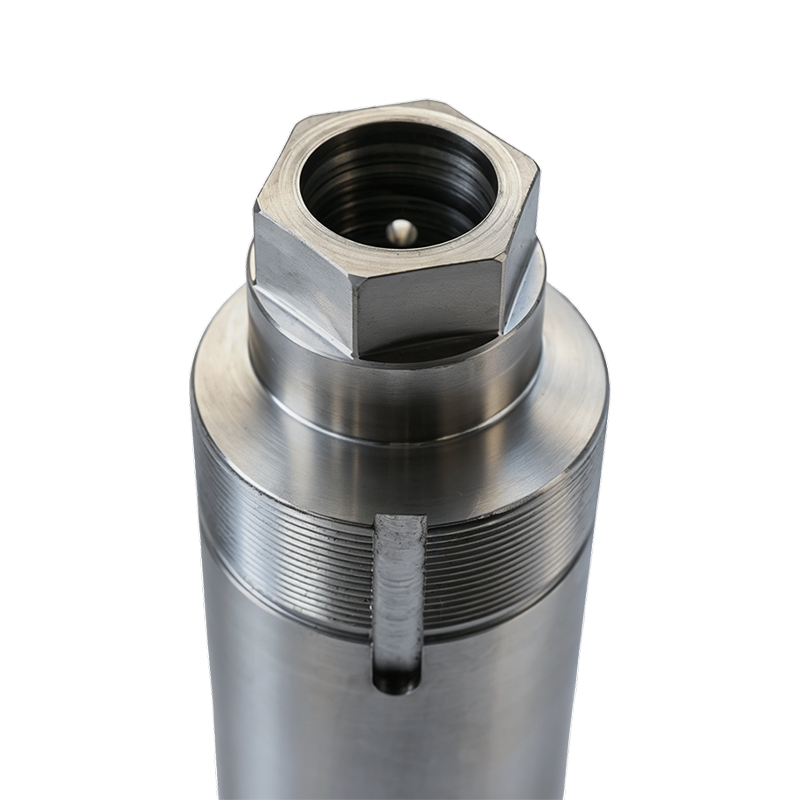
 Visão geral do produto: Este eixo excêntrico é um componente de engenharia de precisão fe...Ver detalhes
-
 Visão geral do produto: O eixo excêntrico 40Cr é um componente de liga de aço fabricado p...Ver detalhes
-
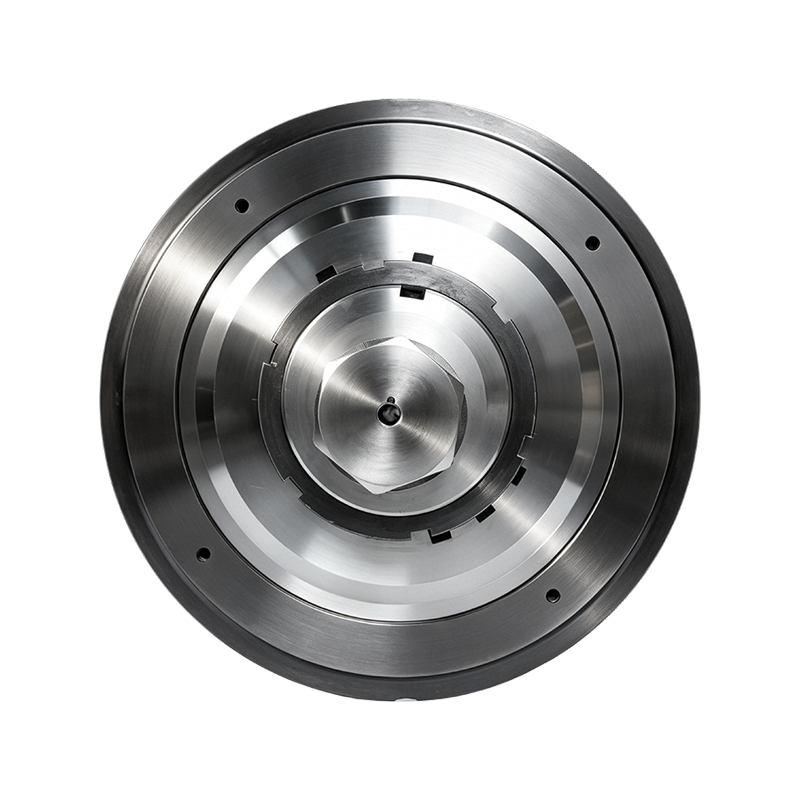
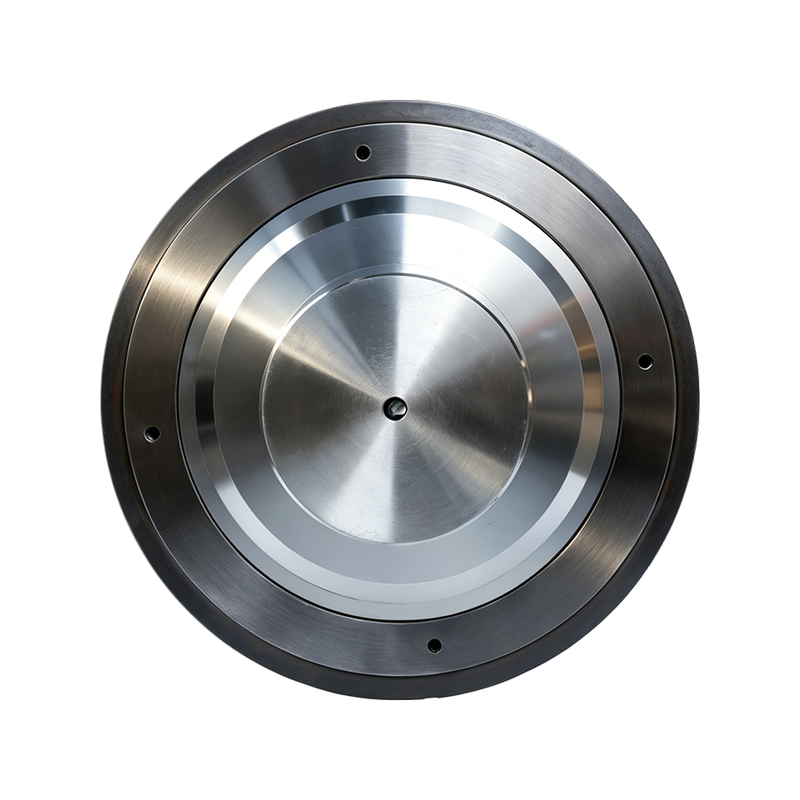
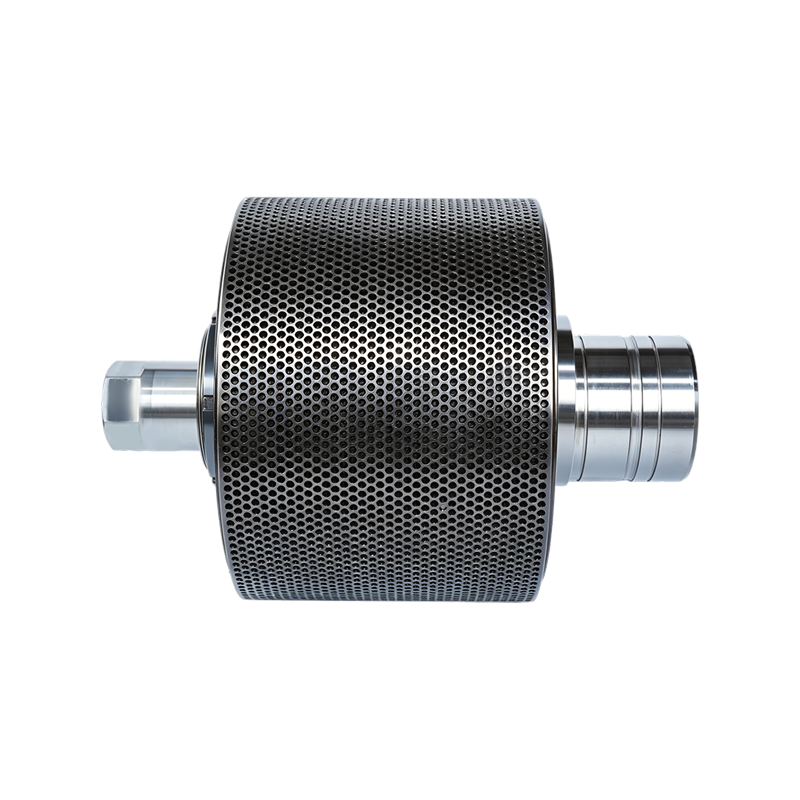
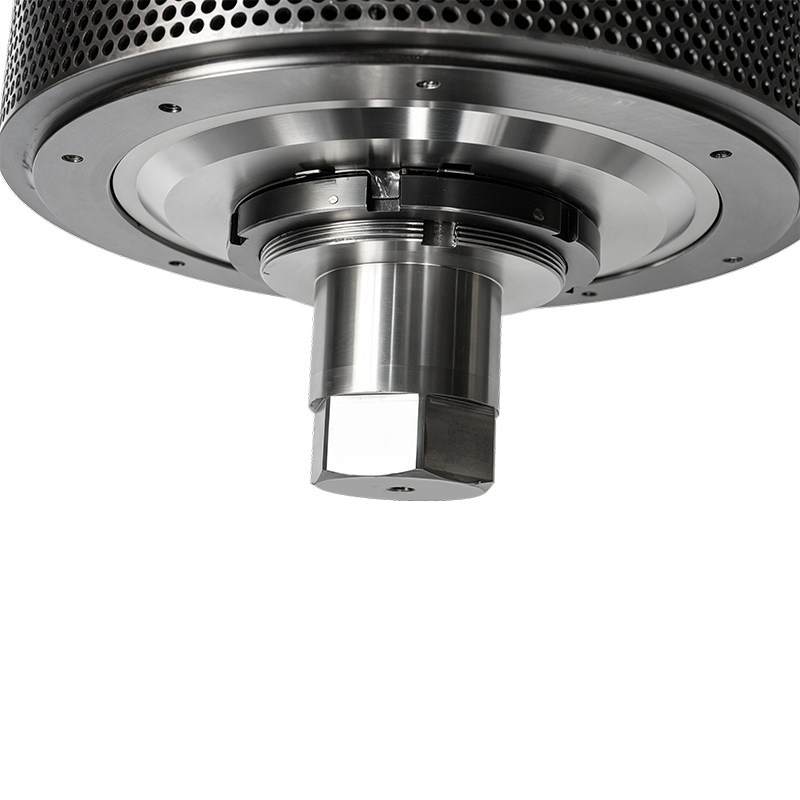
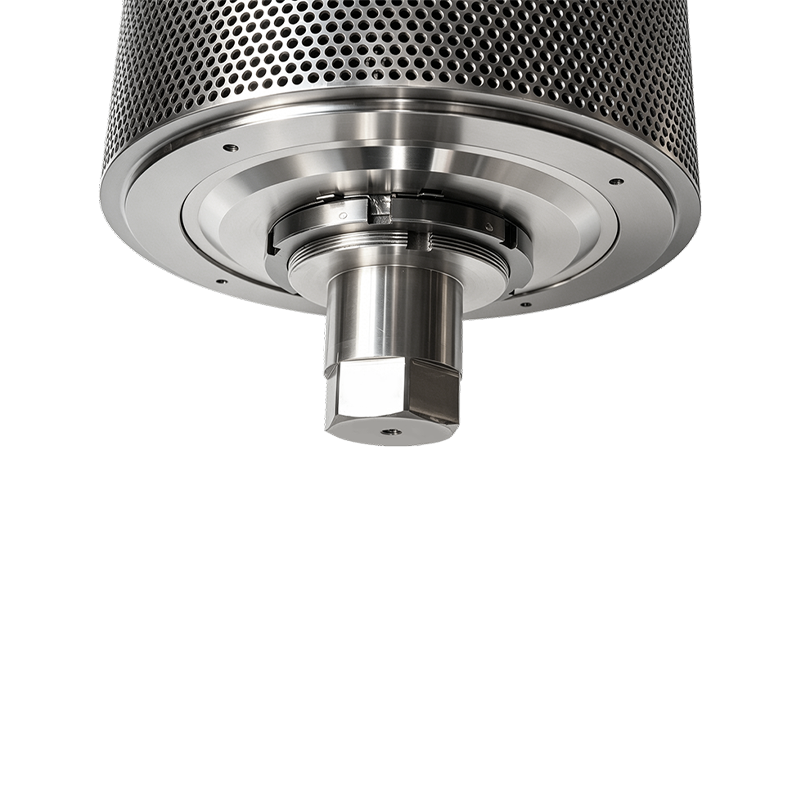
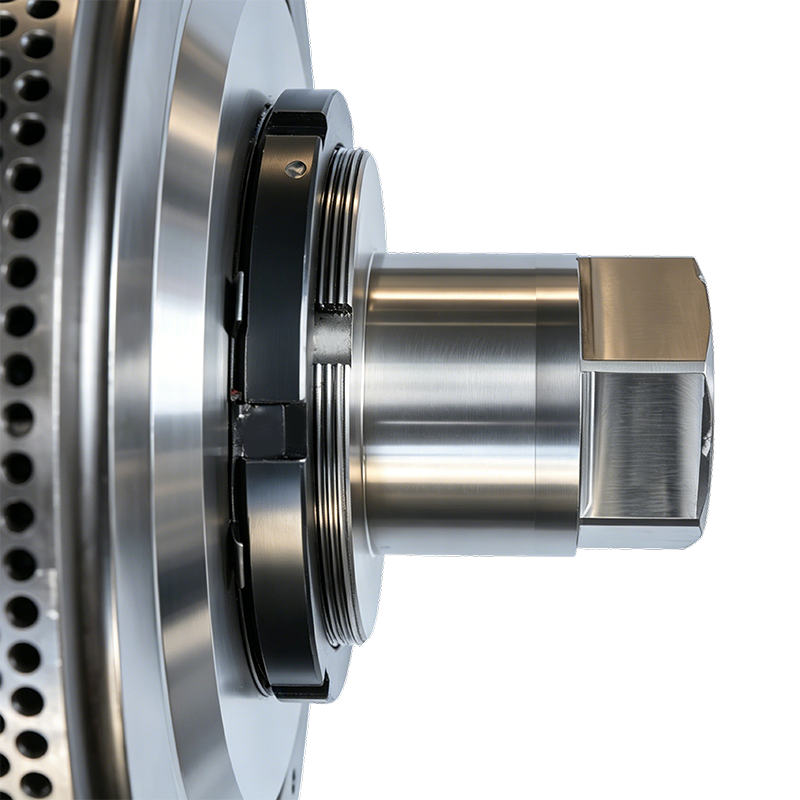
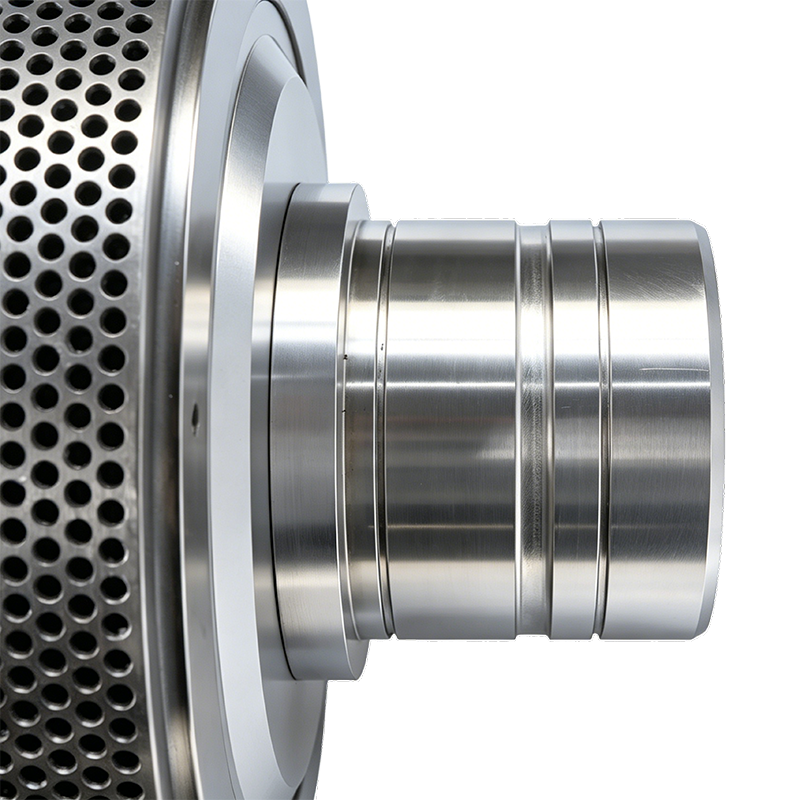
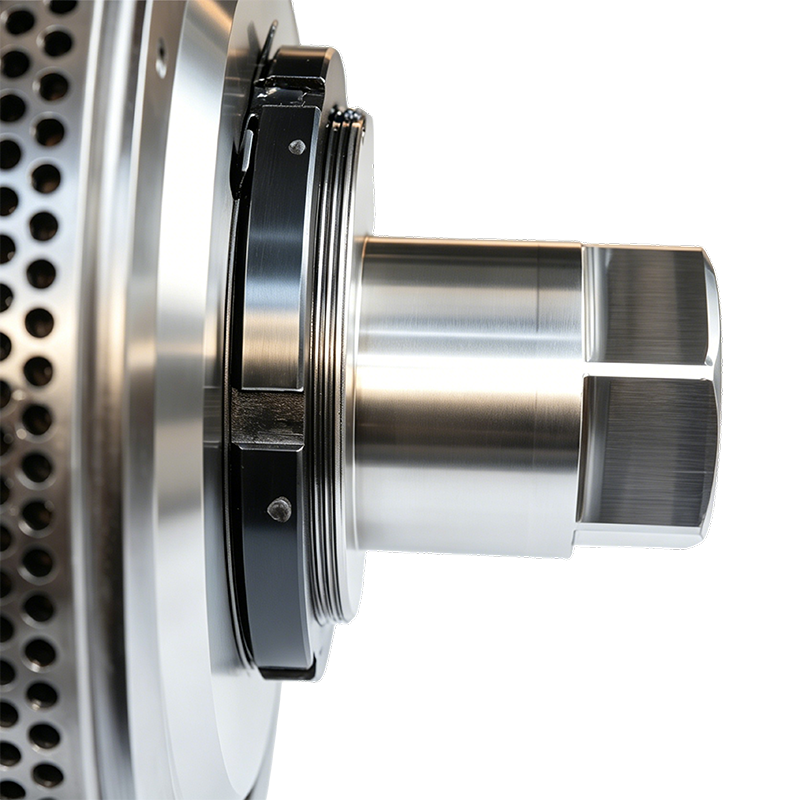
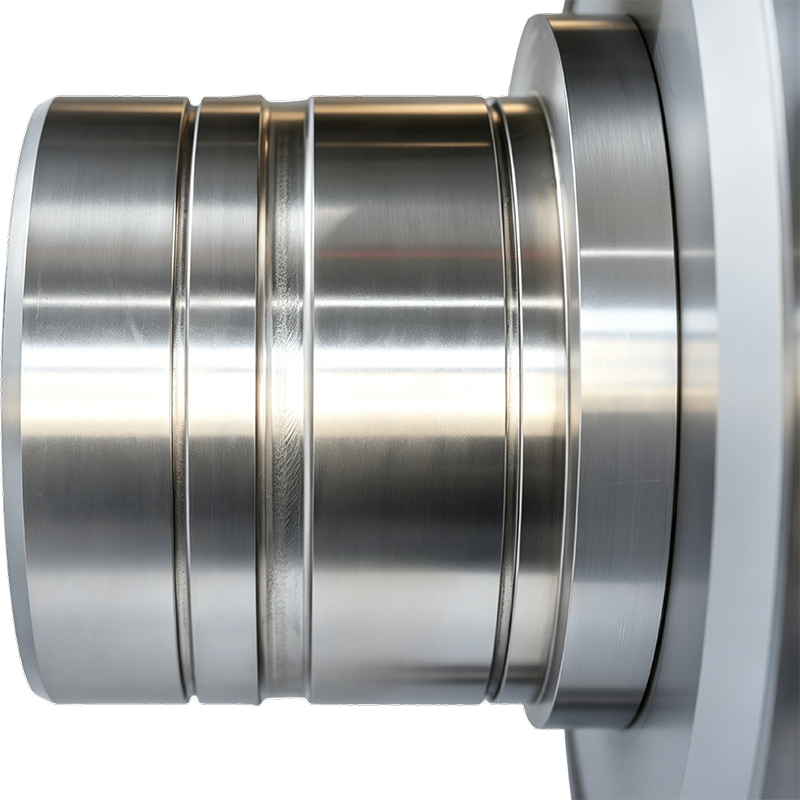
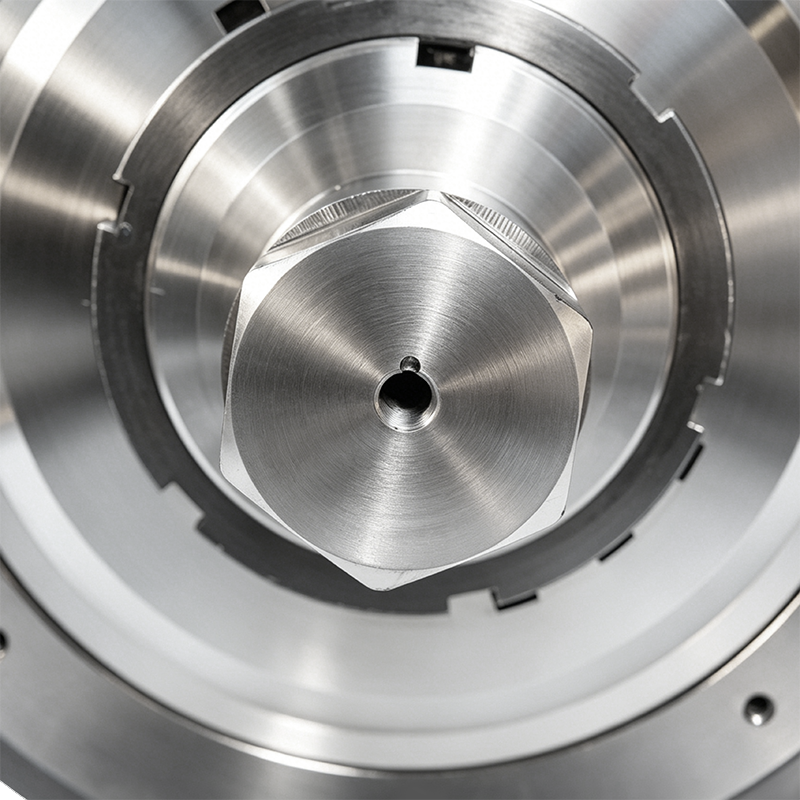 Visão geral do produto Este produto é uma glândula de aço 45 # usinada com precisão (tamp...Ver detalhes
-
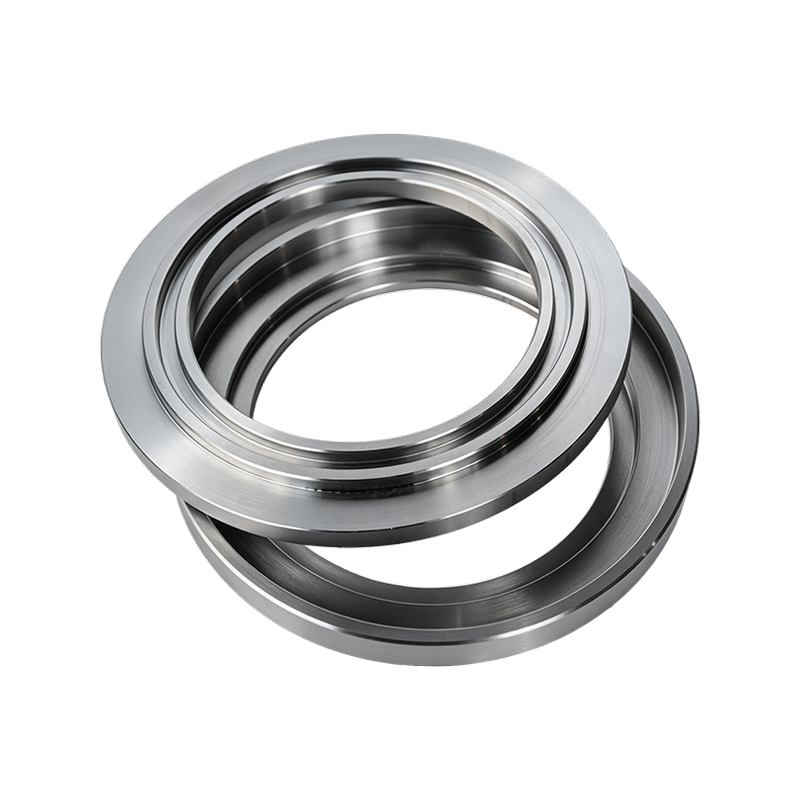
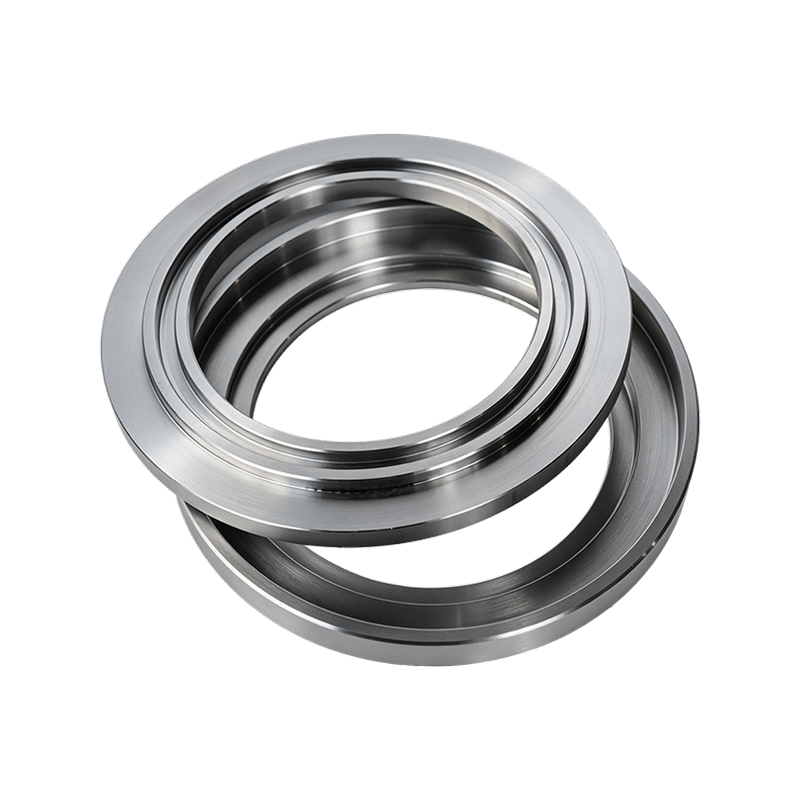
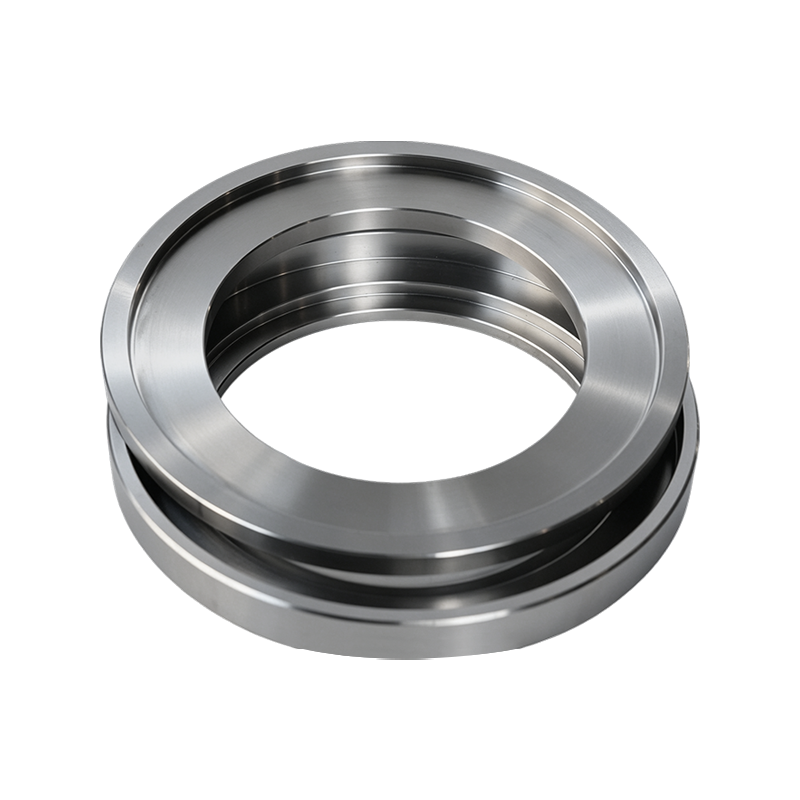
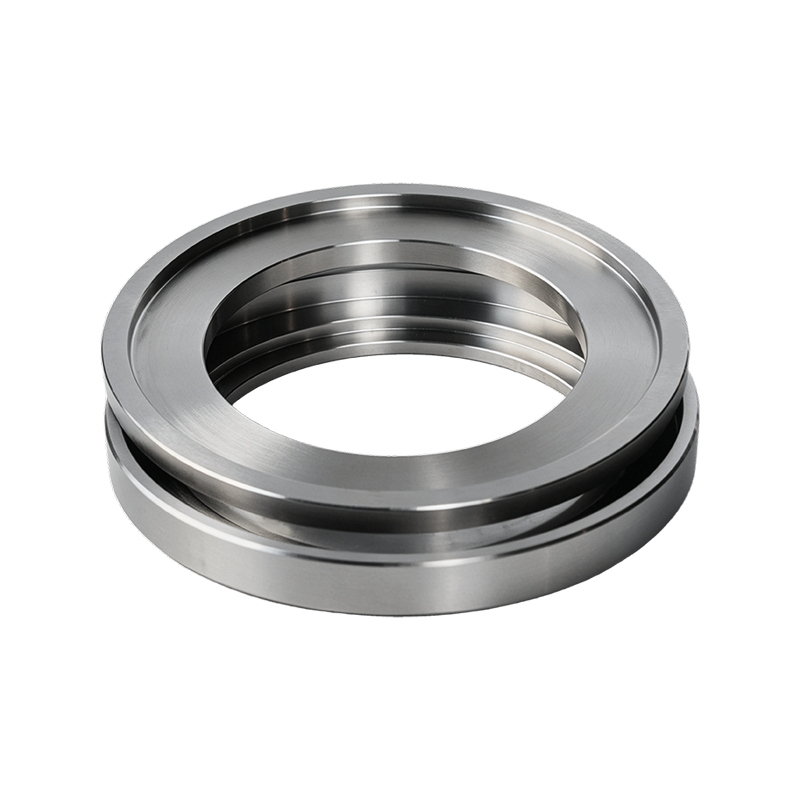
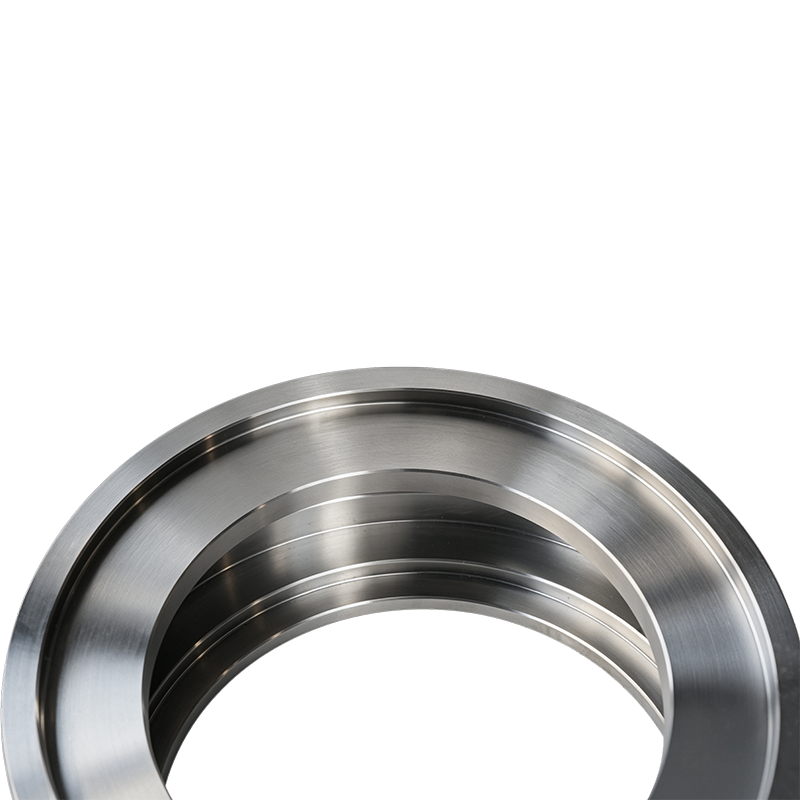
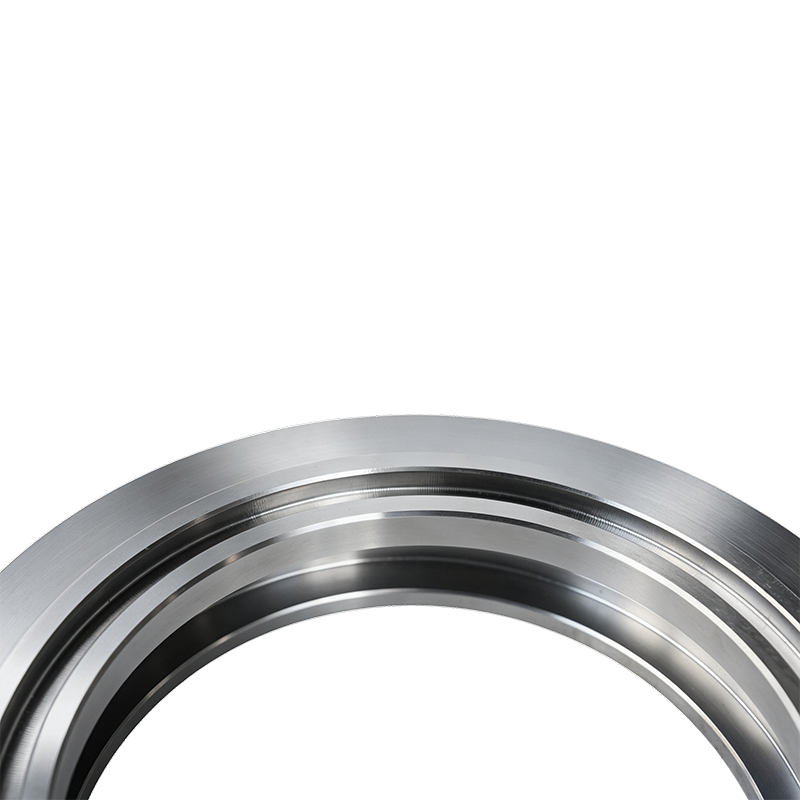
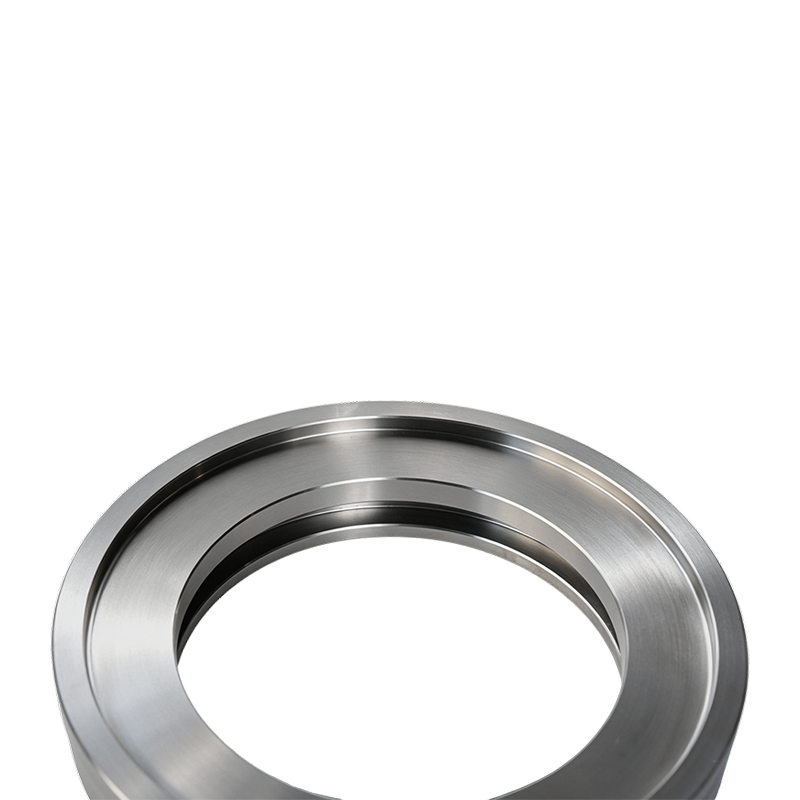
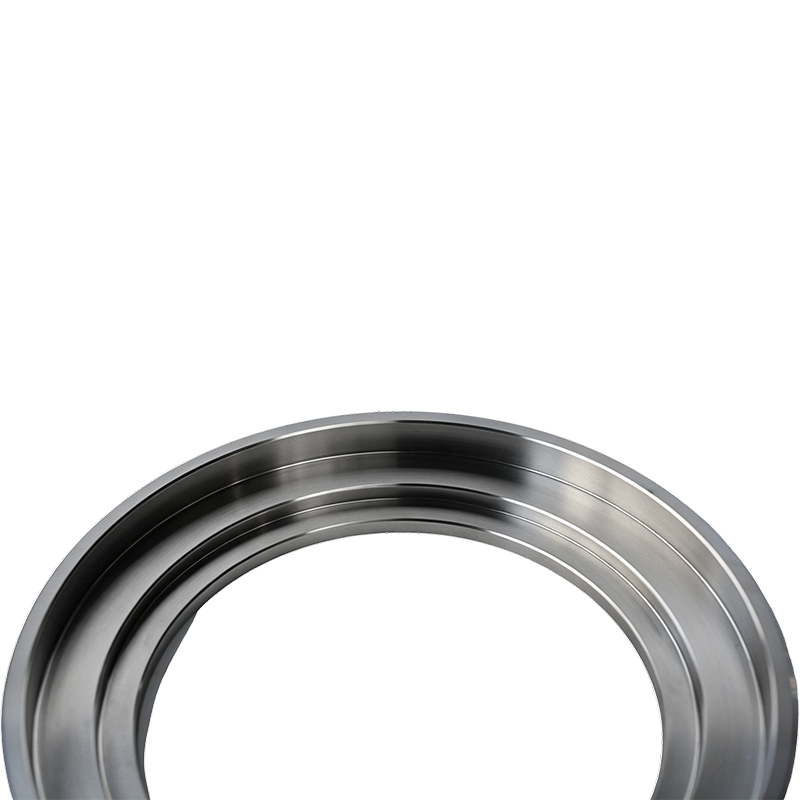
 Visão geral do produto O lançador de óleo de aço 45# (defletor de óleo) é um componente i...Ver detalhes
-
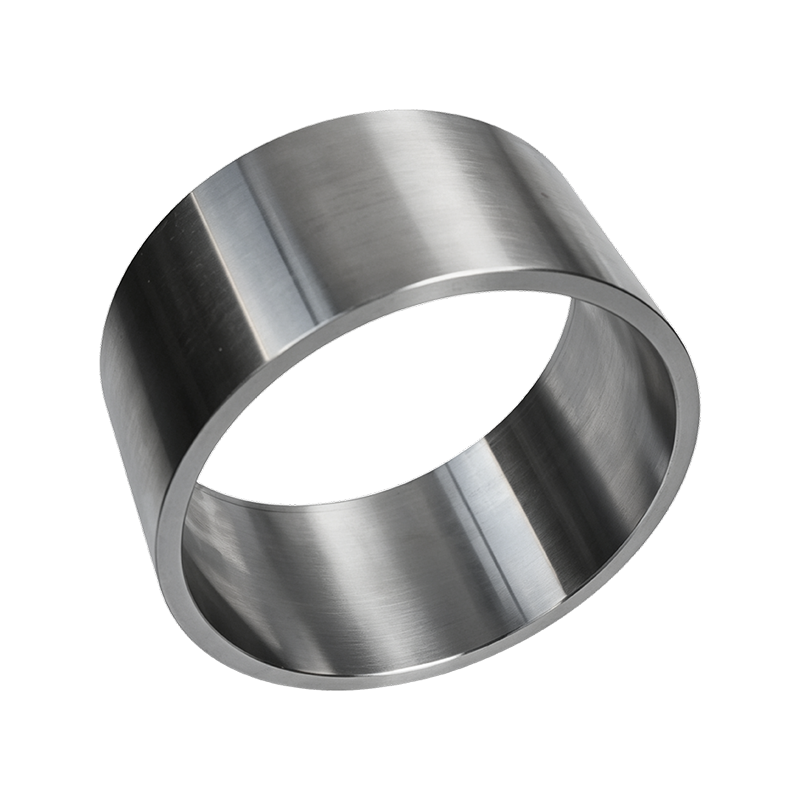
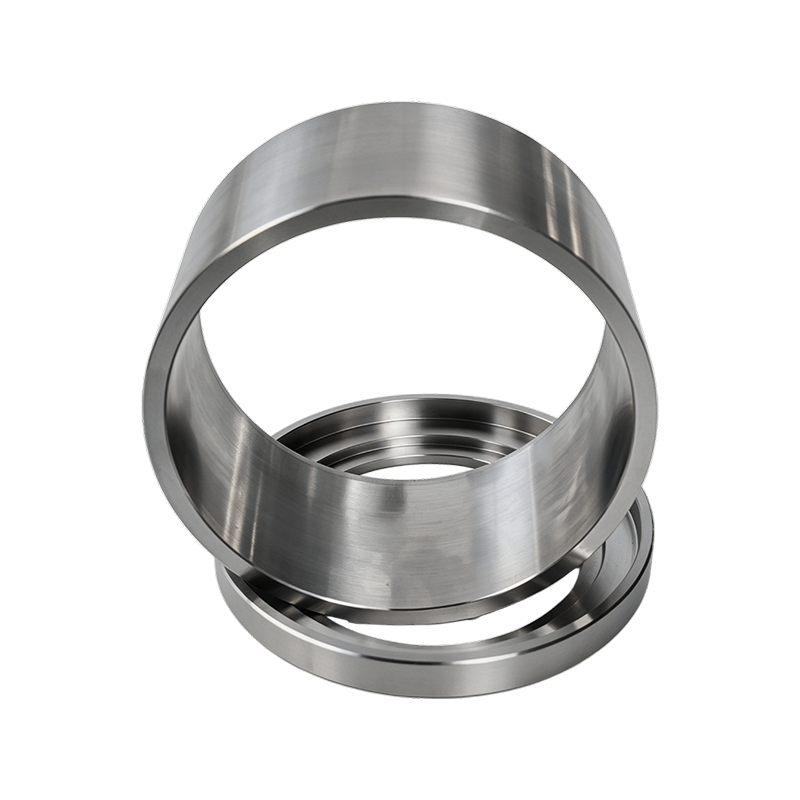
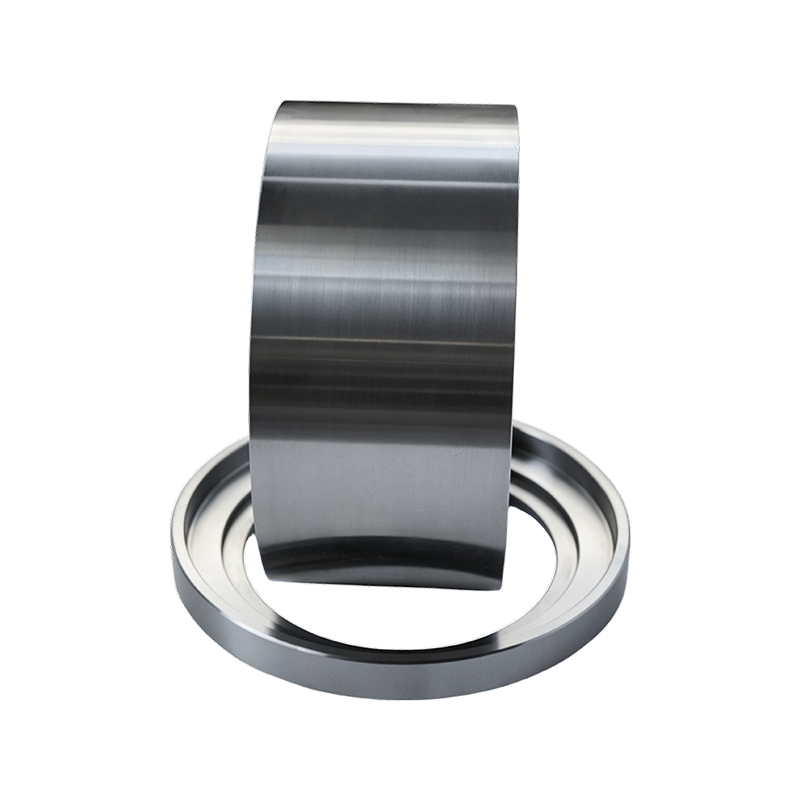 Visão geral do produto O espaçador de precisão de aço 45# (anel espaçador) é um component...Ver detalhes
Carcaças de rolos de extremidade fechada
Invólucros de rolos forjados e tratados termicamente com uma estrutura de extremidade selada para granuladores de matriz anelar, fabricados pela Anhui Jindingsheng Machinery Co., Ltd.
Os invólucros dos rolos de extremidade fechada são componentes do invólucro do rolo fabricados com uma placa final selada na borda do rolo, que retém a pressão do material contra a matriz do anel durante todo o ciclo de compressão. A estrutura é usada em granuladores de matriz anelar em linhas de produção de ração, biomassa e fertilizantes orgânicos, onde uma única formulação de matéria-prima funciona continuamente durante longos ciclos de produção e onde um perfil de alimentação consistente na borda do rolo é mais importante do que a limpeza rápida entre as trocas de formulação. A extremidade vedada reduz o vazamento de material na borda do rolo, o que ajuda a manter uma compressão uniforme em toda a largura da face do rolo durante operação prolongada. As carcaças são forjadas em liga de aço e processadas através de um ciclo controlado de tratamento térmico que endurece a superfície de trabalho enquanto mantém a estrutura do núcleo resistente o suficiente para suportar repetidas cargas compressivas e de cisalhamento da matriz do anel. Anhui Jindingsheng Machinery Co., Ltd., localizada na Zona de Desenvolvimento Econômico da cidade de Guangde, província de Anhui, fabrica carcaças de rolos de extremidade fechada sob encomenda, combinando a largura, o diâmetro e a configuração da placa final do rolo com o modelo de matriz de anel especificado. A produção ocorre dentro de uma única instalação, abrangendo manuseio de matéria-prima, forjamento, usinagem, tratamento térmico e inspeção, apoiando tanto o fornecimento doméstico quanto os pedidos de exportação para mercados como Estados Unidos, Japão, Coreia do Sul, Vietnã, França, Bangladesh, Rússia, Índia e Filipinas.
Principais vantagens
A placa final selada mantém uma pressão consistente do material contra a matriz do anel durante a operação contínua e de ciclo longo
Forjado em liga de aço com estrutura de grão controlada resiste à fadiga compressiva sob operação sustentada do granulador
O tratamento térmico de superfície produz uma camada de desgaste endurecida enquanto o núcleo mantém a tenacidade contra cargas de choque
A estrutura de extremidade fechada reduz o vazamento de material na borda do rolo durante longos ciclos de produção
A largura, o diâmetro e a configuração da placa final do rolo são fabricados para corresponder ao modelo de matriz de anel especificado
O manuseio de matérias-primas, forjamento, usinagem, tratamento térmico e inspeção são realizados dentro de uma única instalação de produção
Especificações do produto
Materiais Aço forjado de liga
Estrutura Placa final fechada e selada na borda do rolo
Tratamento de superfície Tratamento térmico controlado
Largura do rolo Fabricado sob encomenda
Diâmetro do rolo Fabricado de acordo com a especificação da matriz de anel
Equipamento Compatível Granuladores de matriz anelar usando uma configuração de rolo de extremidade fechada
Inspeção Verificação dimensional antes do envio
Embalagem Embalado individualmente com revestimento anticorrosivo para remessa de exportação
Onde a estrutura fechada se encaixa melhor
Carcaças de rolos de extremidade fechada
Adequado para linhas de formulação única que executam ciclos de produção longos e contínuos, onde uma placa final selada ajuda a reter a pressão do material contra a matriz anelar para um perfil de alimentação estável
Carcaças de rolos de extremidade aberta
Adequado para linhas de alto rendimento que alternam frequentemente entre formulações de matérias-primas, uma vez que uma estrutura aberta reduz o acúmulo e encurta o tempo de limpeza entre lotes
Fabricação e Controle de Qualidade
1
Inspeção de Matéria Prima
O aço-liga recebido é verificado em relação à composição e aos requisitos dimensionais antes de entrar na produção
2
Forjar
Os tarugos são forjados sob temperatura controlada para atingir a estrutura de grão e a resistência mecânica exigidas
3
Usinagem
As carcaças dos rolos são torneadas e retificadas até o diâmetro, largura e perfil da placa final alvo
4
Tratamento Térmico
Um ciclo controlado endurece a camada superficial enquanto tempera o núcleo para maior tenacidade
5
Inspeção Dimensional
Os casquilhos de rolos acabados são verificados em relação ao diâmetro do círculo primitivo da matriz do anel e aos requisitos de montagem
6
Embalagem
As peças são revestidas contra corrosão e embaladas individualmente para entrega doméstica ou exportação
Cenários de aplicação
Produção de pellets de ração de ciclo longo
Linhas de alimentação para gado e aves que executam uma única formulação em ciclos de produção prolongados e ininterruptos
Linhas de biomassa de formulação única
Linhas de pellets de madeira e palha que mantêm o mesmo perfil de matéria-prima em longos ciclos de produção
Linhas de fertilizantes orgânicos com perfil fixo
Linhas de fertilizantes à base de composto e esterco que se beneficiam da pressão estável nas bordas dos rolos durante a operação sustentada
Pedidos de exportação que exigem desempenho de rolo selado
Linhas de produção onde a vedação consistente de matrizes de rolos e anéis suporta uma produção estável em remessas longas e ciclos de trabalho
Orientação sobre manutenção e desgaste
- Inspecione a vedação da placa final em intervalos de manutenção programados quanto a desgaste ou formação de folga na borda do rolo
- Verifique o alinhamento entre o corpo do rolo e a matriz do anel, pois o desalinhamento concentra o desgaste em uma seção do rolo
- Monitore vazamentos de material nas extremidades vedadas, pois este é um indicador precoce de desgaste da placa terminal
- Registre as horas de operação por carcaça de rolo para criar um cronograma de substituição com base na taxa de desgaste real, em vez de em um intervalo fixo
- Armazene as carcaças dos rolos sobressalentes com o revestimento anticorrosivo intacto até a instalação
Considerações sobre pedidos
Forneça o número do modelo da matriz anelar existente ou um desenho dimensional, juntamente com a marca do granulador, a largura do rolo e a configuração da placa final, ao solicitar uma carcaça de rolo de extremidade fechada de substituição. Uma amostra da carcaça atual do rolo também pode ser usada como referência de produção quando um desenho não estiver disponível. Confirme se a linha de produção executa uma única formulação em ciclos longos ou alterna entre tipos de matéria-prima, pois isso afeta se uma estrutura fechada ou aberta é a melhor opção.
Perguntas frequentes
Qual é a diferença entre um invólucro de rolo de extremidade fechada e de extremidade aberta
Um invólucro de rolo de extremidade fechada possui uma placa final selada que retém a pressão do material contra a matriz do anel para um perfil de alimentação estável, enquanto um invólucro de rolo de extremidade aberta não possui placa final, permitindo que o material passe por toda a largura da face do rolo.
Como identificar o desgaste na vedação da placa final
Materiais leakage at the sealed ends of the roller during operation is typically the earliest sign of end plate wear, along with a gradual reduction in feed pressure consistency.
Podem ser produzidos invólucros de rolos de extremidade fechada para uma matriz de anel existente
Os casquilhos dos rolos são fabricados para corresponder a um modelo de matriz de anel especificado, diâmetro do círculo primitivo e configuração da placa final. Fornecer o número do modelo da matriz anelar ou um desenho dimensional permite que a carcaça do rolo seja produzida como um substituto de ajuste direto.
Uma carcaça de rolo pode ser produzida sem um desenho existente
Uma amostra da carcaça do rolo ou matriz do anel atual pode ser usada como referência de produção. As principais medidas, incluindo diâmetro, largura e configuração da placa final, são retiradas da amostra para produzir uma peça correspondente.
Quais linhas de produção se beneficiam mais de uma estrutura fechada
As linhas que executam continuamente uma única formulação de matéria-prima durante longos ciclos de produção tendem a se beneficiar mais, uma vez que a placa final selada ajuda a manter um perfil de alimentação estável durante a operação prolongada.
Como a dureza da superfície é verificada antes do envio
Cada lote de produção é verificado com testes de dureza após o tratamento térmico, e os resultados são registrados juntamente com os dados de inspeção dimensional antes que os corpos dos rolos sejam embalados para envio.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Carcaças de rolos de extremidade fechada Supplier and China Carcaças de rolos de extremidade fechada Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
A empresa se concentra no negócio principal de P&D e fabricação de matrizes de anel de granulador, rolos e serviços relacionados de peças de granulador. Os principais tipos de produtos são acessórios de matriz de anel, rolo e granulador. Possui os equipamentos mais avançados e a empresa de serviços mais completa da China. Os produtos da empresa são exportados para vários países estrangeiros: Estados Unidos, Japão, Coreia do Sul, Vietname, França, Bangladesh, Rússia, Índia, Filipinas e países europeus. A empresa controla rigorosamente todos os processos, desde matérias-primas até forjamento, acabamento e tratamento térmico. É a empresa de centro de serviços completo na China.
Anhui Jindingsheng Machinery Co., Ltd., em linha com o conceito de produção de "refinamento", utiliza qualidade estável e confiável para criar seu desenvolvimento a longo prazo.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Feedback da mensagem