Notícias da indústria
Carcaça do rolo de pelota de liga de aço 40Cr: dureza, vida útil e guia de compra
Uma usina de pelotização operando dois turnos durante uma estação úmida pode estragar um conjunto completo de carcaças de rolos em um único trimestre, e as cotações de substituições que chegam depois geralmente ocorrem por um fator de três peças para que pareçam nas fotografias. A variável por trás dessa propagação é o aço, e mais precisamente o tratamento térmico por trás dele.
Este guia analisa de perto a carcaça do rolo de pelotização de liga de aço 40 Cr, o carro-chefe do mercado de peças de reposição para rações e pelotização em geral. Ele cobre o que o grau realmente contém, como ele se compara às alternativas 20CrMnTi, GCr15 e 60Si2Mn, quais números um comprador deve exigir e onde especificá-los é um erro.
O que é liga de aço 40 Cr e por que ele é adequado para carcaças de rolos
40 Cr é um aço estrutural de liga de cromo definido no padrão chinês GB/T 3077, contendo 0,37 a 0,44 por cento de carbono, 0,50 a 0,80 por cento de manganês e 0,80 a 1,10 por cento de cromo. Para uma carcaça de rolo, esse equilíbrio é deliberado: o carbono define a dureza que a superfície pode alcançar, enquanto o cromo aprofunda a temperabilidade para que os elásticos dentados grossos respondam uniformemente ao endurecimento por indução.
Compradores de outros mercados encontram o mesmo aço com nomes diferentes: AISI/SAE 5140, DIN 41Cr4 (1.7035) e JIS SCr440. Peça a um fornecedor um certificado de usina que faça referência ao GB/T 3077 e depois verifique o grau equivalente é um exercício de cinco minutos que filtra a maioria das ofertas baixas.
A rota final em um shell segue a mesma lógica. Uma peça bruta é forjada, depois temperada e revenida para que o núcleo fique em torno de HB 217 a 255; o perfil do dente é usinado; e a superfície de trabalho é suportada por indução, normalmente para HRC 52 a 58. O resultado é um corpo resistente e resistente a rachaduras, carregando uma pele dura exatamente onde o material morde.
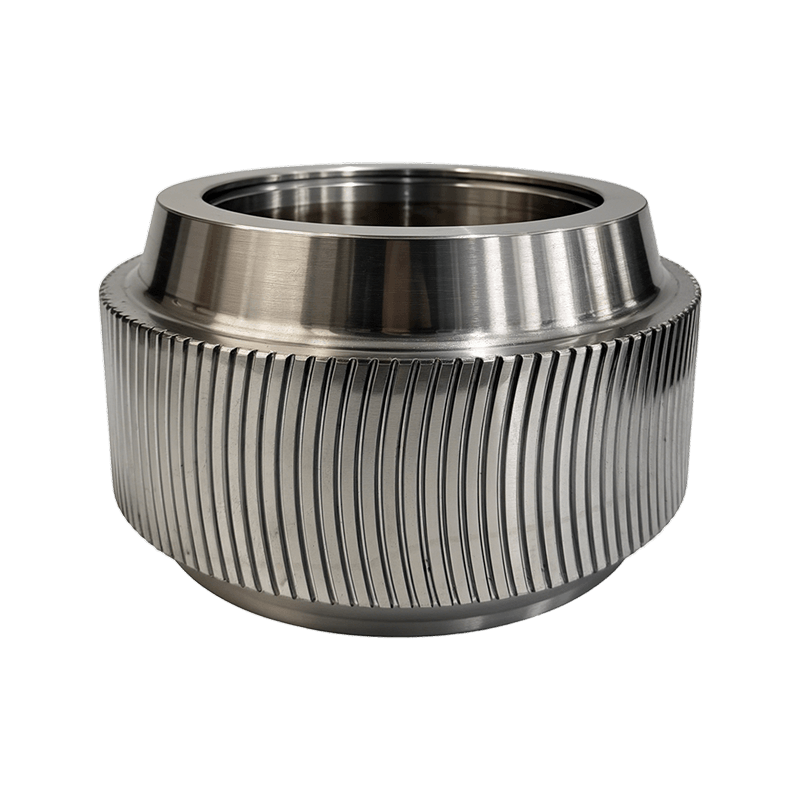
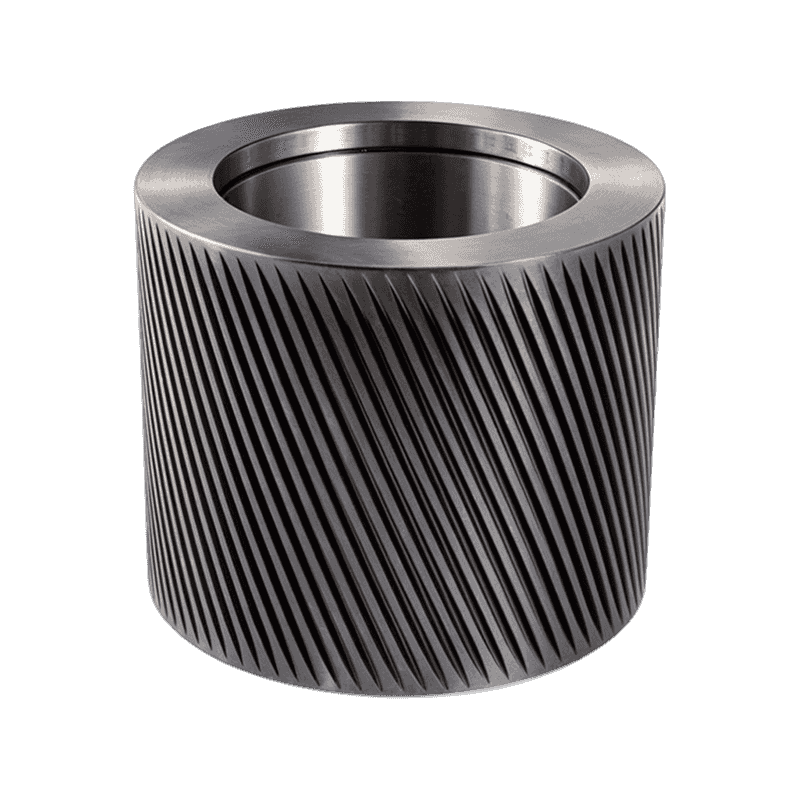
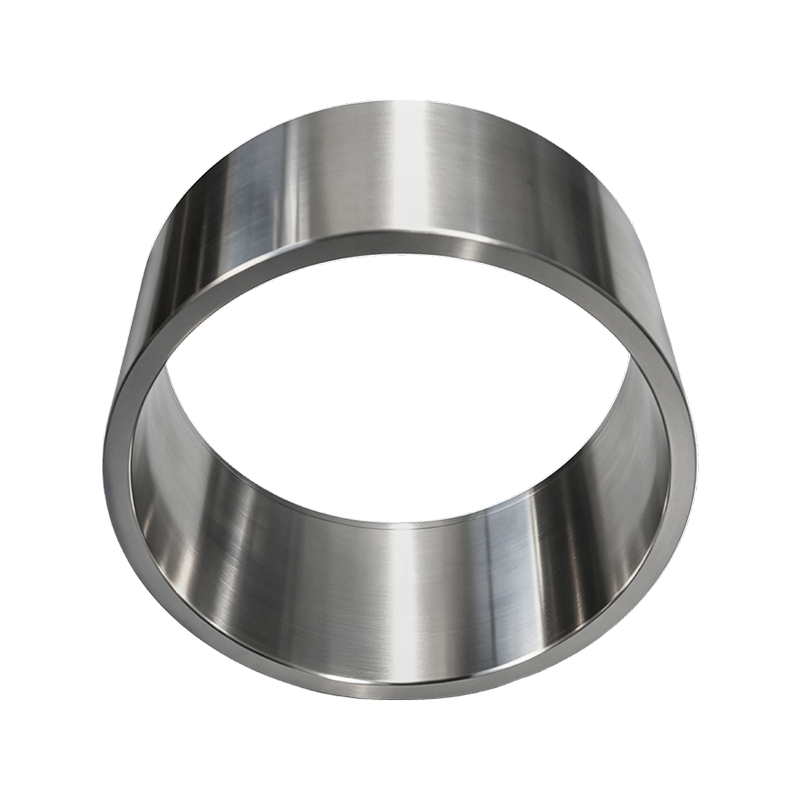
Um invólucro de rolo de pelotização de liga de aço 40 Cr é uma peça de desgaste cilíndrica com padrão de dente que pressiona o material contra a matriz do anel dentro de uma peletizadora, feita de aço GB/T 3077 40Cr com um núcleo temperado e revenido e uma superfície de trabalho resistida por indução de aproximadamente HRC 52 a 58.
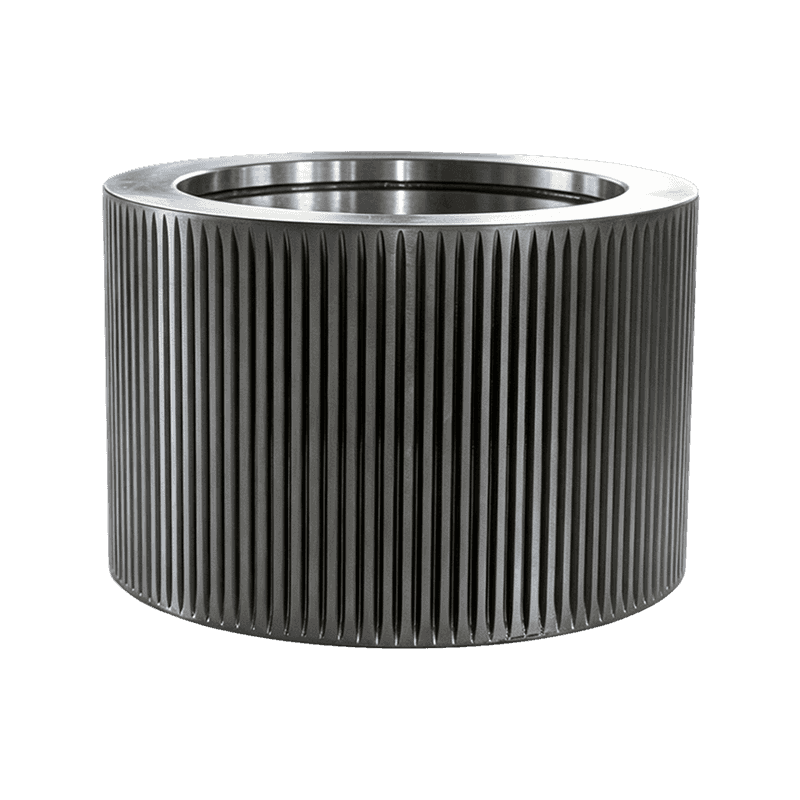
 Rolo Shell da pelota do aço de liga 40Cr Uma carcaça de rolo de 40Cr temperada e revenida com uma superfície dentada resistida por indução, oferecida em vários padrões de dentes. Ele é adequado para pelotização de serviço moderado, onde a dureza uniforme e o desempenho de desgaste econômico são mais importantes do que os tipos de aço premium. Ver Produto →
40Cr vs 20CrMnTi, GCr15 e 60Si2Mn: Escolhendo o grau de casca correto
40Cr é uma escolha de valor para serviços moderados, e as classes premium ganham seu preço apenas quando a abrasão, o impacto ou o funcionamento contínuo se tornam severos. A verdadeira diferença entre os quatro materiais de casca comuns é a estratégia de tratamento térmico que cada aço permite, e não o laminador que a lâmina.
Um invólucro de 40Cr carrega uma pele dura por indução sobre um núcleo indulgente. Um invólucro de 20CrMnTi é carburizado: o carbono é difundido na superfície antes da têmpera, proporcionando um invólucro de 58 a 62 HRC sobre um núcleo de absorção de choque adequado para misturas abrasivas ou contaminadas. O aço para rolamentos GCr15 ou 100Cr6 é resistido até 60 a 64 HRC para máxima resistência ao desgaste, ao custo da fragilidade quando os rolos funcionam dessalinizados. O aço para mola 60Si2Mn troca dureza de ponta por tenacidade, resistindo ao crescimento de trincas que derrotam cascas em prensas de alta carga.
Se a sua receita inclui areia, material reciclado ou biomassa fibrosa, vale a pena ler como um escudo carburado do rolo 20CrMnTi construir seu caso difícil antes de decidir sobre uma escolha de material.
| Materiais | Dureza superficial típica | Rota de tratamento térmico | Mais adequado para | Limitação principal |
| 40Cr | HRC 52 a 58 | Têmpera e revenimento, depois sofrimento por indução | Ração à base de grãos e pelotização geral | A dureza da superfície desaparece sob abrasão severa |
| 20CrMnTi | HRC 58 a 62 | Carburização, depois têmpera e revenido | Misturas abrasivas ou contaminadas, campanhas longas | Maior custo de material e processamento |
| GCr15/100Cr6 | HRC 60 a 64 | Através do sofrimento e do revenimento | Pellets de biomassa e madeira nobre de alta abrasão | Sensível ao impacto e ao desalinhamento |
| 60Si2Mn | HRC 54 a 58 | Temperatura e temperatura de temperatura média | Prensas de alta carga que apresentam resistência a trincas | Dureza máxima inferior ao aço para rolamentos |
Os números que decidem quanto tempo dura uma concha de 40Cr
A dureza da superfície abre uma conversa, mas a folga entre o rolo e a matriz e a geometria do dente decidem quantas horas uma carcaça de 40Cr realmente fornece. Uma carcaça com pontuação perfeita em um relatório de dureza ainda apresenta desempenho inferior se passar meio milímetro da face da matriz, porque o material desliza em vez de ser comprimido e a matriz perfura os dentes.
Entre a casca e a matriz, a maioria das formulações de rações funciona melhor com aproximadamente 0,10 a 0,30 mm de folga. Mais apertado que isso, o contato metálico conduz calor para dentro do gabinete; mais solto e a produção cai enquanto os finos se acumulam. Em seguida, observe os dentes em vez do calendário: quando o perfil se arredonda cerca de um milímetro, a aderência cai, o rendimento diminui e a matriz começa a se perder mais rápido do que a carcaça pela qual você acabou de pagar.
Dureza típica da superfície de trabalho por material de casca, HRC
Onde os shells 40Cr apresentam melhor desempenho e onde falham precocemente
Escolha 40Cr para alimentação com predominância de grãos e manutenção realizada; mova-se para uma carcaça de aço carburado ou de rolamento quando a abrasão ou o serviço contínuo dominarem. A experiência da planta continua repetindo a mesma divisão: o 40Cr costuma ser uma opção mais econômica para ingredientes mais macios, mas não consegue segurar uma superfície de trabalho dura sob abrasão severa.
Especifique 40Cr quando
- Ração para aves, suínos ou bovinos feita com receitas predominantemente de grãos
- As substituições são planejadas e os cascos extremos são trocados antes do desgaste
- O custo do ciclo de substituição é mais importante do que o intervalo mais longo possível
Pague mais por uma nota premium quando
- Biomassa, madeira dura ou materiais com alto teor de sílica provocam desgaste abrasivo
- As linhas funcionam continuamente e uma parada não planejada é cara
- Cascas e matrizes são derivadas como um conjunto correspondente de alto rendimento
Uma regra prática usada pelas equipes de compras: se um conjunto de carcaças custa menos de uma hora de tempo de inatividade não planejada, a qualidade do material não é onde você deveria economizar dinheiro.
Como uma carcaça de rolo 40Cr é fabricada, passo a passo
A maioria dos problemas de qualidade com os invólucros 40Cr remontam a etapas de tratamento térmico ignoradas ou encurtadas, portanto, audite o processo em vez de confiar no certificado. Uma concha feita corretamente passa por seis estágios:
- Forjar o tarugo para refinar a estrutura do grão e fechar a porosidade interna
- Usinagem de desbaste em dimensões próximas do resultado final antes do tratamento térmico
- Temperatura e receita para definir uma dureza central em torno de HB 217 a 255
- Usinagem de acabamento do furo, superfícies de localização e perfil do dente
- Endurecimento por indução da superfície de trabalho para HRC 52 a 58
- Retificação final, balanceamento e inspeção dimensional
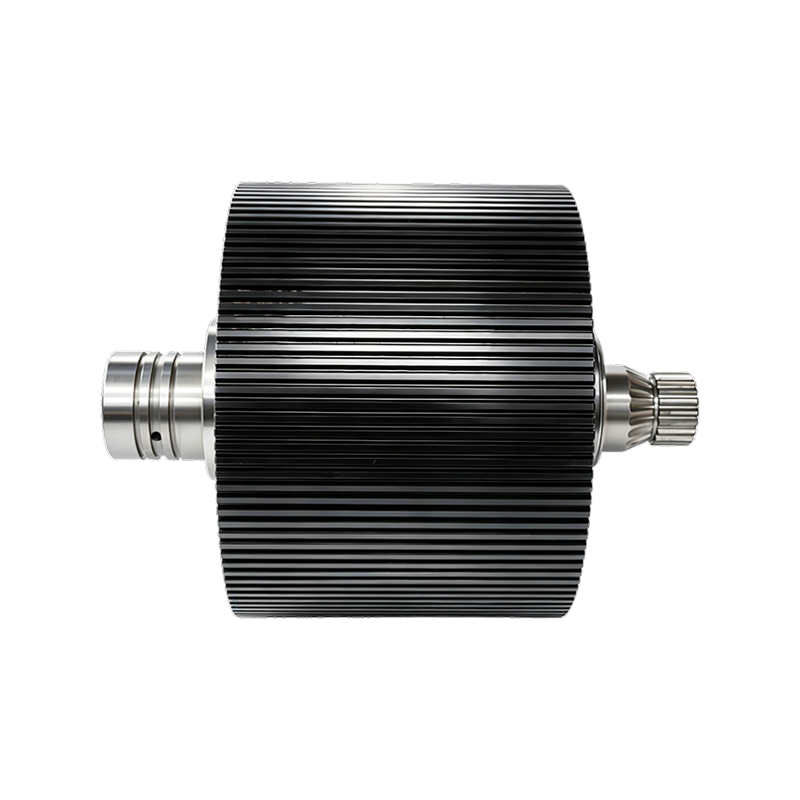
O eixo excêntrico que aciona o rolo segue a mesma lógica ao contrário. É comumente oferecido no mesmo grau 40Cr para que sua resistência e comportamento ao desgaste sejam mantidos compatíveis com o casco que suporta, e encomendar ambos de um fabricante mantém os ajustes consistentes.
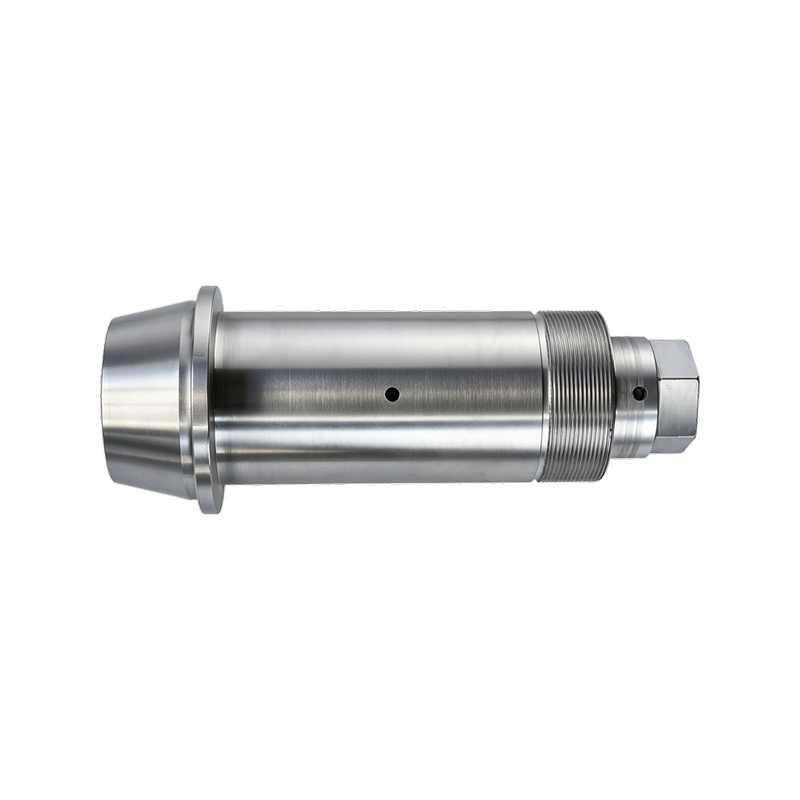 Eixo excêntrico 40Cr para peletizadoras Um eixo excêntrico 40Cr usinado em CNC com acabamento temperado sem incrustações, disponível em tamanhos industriais padrão. Fornecê-lo no mesmo grau que a carcaça do rolo mantém a resistência, o comportamento de desgaste e os ajustes de montagem consistentemente combinados. Ver Produto →
Combine a carcaça, a matriz e o eixo como um único sistema de desgaste
A carcaça do rolo nunca se desgasta sozinha, portanto, compradores experientes especificam a carcaça, a matriz do anel e o eixo excêntrico como um pacote correspondente. Execute uma nova carcaça contra uma matriz antiga e os dentes endurecidos se assentarão em um perfil desgastado, a pressão de contato atingirá picos em alguns pontos e ambas as peças se desgastarão mais rapidamente do que qualquer uma delas sozinha.
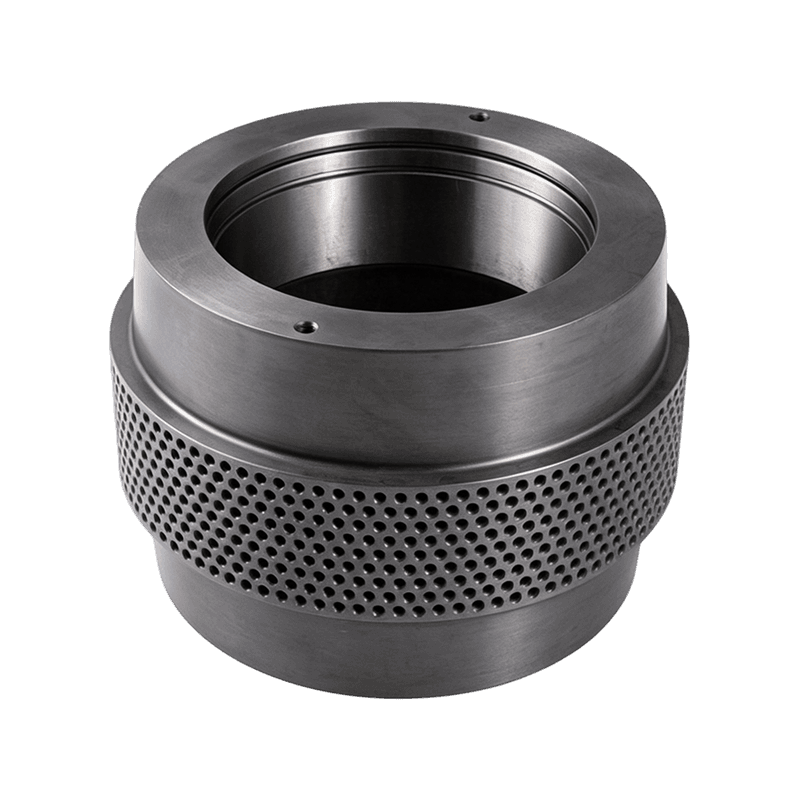
Para linhas de alto rendimento, o emparelhamento pode ser adquirido como um único item: um conjunto de molde de anel e carcaça de fabricado e executado em conjunto eliminando a adivinhação de correspondência de dureza e geometria entre dois fornecedores.
 Conjunto de matriz de anel e carcaça de rolo Um conjunto de molde de anel e carcaça de rolo combinado com carcaças de liga de aço suportáveis até HRC 58-62, rolamentos cônicos para serviço pesado e colocação multicamadas. Comprar o emparelhamento como uma unidade operada elimina as suposições sobre a correspondência de dureza e geometria entre os fornecedores. Ver Produto →
Como essas peças de interação, muitos compradores preferem adquirir carcaças, matrizes e eixos de um único fornecedor de peças de reposição para pelotizadoras . trabalha exatamente nesta posição: a empresa se concentra em carcaças de rolos, matrizes de anel e componentes correspondentes de peletizadoras, e se descreve como um centro de serviços completo que controla a cadeia desde a seleção de materiais-primas até forjamento, usinagem de precisão e tratamento térmico.
Perguntas frequentes sobre a carcaça do rolo 40Cr
Quanto tempo dura uma carcaça de rolo 40Cr?
Depende mais da formulação e das horas de funcionamento do próprio aço. As fábricas de rações que executam receitas à base de grãos geralmente relatam de 800 a 1.500 horas de operação por conjunto, enquanto a biomassa abrasiva pode reduzir essa janela pela metade. Acompanhe o perfil e o rendimento dos dentes, não o calendário.
40Cr é o mesmo aço que AISI 5140?
Eles são equivalentes próximos ao mesmo equilíbrio de carbono-cromo, embora as faixas de tolerância para manganês e de silício sejam controladas diferentes entre GB/T 3077 e o padrão SAE. Trate 5140 como uma referência cruzada e ainda solicite um fornecedor chinês o certificado GB/T 3077.
Uma carcaça de 40Cr desgastada pode ser reutilizada?
Raramente. O suporte revestido por indução normalmente tem apenas alguns milímetros de profundidade, portanto, o novo corte do perfil do dente retira a camada dura e deixa o aço macio encostando na matriz. A substituição é a prática padrão.
Qual deve ser a dureza de um pedido de compra?
Especifique HRC 52 a 58 na superfície, exija a dureza do núcleo e a profundidade da camada no relatório e insista para que as leituras sejam feitas na raiz do dente. Uma nota de dureza de uma linha em uma fatura não é um registro de tratamento térmico.
A carcaça do rolo de pellets de liga de aço 40Cr mantém sua posição por razões honestas: previsível na fabricação, fácil de verificar e acessível o suficiente para permanência como peça de desgaste padrão na maioria das linhas de alimentação. Combine-o com sua formulação, verifique a documentação do tratamento térmico e substitua-o como parte de um sistema, e ele retornará alguns dos valores de custo por tonelada mais baixos da sala de impressão.
Entre em contato
Siga-nos
Links rápidos
Série de produtos
Contate-nos
Email : ysf@jindingsheng.com.cn
Address : Nº 19, Zona de Concentração Industrial da cidade de Qiucun, cidade de Guangde, cidade de Xuancheng, província de Anhui