Notícias da indústria
Peças de substituição para peletizadoras: como combinações de carcaças, matrizes e eixos de rolos
A maioria das usinas de pellets descobre matrizes e carcaças de rolos desgastadas da maneira mais difícil: a produção por quilowatt-hora cai, a prensa começa a vibrar e os pellets saem rachados nas bordas. A causa raiz muitas vezes não é uma máquina; é uma peça de reposição selecionada com o número de peça correto, mas com metalurgia ou folga errada.
Escolhendo peças de reposição para moinhos de pelotização é uma decisão de manutenção tanto quanto uma etapa de compra. Ele decide quanto tempo dura um molde de anel, quanta energia a prensa consome e se uma parada programada leva vinte minutos ou um turno completo.
A matriz do anel e a carcaça do rolo são um par de desgaste, e não dois números de peça
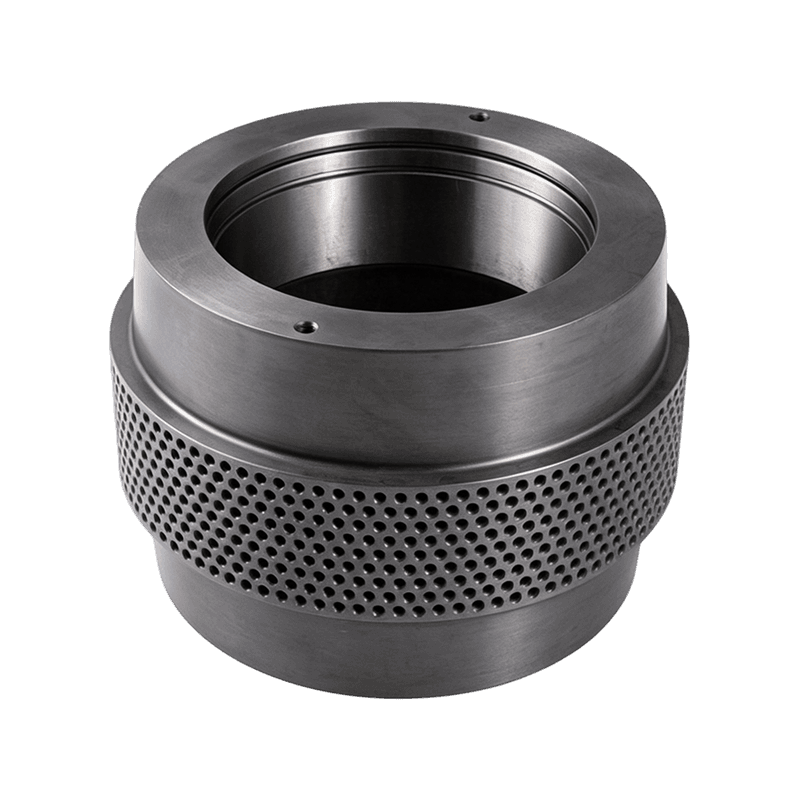
As matrizes do anel e os casquilhos dos rolos devem ser tratados como um par combinado porque o desgaste de um componente altera a geometria de contato do outro. A colocação de novas carcaças contra uma matriz antiga concentra a carga nos pontos altos da face da matriz e pode lascar as bordas principais dos furos. A utilização de uma matriz nova com cascatas desgastadas deixa uma superfície polida que não morde, causa danos e finos excessivos.
As equipes práticas de manutenção rastreiam os dois componentes juntos e definem uma folga radial entre 0,1 mm e 0,4 mm, passando para a extremidade superior para pellets de madeira fibrosa. Quando essa folga não pode ser mantida com um número razoável de voltas no parafuso de ajuste, a próxima questão não é se deve encomendar peças, mas como a carcaça corresponde ao furo da matriz, à chaveta, aos centros dos pinos e ao modelo da prensa. A revisão da revisão da matriz também afeta a agressividade com que os rolos devem morder, portanto, uma mudança na formulação da alimentação deve desencadear uma do perfil do casco do rolo ao mesmo tempo.
O ajuste da peça de montagem não é apenas o alinhamento dos parafusos. Isso significa dificuldade, folga de trabalho e especificações de material com a mesma janela operacional para que o componente original tenha sido projetado.
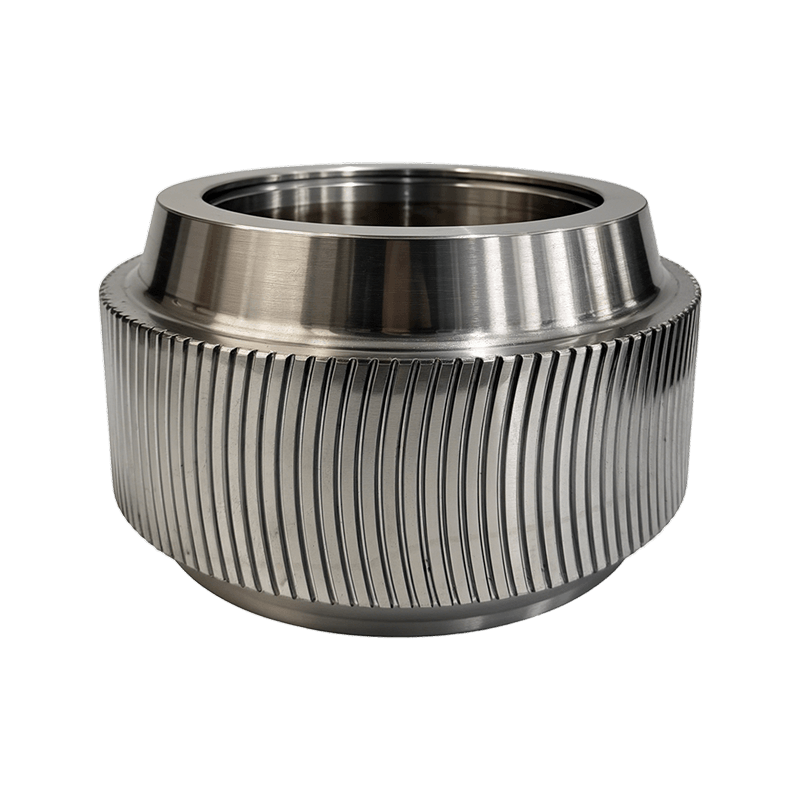
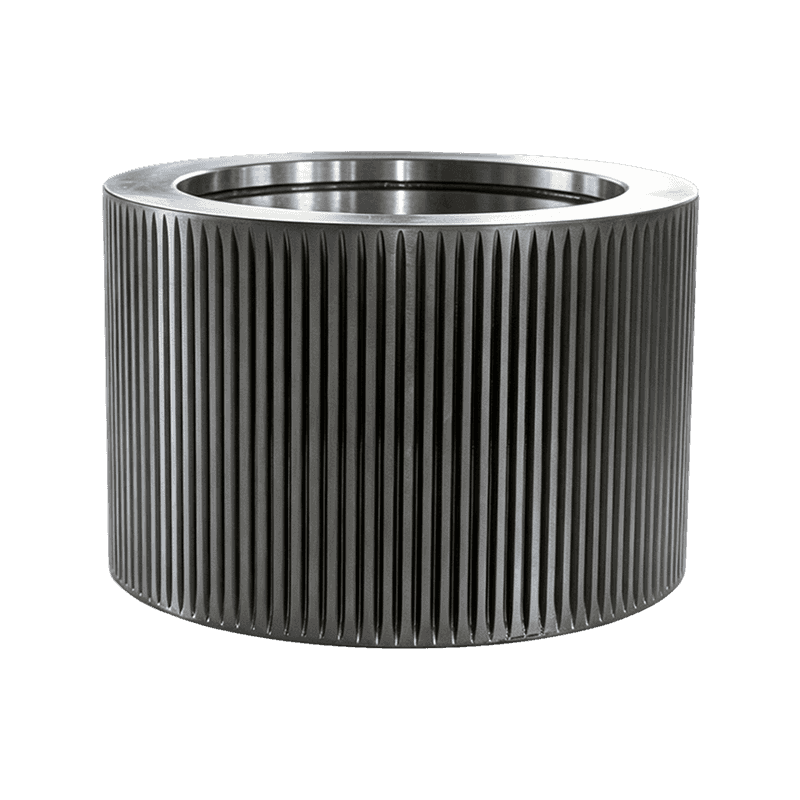
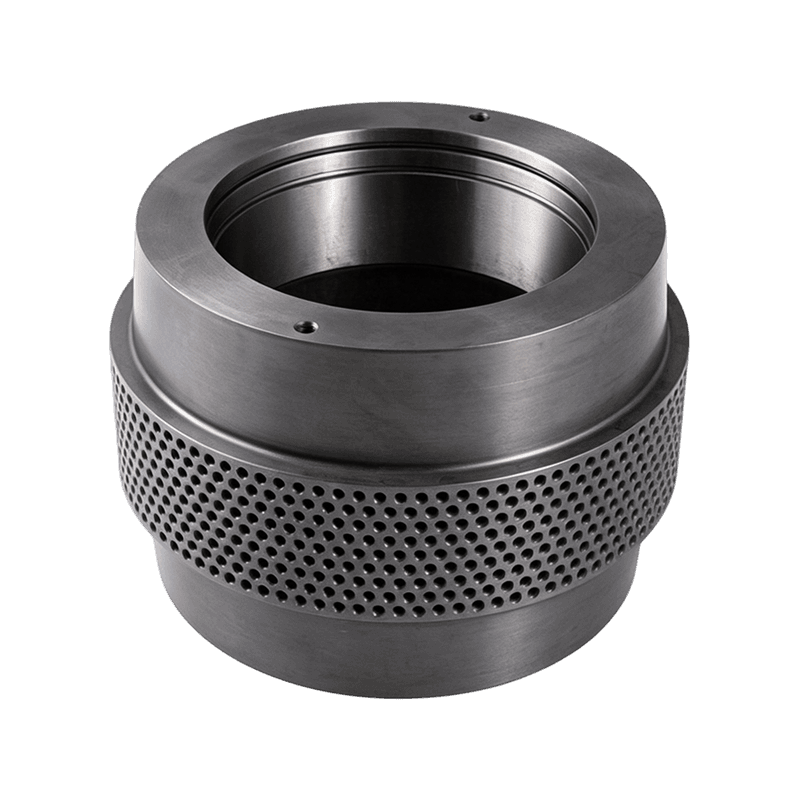 Shell do rolo da pelota do aço de liga 20CrMnTi para a alimentação abrasiva Esta carcaça de rolo 20CrMnTi resistente é recomendada para alimentações com contaminação de areia, pois as comparações de campo mostram que ela dura mais que as carcaças de carbono simples em 30 a 45 por cento em condições abrasivas. Ver Produto →
Combine o aço da carcaça do rolo com a carga abrasiva da sua alimentação
A carga abrasiva na alimentação, e não a marca da prensa, deve ser o ponto de partida ao selecionar um corpo de rolo. O conteúdo de sílica, umidade e fibra determinam a rapidez com que uma casca perde diâmetro. Em alimentações de mosto com contribuição contida de areia, as cascas de 20CrMnTi resistidas superam consistentemente as cascas de carbono simples em 30 a 45 por cento em comparações de campo. Em alimentações de grãos de baixa abrasão, um aço de rolamento duro como GCr15 ou 100Cr6 pode proporcionar uma vida útil total mais longa porque mantém uma superfície de funcionamento suave sob especificidade.
Na Anhui Jindingsheng Machinery Co., Ltd., uma linha de produtos é organizada em torno de toda a cadeia de desgaste: eixos excêntricos, componentes internos, carcaças de rolos e conjuntos de rolos de pressão. A escolha do material é tratada como uma previsão e não como um padrão de catálogo.
Comparação relativa à vida útil sob condições de alimentação abrasiva. Os valores mais altos indicam um intervalo de manutenção mais longo antes que a carcaça do rolo atinja seu limite de desgaste.
| Materiais | Perfil de dureza | Mais adequado para | Característica de desgaste |
| 20CrMnTi | Núcleo resistente e suportável | Purê abrasivo, misturas de madeira | Desgaste lento e uniforme, boa resistência ao impacto |
| GCr15/100Cr6 | Alta dureza | Alimentos para grãos e oleaginosas com baixa abrasão | Longa vida útil, menor tolerância ao metal residual |
| 60Si2Mn | Mola de aço, mercúrio | Cargas de choque pesado, prensas de alta tonelagem | Resiste a rachaduras sob mudanças repentinas de carga |
| 40 Cr | Liga de aço estrutural | Funções de manutenção de uso geral | Desgaste e custo equilibrado para plantas em estágio inicial |
| Concha de dente curva | Perfil em vez de material | Alimentos com baixa densidade aparente, mais mordida | Melhora a entrada de material e reduz a penetração |
O erro de concepção mais comum é solicitar uma casca que seja mais dura que a matriz. Uma carcaça mais dura transfere o desgaste para a face da matriz, e a matriz em anel custa duas a três vezes mais que a carcaça.
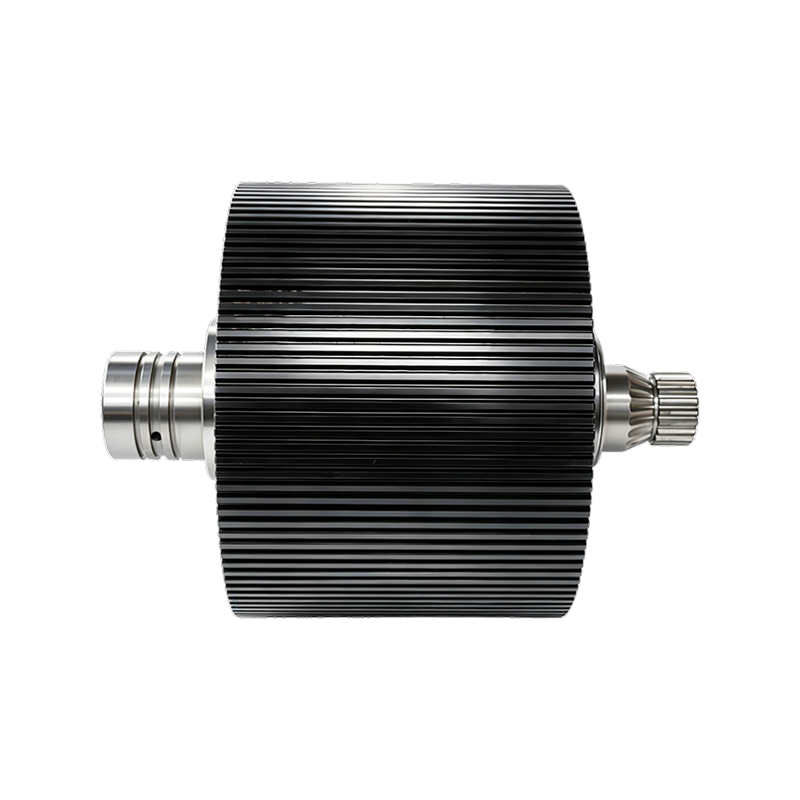
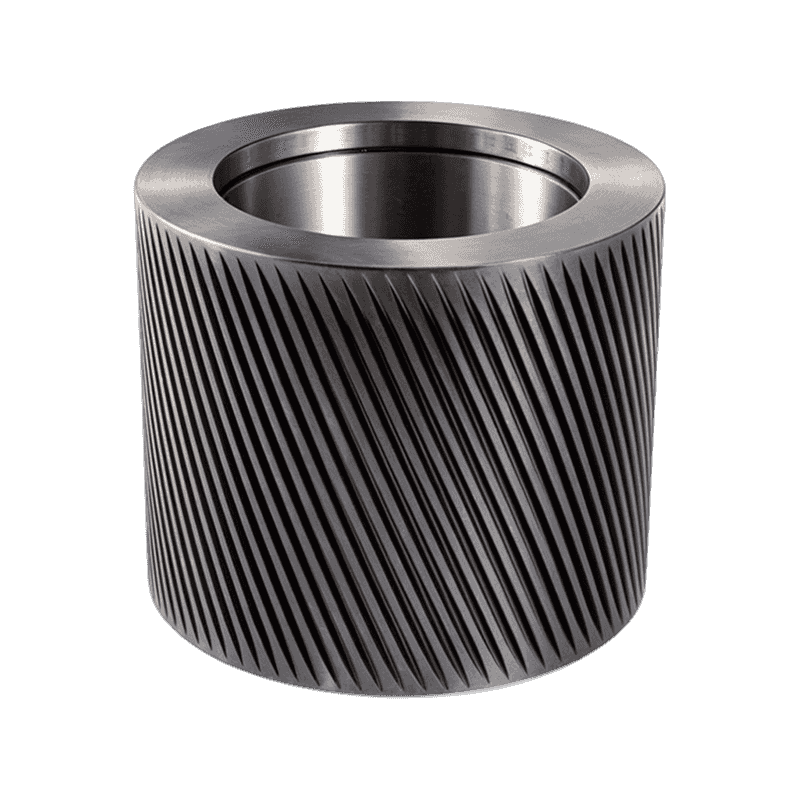
 Conjunto completo de carcaça de rolo de matriz de anel para peletizadoras Este conjunto inclui a carcaça, os rolamentos, o eixo e as vedações como uma única unidade de troca, ajudando a evitar desgaste prematuro quando houver suspeita de problemas ocultos ou de montagem durante a manutenção. Ver Produto →
Somente Cartucho do Rolo ou Conjunto Completo do Rolo de Pressão?
Escolha um único casco quando o rolamento e as ferragens de montagem estiverem em boas condições; escolha um conjunto completo de rolos de pressão quando não puder verificar a condição dessas peças ocultas. Em um cronograma de manutenção planejada, os casquilhos geralmente são trocados duas vezes antes que um conjunto de rolamentos atinja seu limite de serviço. Nessa situação, apenas a carcaça deverá ser recuperada. Depois de medir a folga do rolamento, ouvir um som rosnado ou encontrar contaminação no defletor de óleo, a decisão muda.
A instalação de uma nova carcaça em um rolamento danificado produz um padrão de contato polido e mutável que destrói a nova peça rapidamente. O conjunto completo do rolo de pressão elimina esse risco associado à carcaça, ao suporte do eixo, às vedações e às peças de montagem correspondentes. Jindingsheng projeta a montagem como uma unidade de troca única para que o corpo do rolo chegue com a geometria pré-definida correta para o modelo da prensa.
- A graxa do rolamento está limpa e a folga está dentro do limite
- Os pinos de montagem e os munhões do eixo não apresentam marcas
- O cronograma de produção permite tempo extra de desmontagem
- Ruído de rolamento ou folga axial já é detectável
- Vedações, tampas de extremidade ou defletores de óleo apresentam marcas de desgaste
- O tempo de inatividade é curto e a folga predefinida tem valor
 Eixo excêntrico 42CrMo para máquinas de prensagem de pellets Um eixo excêntrico forjado com precisão e tratado termicamente que converte o movimento rotativo na oscilação necessária para o fluxo do material, essencial para manter o desempenho adequado da carcaça do rolo. Ver Produto →
Eixos excêntricos e componentes internos levam a uma corrente de desgaste futuro
Um eixo excêntrico distorcido ou um espaçador de tamanho incorreto pode fazer com que uma carcaça nova falhe mais rápido do que uma temporada completa de produção normal. Eixos excêntricos, tampas de bucim de rolamento, defletores de óleo e espaçadores de precisão são frequentemente tratados como acessórios baratos, mas cada um tem uma função mecânica específica. O eixo converte o movimento rotativo em oscilação que conduz o material através da matriz. O defletor de óleo direciona a lubrificação para o rolamento e o espaçador estabelece a posição lateral exata do casquilho do rolo.
Um desvio de 0,05 mm no desgaste do munhão do eixo é suficiente para alterar a distribuição da carga do rolamento, e isso aparece como desgaste desigual da carcaça na face da matriz. A Jindingsheng oferece eixos excêntricos em aço 45, 40Cr e 42CrMo para que a substituição possa corresponder à suposição de carga original, em vez de usar uma opção mais barata.
- Remova a carcaça do rolo e meça a espessura restante da parede.
- Gire o eixo excêntrico manualmente e sinta o arrasto irregular.
- Inspecione a tampa da extremidade do bucim do rolamento e o defletor de óleo quanto às marcas de contato.
- Compare as dimensões do munhão do eixo com a concepção da peça nova.
- Ajuste a folga radial entre a carcaça e a matriz após a montagem, não antes.
Uma amostra de graxa limpa não é prova de um rolamento saudável. O padrão de desgaste da carcaça do rolete conta a história primeiro.
Programa o trabalho de substituição em proporção de lacunas, não em um calendário
O gatilho mais confiável para a substituição é o aumento medido na folga entre a matriz e o rolo e a perda da espessura da parede do casco, e não um contador de horas. Os calendários são úteis como lembretes, mas a carga de produção e o desgaste da matéria-prima variação demais para que sejam o único controle. Para uma prensa de matriz anelar de tamanho médio operando em duas voltas, verifique a folga entre o rolo e a matriz a cada 200 horas de operação.
Substitua a carcaça do rolo quando o externo estiver desgastado em 2,5 a 3,0mm em relação à nova dimensão, ou antes, se o perfil perder sua aderência. Este cronograma fornece resultados previsíveis sem alterações nas matrizes muito cedo. Para prensas que executam turnos contínuos de alta tonelagem, os conjuntos de rolos para serviço merecem atenção porque suas superfícies de suporte maiores distribuem a mesma carga pesada por uma área de contato maior.
| Sintoma | Causa provável | Peça para operar ou substituir |
| Pelotas fina e envidraçamento frontal | A folga entre o rolo e a matriz é muito grande | Casquilho do rolo, desgaste do eixo excêntrico |
| Shell polido, mas não mordendo | Perfil de dente errado para o avanço | Carcaça do rolo com dentes curvos |
| Superaquecimento do rolamento | Lançador de óleo apreendido ou seco | Defletor de óleo, tampa da extremidade do bucim do rolamento |
| Batida metálica em uma imprensa especializada | Folga excessiva do rolamento ou eixo torto | Conjunto de rolo de pressão, eixo excêntrico |
| Desgaste irregular em toda a largura do casco | Anel espaçador desgastado ou eixo desalinhado | Espaçador de precisão, eixo excêntrico |
Acompanhe o diâmetro, não apenas as horas. Uma concha que perde 0,1 mm em 200 horas está se desgastando normalmente. Uma carcaça que perde 0,4 mm no mesmo período indica um rolamento contaminado ou uma folga muito apertada.
Fornecimento Peças de reposição para pelotizadoras Sem perder o controle metalúrgico
O risco comercial nas peças de reposição não é o preço unitário; é uma variação metalúrgica e dimensional descontrolada entre lotes. As peças de reposição da peletizadora são fabricadas em lotes, e cada lote depende de matéria-prima, tratamento térmico e tolerâncias de usinagem. Uma cotação que parece barata só é barata se o relatório de dureza e o certificado dimensional correspondentes ao grau acordado.
- Solicite a classificação do material e o número de calorias em cada fatura.
- Solicite um relatório de dureza para corpos de rolos e eixos, não apenas um certificado químico.
- Confirme se as tolerâncias são mantidas na dimensão da peça nova ou no limite desgastado.
- Indique os requisitos de embalagem e proteção contra umidade para frete marítimo.
- Verifique no catálogo de peças de reposição o modelo da prensa e o diâmetro externo da matriz.
Faça o pedido com a mesma documentação que você espera de um OEM: classe do material, faixa de dureza, relatório dimensional e rastreabilidade do lote. Um fornecedor que não possa fornecer registros de tratamento térmico não pode garantir uma vida útil.
Peças de substituição para pelotizadoras: perguntas comuns sobre as equipes de manutenção fornecidas
Com que frequência as carcaças dos rolos devem ser substituídas em uma peletizadora de ração?
Em aplicações de alimentação abrasiva, a maioria das fábricas substitui a carcaça do rolo a cada 800 a 1.200 horas de operação. Em aplicações de alimentação de baixa abrasão, os intervalos podem ultrapassar 2.000 horas. Use a verificação de intervalo de 200 horas como gatilho primário e troque o casco quando seu diâmetro externo perder 2,5 a 3,0 mm.
Devo substituir o conjunto completo do rolo de pressão ou apenas a carcaça do rolo?
Substitua a carcaça somente quando o rolamento, os munhões do eixo e as tampas das extremidades estiverem dentro da tolerância. Substitua o conjunto completo quando puder medir a folga do rolamento, ouvir ruído ou ver marcas no defletor de óleo. O custo inicial extra é inferior ao custo de uma segunda desmontagem.
Por que um novo rolo às vezes falha antes que o molde antigo se desgaste?
Uma nova carcaça pode falhar precocemente se a folga radial estiver muito apertada, se o material da carcaça for muito duro para a face da matriz ou se o eixo excêntrico e os rolamentos situados transferindo vibração para a carcaça. Verifique o folga após cada montagem e compare a dureza da casca com a dureza da matriz antes de fazer o pedido.
Que informações devo enviar antes de solicitar peças de reposição?
Envie a marca e o modelo da prensa, o diâmetro externo da matriz, a largura da carcaça do rolo, os centros dos pinos de montagem, as dimensões do munhão do eixo e o material atual da carcaça. Se possível, adicione fotos da peça desgastada e da caixa do rolamento. Isso reduz a chance de incompatibilidade causada por máquinas mais antigas reprojetadas ao longo dos anos de produção.
Entre em contato
Siga-nos
Links rápidos
Série de produtos
Contate-nos
Email : ysf@jindingsheng.com.cn
Address : Nº 19, Zona de Concentração Industrial da cidade de Qiucun, cidade de Guangde, cidade de Xuancheng, província de Anhui