Notícias da indústria
Rolo de pressão da peletizadora: materiais, folga e tempo de substituição
A operadora de uma linha de pelotas de matriz anelar de 350 kW observa a variação da produção de 12 t/h para 9,6 t/h ao longo de seis semanas. A matriz está limpa, a temperatura de condicionamento está estável e a carga do motor está normal. A falha está no lado do rolo: todos os três rolos de pressão para pellets têm pontos planos e a lacuna de especificidade se transformou em uma zona de penetração. Essa sequência de falhas explica grande parte das perdas repentinas de produção nas fábricas de rações.
Um rolo de pressão de peletizadora é um componente de desgaste com vida útil mensurável e escolhê-lo não é um pedido genérico de peças. A fórmula de alimentação, o perfil da carcaça, o material da carcaça e a folga de montagem alteram a vida útil do rolo por um fator de dois ou mais. fabrica carcaças de rolos, conjuntos de rolos de pressão, eixos excêntricos e componentes internos para peletizadoras, e as decisões abaixo são aquelas que seus engenheiros veem repetidamente com mais frequência em orçamentos de manutenção.
O que um rolo de pressão de peletizadora faz durante a otimização
Um rolo de pressão da peletizadora transfere o atrito da matriz para uma especificação radial que empurra a massa condicionada através dos olhos da matriz. As máquinas de matriz anelar carregam dois ou três rolos em eixos excêntricos fixos, e cada passagem pelo nip gera pressões locais próximas de 300-500 MPa. Em velocidades superficiais em torno de 5-7 m/s, essa pressão densifica a alimentação, a madeira ou o fertilizante em pellets.
O rolo é atacado por abrasão e fadiga ao mesmo tempo. A granulação mineral marca a face e a carga cíclica repetidas vezes descascaram a superfície. Uma fórmula alimentar que contém apenas 2-3% de areia ou sílica pode reduzir a vida útil da casca em mais da metade. É por isso que a seleção de materiais vem antes de qualquer outra ação de manutenção.
Antes de culpar a peça do rolo, confirme três condições de operação:
- Folga: uma folga maior que 0,3 mm desencadeia contato deslizante e acúmulo de calor.
- Contato total: diferenças no diâmetro do casco acima de 1 mm em toda a largura alteram o perfil de pressão.
- Assentos do rolamento: a folga no eixo excêntrico ou no rolamento de rolos cria batidas na borda da carcaça.
Três padrões de desgaste que expõem problemas no rolo de pressão da pelotizadora
Cada padrão de desgaste na carcaça do rolo de pressão aponta para uma causa raiz específica. A leitura correta da norma informa à equipe de manutenção qual material solicitar em seguida e qual falha operacional corrigida primeiro.
| padrão | Sinal visual | causa raiz | Correção típica |
| Pontuação abrasiva | Ranhuras paralelas finas na direção de laminação | Areia, sílica ou finas recicladas no mosto | Mude para GCr15/100Cr6, dureza acima de 58 HRC |
| Manchas planas | Facetas polidas que acham a curva da cascata | Folga muito elástica ou carcaça muito mole para a carga | Redefinir a folga para 0,1-0,3 mm; considere 40Cr |
| Descamação | Pequenos poços que se transformam em crateras | Ciclagem de fadiga, dureza superficial ultrapassando o suporte do núcleo | Use 20CrMnTi carburizado para um sistema de núcleo de caixa mais forte |
| Lascas de borda | Bordas quebradas nos cantos da cascata | Folga do rolamento ou desalinhamento do conjunto de roletes | Inspeção primeiro do eixo excêntrico e dos assentos dos rolamentos |
Spalling é uma falha que segue uma atualização de dureza. Um moinho que passa de 40Cr para GCr15 sem verificar a condição do rolamento às vezes vê buracos aparecerem nas semanas: uma carcaça muito dura sem suporte do núcleo não pode absorver choques. O 20CrMnTi carburizado existe precisamente para essa combinação de abrasão e impacto.
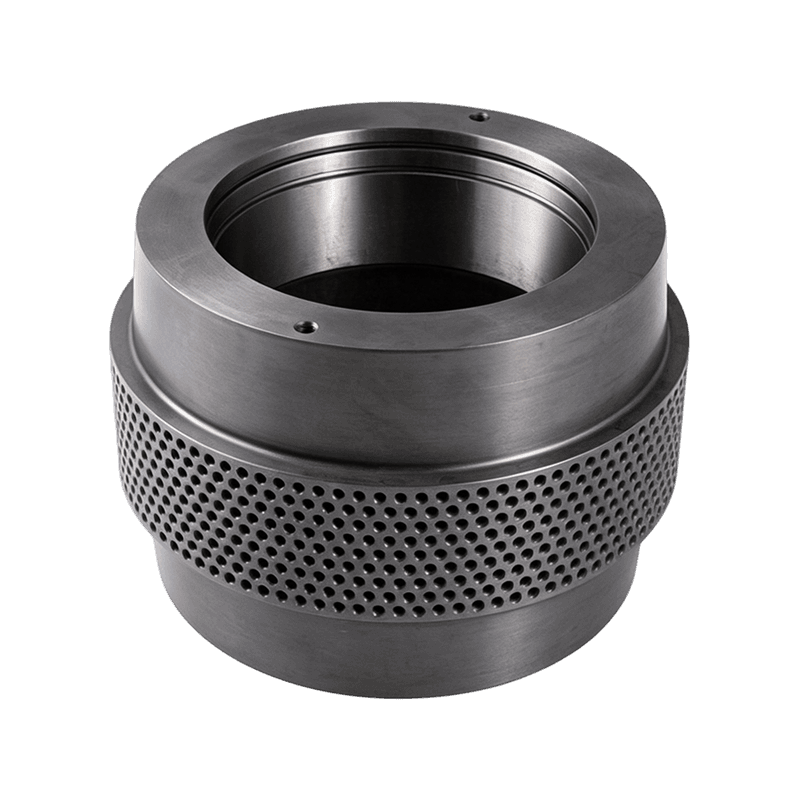
 GCr15/100Cr6 Rolamento de pelota de aço Shell para tarefas de alta abrasão Este invólucro de rolo usa aço de rolamento com alto teor de carbono e cromo para máxima dureza superficial, tornando-o uma escolha forte quando a abrasão supera o impacto em condições exigentes de pelotização. Ver Produto →
Materiais do invólucro do rolo de pressão: dureza versus tenacidade
A vida útil da cascata é uma compensação entre a dureza superficial e a tenacidade do núcleo. O GCr15/100Cr6 totalmente suportável resiste melhor à abrasão, o Carburado 20CrMnTi é o melhor compromisso para moinhos com carga de choque e o 40Cr continua sendo o padrão para serviço de alimentação geral.
| Classe de aço | Dureza superficial | Vida relativa | Melhor ajuste |
| aço carbono 45# | 45-52 HRC | 1,0x | Substituição de baixo custo, mais não abrasivo |
| aço de liga 40Cr | 52-56 HRC | 1,4x | Fábricas de rações em geral, rações de milho e soja |
| aço de mola 60Si2Mn | 45-50 HRC | 1,2x | Trabalho de alto impacto, cargas fortemente variáveis |
| Carburado 20CrMnTi | 58-62 HRC | 1,8x | Alimentação abrasiva com cargas de choque |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Rações limpas, mas abrasivas |
Os índices de vida úteis são comparações relativas ao chão de fábrica sob condições semelhantes de liquidação e fórmula; não são classificadas.
As linhas de pellets de madeira alteraram o cálculo. A serragem carrega sílica da casca e da areia do campo, por isso muitos operadores de pellets de madeira escolhem superfícies 20CrMnTi ou GCr15, mesmo quando a matriz é do mesmo tamanho de uma matriz de alimentação.
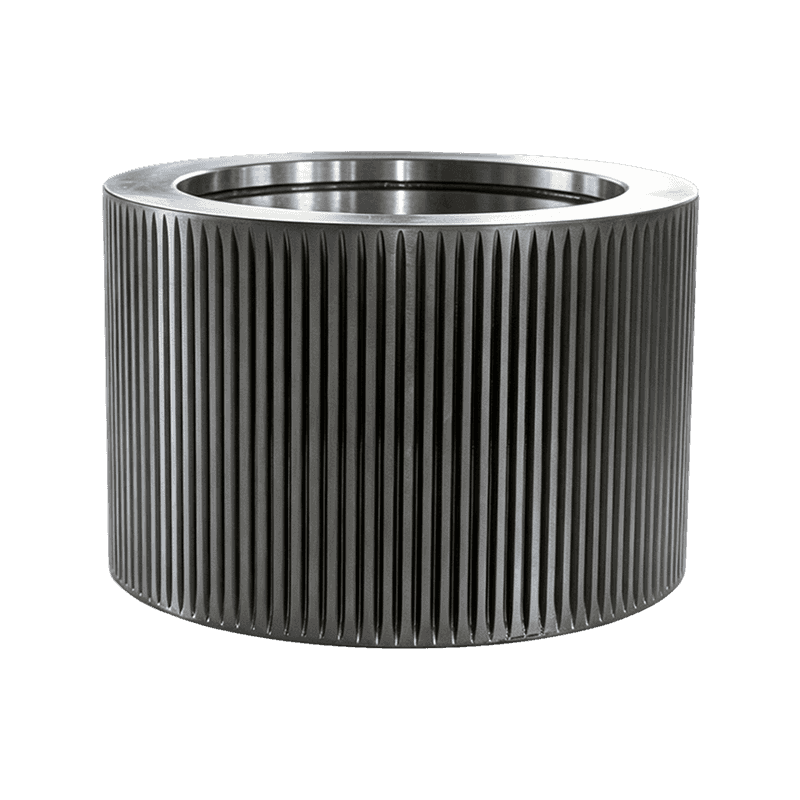
 Shell do rolo da pelota do aço de liga 40Cr com perfis múltiplos do dente Uma carcaça de rolo versátil e econômica, disponível em padrões retos, helicoidais, em arco ou perfurados, adequada para linhas de biomassa e alimentação que necessitam de desempenho confiável em serviços gerais. Ver Produto →
Combinando o perfil da carcaça do rolo com a matéria-prima
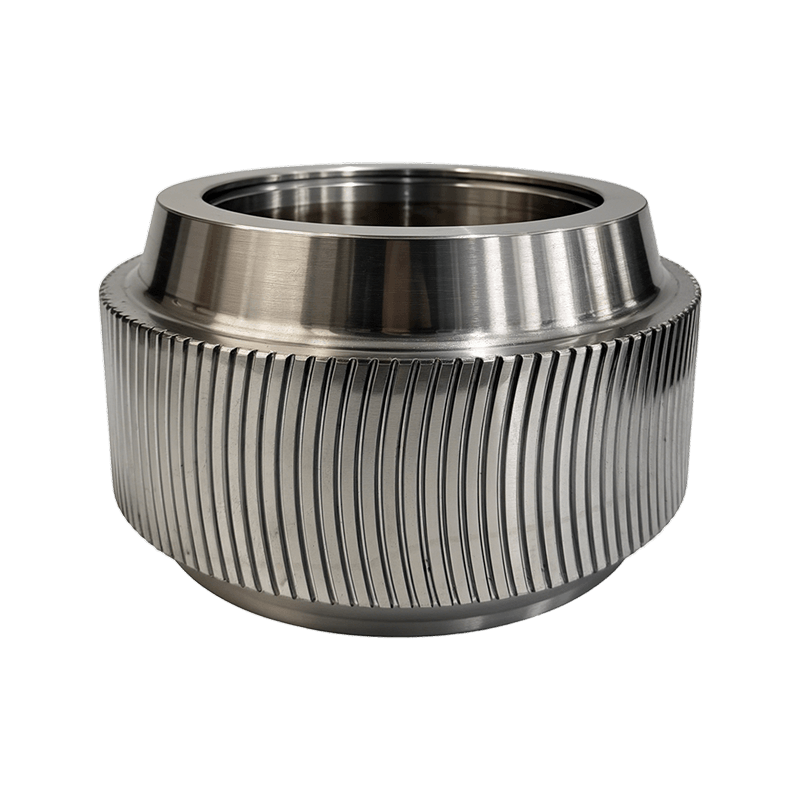
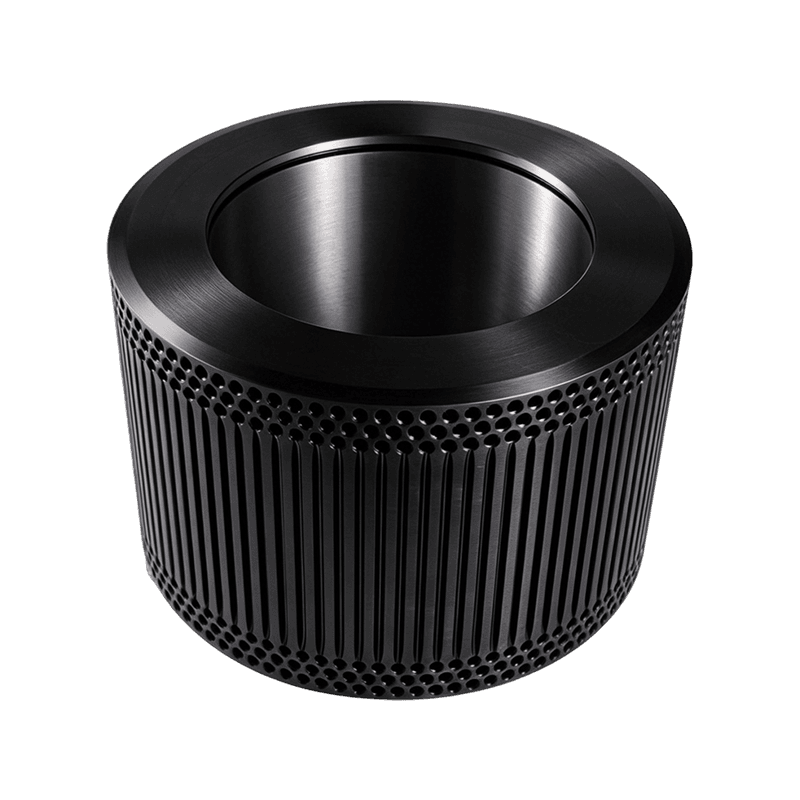
O perfil da cascata controla como o mosto é puxado para dentro do nip. Direto cascas de rolos ondulados agarra o puro fibroso, uma superfície ondulada comprime suavemente e uma casca de dente curvo melhora a mordida em ingredientes finos e farinhentos. Não existe um melhor perfil universal, apenas uma decisão de emparelhamento entre a superfície do rolo e a previsão da matriz.
- Perfil ondulado: melhor para materiais volumosos e fibrosos, como palha e feno; melhora a ingestão de material.
- Perfil ondulado: menor choque de variações, adequado para fórmulas oleosas e sensíveis ao calor.
- Perfil de dente curvo: aderência segura com menos penetração, bom para mais fino e madeira.
- Os invólucros internos protegem as laterais do rolo em condições abrasivas; conchas abertas limpam mais rápido e se adaptam a fórmulas suaves.
Verifique a largura da carcaça e o ajuste cônico em relação ao desenho de montagem original antes de fazer o pedido. Um rolo que não toca a matriz em toda a sua largura cria uma faixa de pressão, que produz desgaste da matriz em uma faixa estreita.
Configurações de folga dos rolos e cronograma de manutenção
A folga entre o rolo e a matriz é definida com o moinho parado: o rolo deve tocar a matriz ao longo de toda a largura e depois recuar 0,1-0,3 mm. Mais folga causa penetração e menos folga achata o rolo e sobrecarrega a matriz.
Inicialização diária
Gire a matriz manualmente, ouça o contato do metal e verifique a face do papel após os primeiros minutos de carregamento.
A cada 200 horas
Meça o diâmetro da casca nas bordas e no meio; registrar pontos planos em milímetros.
A cada 300-500 horas
Verifique a folga do rolamento e a condição do eixo excêntrico antes de instalar novos casquilhos.
A cada 600-800 horas
Gire ou Substitua os cascos com base na tendência de desgaste medida e não em uma estimativa do calendário.
Este cronograma é um mínimo prático para uma fábrica de rações operando em dois turnos. Em uma planta de 12 t/h, a inspeção dos rolos custa algumas horas de mão de obra; uma falha não planejada custa a substituição da matriz e um tempo de inatividade de cinco dígitos.
Quando um conjunto de rolo de pressão de peletizadora é a substituição mais rápida
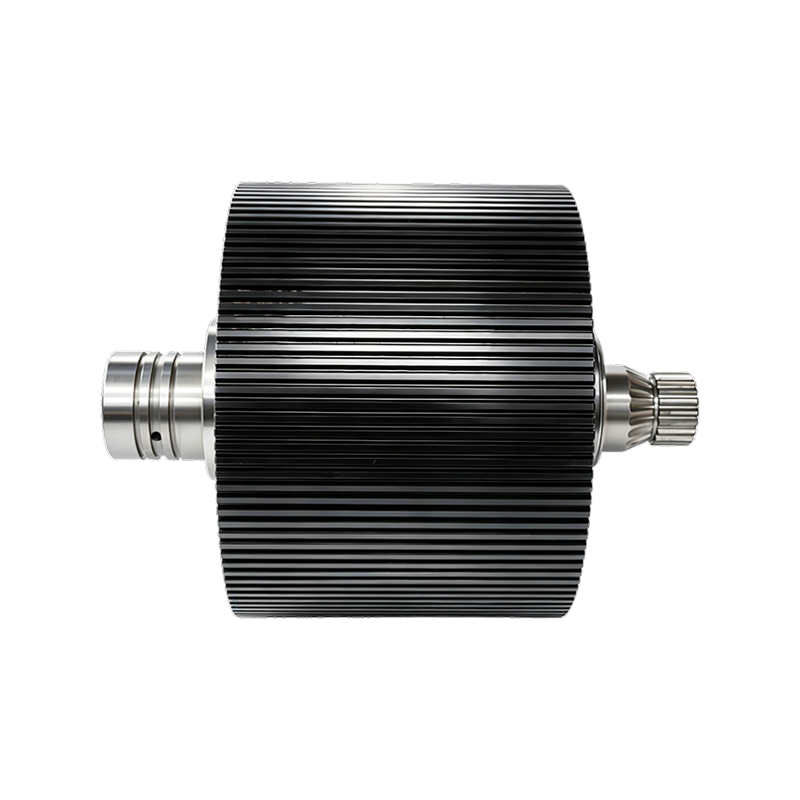
Substituir apenas a carcaça é mais barato no papel, mas um conjunto completo de rolos de pressão costuma ser uma escolha racional quando rolamentos, vedações e assentos de eixo também estão próximos do fim de sua vida útil. A diferença de mão de obra é grande, pois a troca de um conjunto evita a prensagem da carcaça antiga e a prensagem de uma nova.
Substituição apenas do shell
- Menor custo de componentes
- 4-6 horas de desmontagem e trabalho de imprensa
- Segundo risco de desmontagem se os rolamentos estiverem desgastados
Conjunto completo do rolo de pressão
- Maior custo de componente
- 1-2 horas de trabalho de intercâmbio
- Janela única de manutenção com estado final conhecido
Uma linha 24 horas por dia, 7 dias por semana geralmente faz a escolha da montagem. O custo extra do componente é menor que o valor da primeira hora de inatividade evitada.
 Conjunto completo da carcaça do rolo da pelotizadora com rolamentos e eixo Este conjunto reúne a carcaça do rolo, os rolamentos, o eixo e o sistema de colocação em uma unidade única, simplificando as substituições e diminuindo o tempo de inatividade para operações contínuas de produção de pellets. Ver Produto →
Perguntas frequentes sobre o rolo de pressão da pelotizadora
Estas são as perguntas que os compradores de manutenção fazem com mais frequência ao solicitar peças de rolos de pressão para peletizadoras.
Com que frequência um rolo de pressão de peletizadora deve ser substituído?
No serviço de alimentação, um shell correspondente dura cerca de 1.000 a 2.400 horas. Linhas de madeira com casca abrasiva correm em direção à extremidade inferior, rações limpas de milho e soja em direção à extremidade superior. Inspecione cada parada correta e substitua quando o casco perder 1,5-2 mm de diâmetro ou apresentar buracos de lascas.
Qual é a folga correta entre o rolo e a matriz em um rolo de pressão de peletizadora?
Ajuste o rolo de forma que ele quase não toque na matriz e, em seguida, recue 0,1-0,3 mm. Verifique a marca de contato em toda a largura da carcaça com a matriz estacionária. Um rolo solto, escorregadio e quente; um rolo apertado com manchas planas e rachaduras.
A carcaça desgastada do rolo de pressão de uma pelotizadora pode ser revestida e reutilizada?
O revestimento duro de grandes rolos de matriz plana é particularmente prático, mas em carcaças de matriz anelar raramente compensa. O calor da solda, a distorção do perfil do casco e a espessura da camada não conseguem manter a tolerância de 0,1 mm necessária para uma pressão uniforme. Um novo investimento de 40Cr ou 20CrMnTi custa menos que o retrabalho e o tempo de inatividade.
Que dureza deve ter uma carcaça de rolo de pressão para pellets de ração em comparação com pellets de madeira?
O purê de ração é oleoso, mas menos abrasivo que a madeira. A maioria das rações funciona bem com 52-56 HRC em 40Cr. Pellets de madeira, contendo casca e cascalho ricos em sílica, confortáveis superfícies de 58-62 HRC de 20CrMnTi ou GCr15/100Cr6. Abaixo de 45 HRC, uma vida útil cai significativamente em qualquer aplicação.
Entre em contato
Siga-nos
Links rápidos
Série de produtos
Contate-nos
Email : ysf@jindingsheng.com.cn
Address : Nº 19, Zona de Concentração Industrial da cidade de Qiucun, cidade de Guangde, cidade de Xuancheng, província de Anhui