Notícias da indústria
Peças de máquinas de pelotização: escolha de carcaças, conjuntos e peças sobressalentes de rolos para máximo tempo de atividade
Uma fábrica de rações no Vietnã perdeu seis horas de produção quando a carcaça do rolo perpendicular no rebaixo do parafuso e a peça de reposição encomendada a um corretor tinha uma tolerância de furo diferente da original. O reparo custou 3.200 dólares em frete aéreo e horas extras, cerca de doze vezes o valor da fatura da Shell. A maior parte das paradas de usinas de pelotização segue a mesma sequência: uma falha por desgaste, uma concepção errada e uma incompatibilidade descoberta durante a instalação.
Este guia cobre o peças para máquinas de pellets que realmente decidem o tempo de atividade do moinho: carcaças de rolos, conjuntos de rolos de pressão, eixos excêntricos e componentes internos. Ele explica como específico para que a substituição se encaixe na primeira vez, se desgaste de maneira previsível e não falhe prematuramente sob carga normal.
Quais peças da peletizadora falham primeiro?
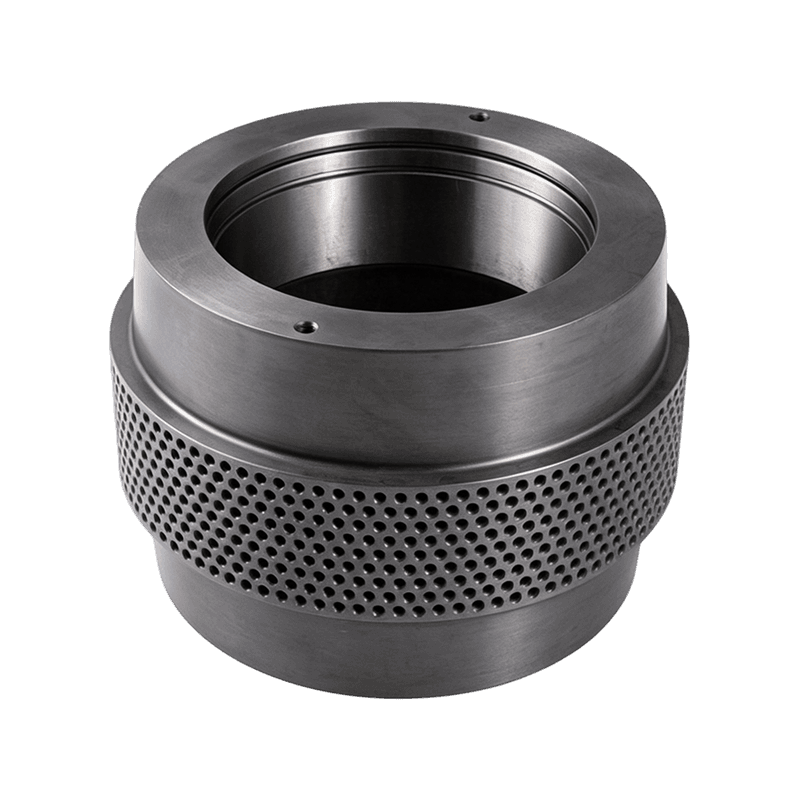
Os cascos dos rolos e as matrizes anulares causam maior parte do tempo de inatividade relacionado ao desgaste em peletizadoras de matrizes anulares. Na operação normal, a carcaça pressionou a matéria-prima nos furos da matriz sob aproximadamente 100 a 150 MPa de pressão de contato, o que faz com que a superfície da carcaça seja a primeira peça a perder seu perfil.
A sequência de falhas em um moinho típico é previsível:
- Desgaste da superfície do casco do rolo, martelamento ou rachaduras na face de trabalho
- Alargamento do furo da matriz do anel e erosão na face da matriz
- Desgaste da sede do rolamento do eixo excêntrico devido a contaminação ou perda de pré-carga
- Falhas de componentes internos, como espaçadores deformados e vazamentos de óleo
Como a sequência é previsível, a manutenção programada concentra-se na carcaça e na matriz. As paradas inesperadas quase sempre são causadas por uma peça que funcionou tarde demais ou especificada incorretamente.
Materiais da carcaça do rolo: combine a dureza com suas condições operacionais
A dureza da superfície é o melhor preditor de vida útil do revestimento do rolo, mas a dureza sem a tenacidade do núcleo produz uma peça frágil que racha sob carga de choque. A escolha correta equilibra uma superfície de trabalho dura com um núcleo que pode absorver o impacto.
Quatro tipos de aço cobrem a maior parte do mercado de reposição: 40 Cr, 20CrMnTi, GCr15/100Cr6 e 60Si2Mn. Eles relatam na forma como a dureza é desenvolvida, seja através do suporte ou da cimentação, e essa diferença afeta tanto a taxa de desgaste quanto o modo de falha.
| Classe de aço | Dureza superficial | Caso e comportamento central | Mais adequado para |
| 40 Cr (AISI 5140) | 28 a 34 CDH | Uniforme através da dureza, núcleo resistente | Pellets de ração geral, produção moderada |
| 20CrMnTi | 58 a 62 CDH | Caixa carburada, núcleo resistente de baixo carbono | Biomassa abrasiva e alimentação de alta pressão |
| GCr15/100Cr6 | 58 a 63 HRC | Totalmente suportado, menor tolerância ao impacto | Linhas de alimentação limpas, alto rendimento produtivo |
| 60Si2Mn | 40 a 46 HRC | Dureza de grau mola, alta resistência à fadiga | Cargas de choque e operação intermitente |
Dureza superficial típica após tratamento térmico recomendado, em HRC
Dados de campo de usinas de pelotização mostram uma melhoria de 30 a 50 por cento na vida útil da cascata ao mudar de 40Cr para um grau de carburado sob condições de alimentação abrasiva. A melhoria vem tanto da profundidade da caixa quanto da dureza da superfície.
A profundidade da caixa é a profundidade abaixo da superfície de trabalho onde a dureza permanece acima do nível mínimo aceitável. Para carcaças carburadas de 20CrMnTi, especifique uma profundidade efetiva mínima da caixa de 1,5 mm na face de trabalho. Abaixo disso, a caixa entra em colapso sob pressão de contato e a carcaça falha por deformação plástica, não por desgaste.
O risco de oferta é real neste mercado. Os invólucros de baixo custo rotulados como GCr15 às vezes falham na verificação do espectrômetro portátil porque não contêm cromo mensurável. Solicite o certificado do moinho e verifique a qualidade antes da instalação, e não após uma falha prematura.
Para linhas de alimentação limpas que funcionam continuamente, um casquilho de aço totalmente suportado, como GCr15/100Cr6, fornece o intervalo mais longo entre as trocas.
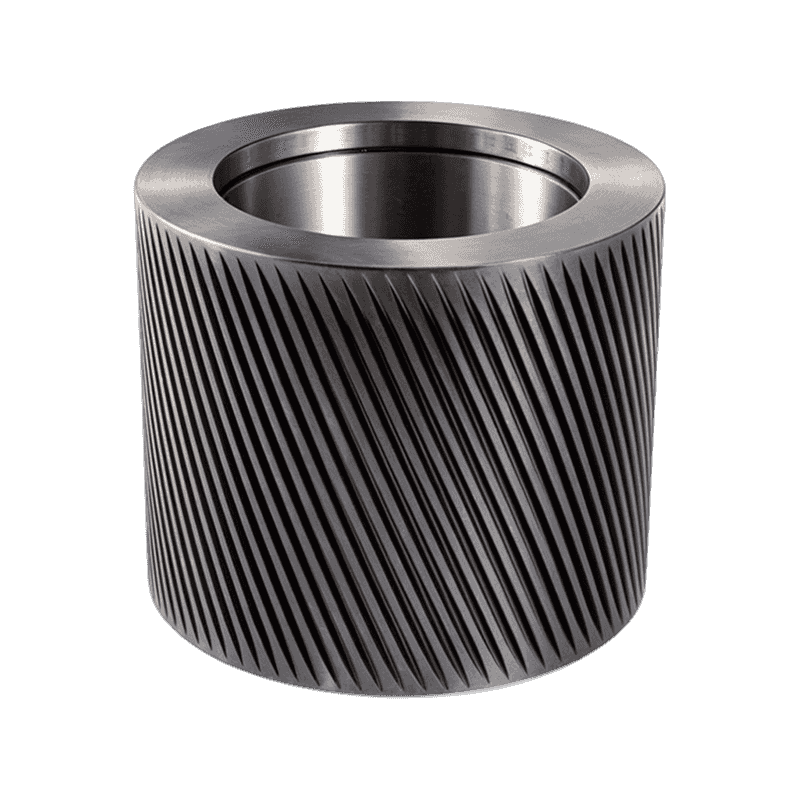
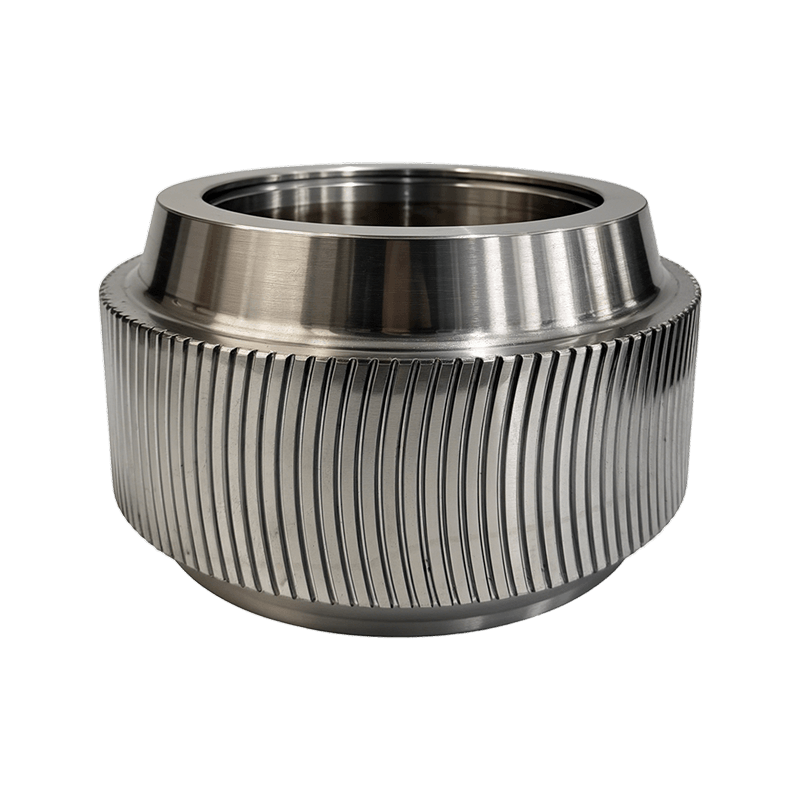
 Rolo de pelota de aço com rolamento GCr15/100Cr6 Shell Este rolamento de aço totalmente resistente é adequado para linhas de alimentação contínua que buscam longa vida útil. A geometria do dente afeta a mordida do material e a alimentação da matriz, tornando-o uma escolha confiável para condições de pelotização de alta carga. Ver Produto →
Perfil do dente: a concepção de peças de peletizadora mais negligenciada
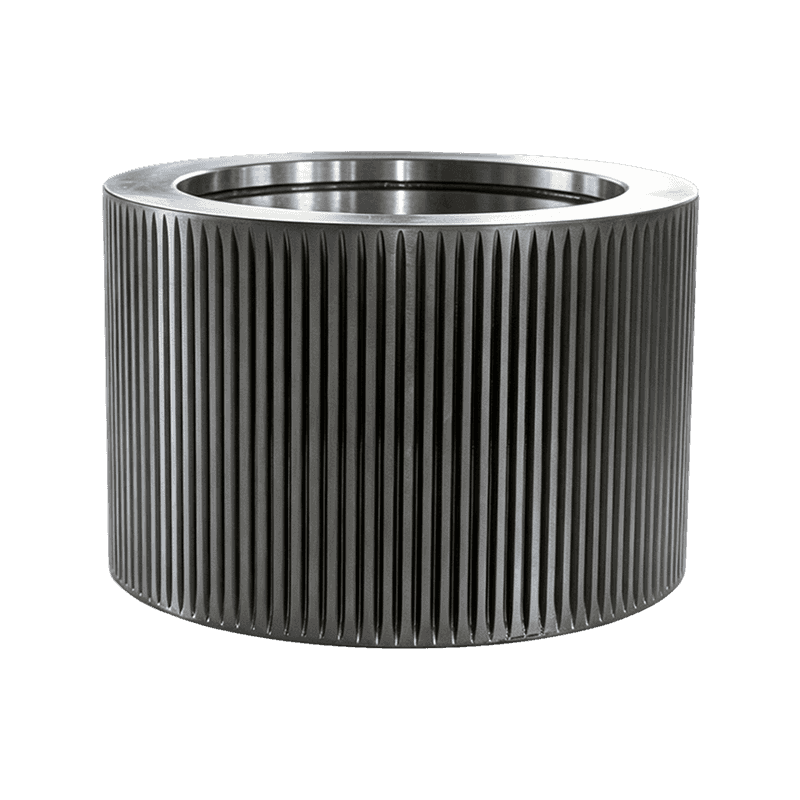
A geometria do dente determina se a cascata captura o material e o puxa para a zona de estreitamento. Uma cascata feita do aço correto, mas com o perfil errado, irá escorregar, envernizar e deixar a matriz desnutrida.
Combine o perfil com a formulação, não apenas com a máquina:
- Os dentes corrugados padrão se adaptam à mistura seca e de fluxo livre com umidade estável
- As cascas com covinhas melhoram a aderência em formulações com alto teor de umidade e gordura
- As conchas com dentes curvos usam uma entrada angular que morde materiais escorregadios ou oleosos de forma mais agressiva
O perfil também afeta o modo como a cascata e a matriz envelhecem juntas. A execução de uma nova carcaça contra uma matriz desgastada concentra o estresse em uma área de contato menor, e as fábricas geralmente veem a produção cair de 15 a 20 por cento nessa condição. Meça o desgaste da matriz antes de programar a troca.
Quando substituir o conjunto do rolo de pressão total
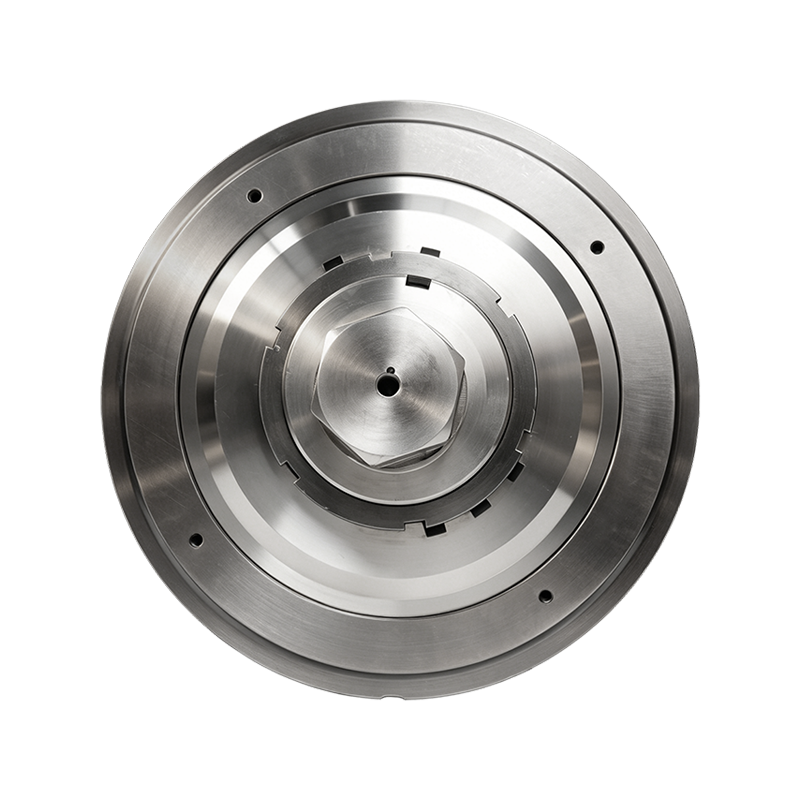
Substitua o conjunto completo do rolo de pressão quando os rolamentos estiverem barulhentos, as vedações estiverem vazando graxa ou a carcaça tiverem perdido mais de 1 mm do perfil do dente. Um conjunto de rolo de pressão é uma unidade totalmente rotativa que pressiona o material contra a matriz: a carcaça do rolo, o conjunto de rolamentos, as vedações de óleo, a luva espaçadora e as ferragens de retenção.
Entendendo como conjuntos de rolos de pressão são construídos e onde eles se desgastam torna a decisão de substituição simples.
Substituição apenas do shell
- Menor custo de peças por troca
- Solicitar tração, inspeção e reajuste do rolamento na fábrica
- Risco de danos na colocação ou erro de pré-carga durante a montagem
- Tempo de troca mais longo em uma linha em execução
Troca completa de montagem
- Pré-montado com folga de rolamento e pré-carga correspondente
- Parada feita mais curta porque não há trabalho de prensagem no local
- Tolerância consistente entre carcaça, eixo e propostas
- Custo inicial mais elevado, normalmente recuperado numa avaria evitada
As fábricas que funcionam 24 horas por dia, 7 dias por semana, escolhem consistentemente montagens completas para paradas planejadas. Para moinhos menores, onde há mão de obra disponível e as tolerâncias podem ser verificadas, a substituição apenas da carcaça permanece econômica.
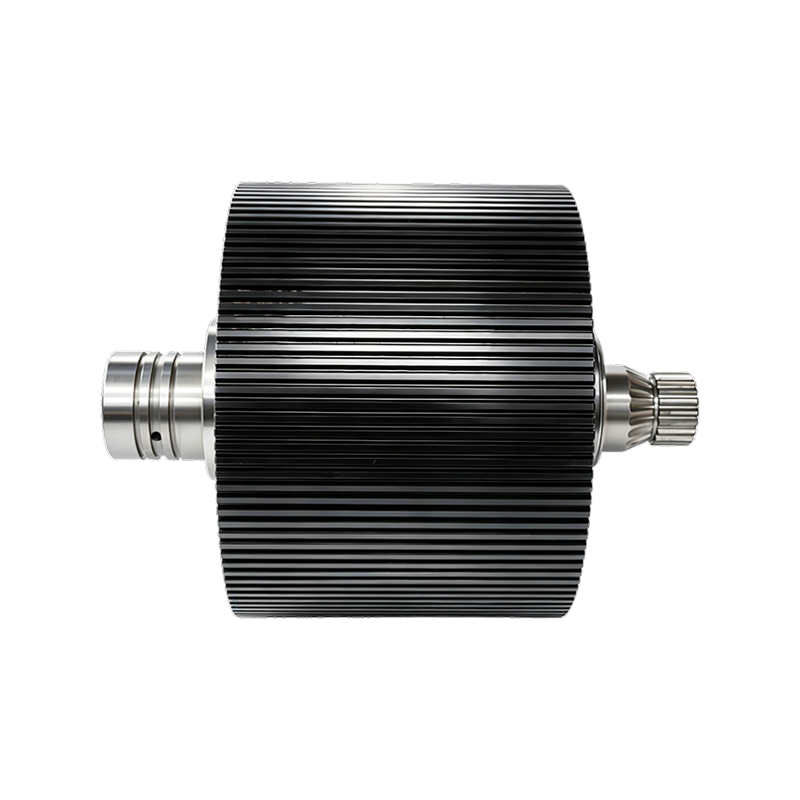
 Conjunto de carcaça de rolo de matriz de anel de alta produtividade Um conjunto completo com carcaça de liga de aço, rolamentos de rolos cônicos e sistema de colocação para plantas 24 horas por dia, 7 dias por semana. Ele mantém a folga necessária entre o rolo e a matriz, melhora a aderência do material e reduz o tempo de inatividade durante as paradas planejadas para manutenção. Ver Produto →
Eixos excêntricos e componentes internos: peças pequenas, grandes falhas
Uma falha no eixo excêntrico relatada é causada pelo próprio eixo; geralmente começa como uma falha de lubrificação ou alinhamento em uma colocação, espaçador ou gaxeta de rolamento que foi ignorada durante a manutenção.
O eixo excêntrico gira para mover o rolo em direção ou longo da matriz, estabelecendo a folga de aperto. Quando o assento do rolamento se desgasta, a folga controlada torna-se oval, a produção cai e o casquilho do rolo começa a bater. Os eixos são fornecidos normalmente em aço 45 para serviço padrão, 40Cr para maior resistência ou 42CrMo para máquinas de alto torque que utilizam materiais abrasivos.
Os componentes internos recebem ainda menos atenção e falham de forma igualmente previsível:
- As tampas das extremidades do bucim do rolamento mantêm a graxa dentro e a contaminação afastada
- Os defletores e defletores de óleo direcionam o lançamento para a pista do rolamento
- Espaçadores de precisão e anéis espaçadores definem a pré-carga correta do rolamento
Um espaçador deformado de proteção a pré-carga do rolamento, e um rolamento funcionando sem pré-carga pode falhar em poucas horas. Ao solicitar peças internacionais, confirme a tolerância de largura; um espaçador que difere do original em 0,1 mm altera todo o caminho da carga.
 Eixo excêntrico de liga de aço 42CrMo Eixo 42CrMo forjado com precisão e tratado termicamente para peletizadoras. Sua precisão dimensional e acabamento superficial protegem a pré-carga e o alinhamento do rolamento, que são essenciais na substituição de peças internas durante a manutenção. Ver Produto →
Lista de verificação do fornecedor: como avaliar um fabricante de peças
Avalie o processador do fornecedor, não apenas o preço. As peças que se ajustam e duram mais são provenientes de fabricantes que controlam o material, o tratamento térmico e as dimensões finais em um só lugar.
Use esta lista de verificação para cada nova fonte:
- Solicite um certificado de fábrica com o número de calor e a composição química de cada lote
- Confirme se o teste de dureza foi feito em peças acabadas, não apenas em um cupom de testemunha
- Verifique as tolerâncias de furo, rasgo de chaveta e concentricidade em relação ao desenho original ou às suas próprias especificidades
- Consulte sobre estoque e prazo de entrega; um pedido de frete aéreo de emergência de duas semanas pode custar mais do que a própria peça
- Confirme se a garantia cobre desgaste prematuro ou fratura sob parâmetros operacionais documentados
fabrica peças para peletizadoras em suas instalações de 14.509 metros quadrados em Guangde e controla o fluxo de matéria-prima, forjamento, usina de isolamento e tratamento térmico. A empresa fornece carcaças de rolos, conjuntos de rolos de pressão, eixos excêntricos e componentes internos como um serviço completo de peças, com exportações para os Estados Unidos, Japão, Coreia do Sul, Vietnã, França, Bangladesh, Rússia, Índia e Filipinas.
FAQ: Peças para máquinas de pelotização
Com que frequência as carcaças dos rolos da peletizadora devem ser substituídas?
Uma vida útil típica varia de 800 horas em biomassa abrasiva a 1.500 horas em linhas de alimentação limpas. O gatilho prático é a perda do perfil dentário; quando a altura do dente for reduzida em cerca de um terço, substitua a carcaça antes que as rachaduras comecem.
Qual é a diferença entre rolos de extremidade aberta e fechada?
Uma carcaça de extremidade aberta é uma bucha usinada onde o rolamento fica encostado em um ressalto e o eixo passa completamente. Uma carcaça com extremidade fechada possui uma extremidade fechada, de modo que o rolamento é capturado em um bolsão e o caminho do calor para a superfície externa é diferente. Escolha o estilo que corresponda ao arranjo dos rolamentos da sua fresadora.
Por que as carcaças dos rolos premium racham antes de se desgastarem?
Rachaduras em carcaças premium geralmente resultam de problemas de folga, e não da qualidade do aço. Um eixo de rolo superdimensionado ou um furo subdimensionado remove a pré-carga, a carcaça flexiona sob carga e as rachaduras por fadiga inicialmente na chaveta ou nos furos dos parafusos. Meça o furo e o eixo antes da instalação.
Devo sempre substituir a matriz do anel quando troco a carcaça do rolo?
Nem sempre, mas você deve medir a face da matriz. Se a profundidade do escareador dobrou ou a face da matriz apresenta 0,5 mm ou mais de desgaste radial, um novo casco contra a matriz antiga cria uma pressão desigual e encurta a vida útil da nova peça.
Entre em contato
Siga-nos
Links rápidos
Série de produtos
Contate-nos
Email : ysf@jindingsheng.com.cn
Address : Nº 19, Zona de Concentração Industrial da cidade de Qiucun, cidade de Guangde, cidade de Xuancheng, província de Anhui