Notícias da indústria
Matrizes para peletização: especificações, taxas de variação e uma lista de verificação de compra
Uma linha de pellets avaliada em 8 toneladas por hora, que cai para 6,5, com finos nos sacos acabados chegando a 5%, está dizendo algo muito antes de alguém abrir a porta da câmara da matriz: a face de trabalho da matriz está desgastada. As entradas dos furos foram paralelas, o comprimento estreito e a prensa paga por isso em capacidade. Entre todas as peças desgastadas em uma prensa de pellets, moinho de pelotização morre geralmente são o item mais caro, mas ainda são frequentemente encomendados apenas pelo diâmetro do furo, com taxas de especificações, área aberta e classe de aço deixadas no catálogo.
O guia abaixo cobre o que a matriz faz, as linhas de planejamento que decidem o desempenho, como as taxas de especificações devem ser escolhidas e o hardware do rolo que decide quanto tempo dura.
O que as matrizes da pelotizadora fazem dentro da câmara de imprensa
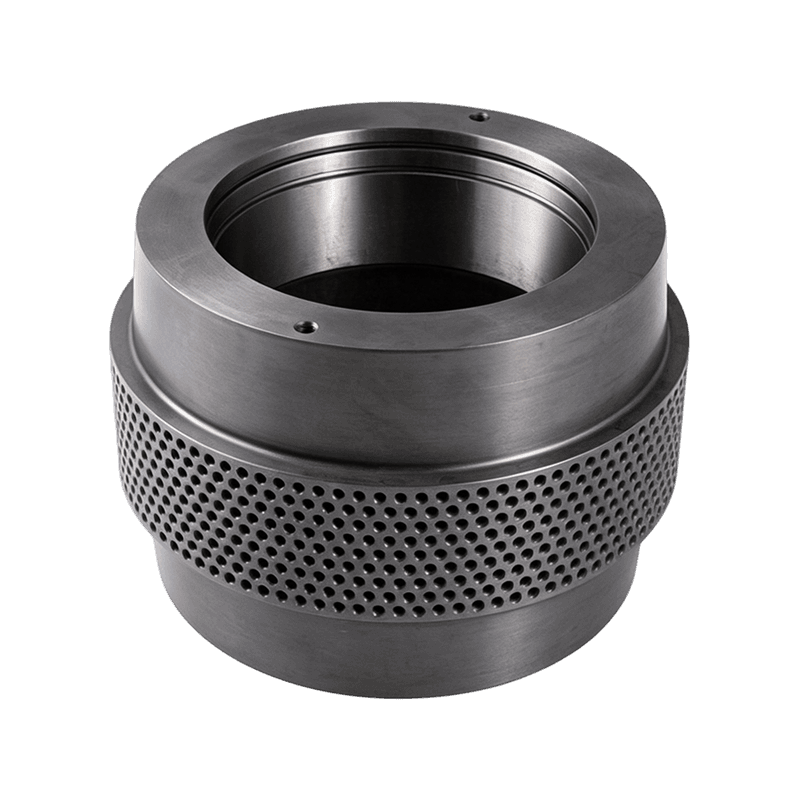
Uma matriz de peletização é o anel ou disco de aço perfurado que realmente forma o pellet: os rolos pressionam o material condicionado através de milhares de furos, e o atrito, a pressão e a umidade ou um em fios densos que são cortados no comprimento externo.
Uma matriz de peletização é um componente de aço substituível, perfurado com precisão, em formato de anel em prensas de matriz de anel e plano em prensas de matriz plana, cuja geometria do furo define o diâmetro, a densidade e o rendimento do pellet.
Cada furo carrega a mesma anatomia e cada parâmetro é uma decisão de compra:
- Diâmetro do furo: o tamanho do pellet que o comprador solicita, de 2 mm de ração para alevinos a 8 mm de combustível.
- Escareador e ângulo de entrada: muito raso prejudica a entrada, muito profundo enfraquece a face.
- Comprimento específico: distância sob extensão, que forma a relação de extensão com o diâmetro.
- Espessura total e relevo: profundidade estrutural mais qualquer saída alargada que encurte o comprimento do trabalho.
- Padrão de profundidade e contagem de furos: quantos furos cabem na largura ativa, o que define a área aberta e a capacidade.
Mude qualquer um e a capacidade, a dureza do pellet e a resistência da matriz se moverão com ele.
Lista de verificação da folha de especificações da matriz: furos, comprimento efetivo, área aberta, aço
Cinco linhas de especificações decidem a maior parte do desempenho e preço de uma matriz: diâmetro do furo, comprimento efetivo, área aberta, tipo de aço e dureza de trabalho.
O diâmetro do furo é determinado pelas especificações do pellet vendido. O comprimento específico, e não a espessura total, controla a especificidade e é o valor a ser comparado entre as cotações. A área aberta, a parcela da face ocupada por furos, troca capacidade por resistência: mais aço removido significa mais toneladas por hora, mas uma face que flexiona e racha mais cedo. O aço inoxidável X46Cr13 evita a corrosão causada pelo vapor e pela alimentação ácida, enquanto o 20MnCr5 resistido é adequado para biomassa abrasiva. Uma matriz devidamente confeccionada chega com sua superfície de trabalho entre HRC 52 e 58, respaldada por um certificado de dureza.
| Especificação | A alimentação do gado morre | Biomassa de madeira morre |
| Diâmetro típico do furo | 2-4 mm | 5-8 mm |
| típico típico | 20-40 mm | 30-55 mm |
| Taxa de Cotação (L/D) | 8:1 a 13:1 | 5:1 a 8:1 |
| Aulas de aço comuns | X46Cr13 (4Cr13) metálico | Liga 20MnCr5/40Cr |
| Dureza da superfície de trabalho | HRC 52-58 | HRC 52-58 |
| Área aberta típica | 20-28% | 18-25% |
Cuidado: uma matriz perfurada com mais área aberta do que a prensa foi projetada pode consumir mais corrente do que o motor principal mantém na reserva, portanto, cite o modelo da máquina e o código da matriz carimbado em cada consulta.
Taxa de especificação explicada: o número por trás da dureza do pellet
A taxa de análise é o valor mais relatado e mais incompreendido em uma matriz: aumento-a e os pellets ficam mais densos e duros, mas a prensa precisa de mais potência, mais condicionamento e operação mais estável.
A taxa de extensão é igual ao comprimento efetivo do furo dividido pelo diâmetro do furo. Um furo de 4 mm com 40 mm de comprimento efetivo fornece uma matriz de 10:1.
A formulação define o ponto de partida. A gordura lubrificante, de modo que as rações oleosas de aves são expelidas facilmente através de comprimentos de trabalho mais curtos; A serragem ligada à lignina precisa de paredes espessas, mas em proporções modestas para evitar obstruir a linha. Comece com uma proporção comprovada e ajuste apenas em uma direção: pellets quebrados, comprimento mais eficaz, motor sobrecarregado ou sufocamento frequente por menos. Um bom condicionamento a vapor faz o mesmo trabalho que o comprimento extra da matriz, e é por isso que uma alimentação bem condicionada pode operar uma matriz mais curta e mais fria.
Taxas de previsão iniciais típicas (L/D) por aplicação
Matriz circular versus matriz plana: combinando a câmara de prensagem com sua produção
À medida que matrizes circulares ganham em capacidade e consistência, enquanto matrizes planas ganham em preço e simplicidade, então a escolha geralmente se resume a toneladas por hora.
Câmara de matriz de anel
- Capacidades de aproximadamente 300 kg/h até 30 t/h em linhas industriais
- Compressão uniforme, para que a dureza e a umidade mantenham uma faixa firme
- Matrizes inoxidáveis durecidas ou durecidas com longos intervalos de manutenção
- Maior custo de compra e um procedimento de troca de matriz mais pesado
Câmara de Matriz Plana
- normalmente 50 a 1.000 kg/h para escala agrícola e de escritório
- Estrutura simples com matrizes que custam menos e trocam em minutos
- Troca fácil de fórmula para ração mista e pequenas tiragens de biomassa
- Maior variação na dureza do pellet em toda a face da matriz
Nota prática: se os pellets forem vendidos de acordo com as especificações do cliente, a câmara da matriz anelar se paga; para uso na fazenda, uma matriz plana geralmente atinge o retorno mais cedo.
O desgaste da matriz da pelotizadora é um problema de duas partes: emparelhar as carcaças dos rolos
Uma matriz nunca se desgasta sozinha: cada tonelada que chega aos furos foi primeira comprometida pela carcaça do rolo, portanto a vida útil da matriz é decidida pelo par.
As carcaças dos rolos são menores, mais baratas e rápidas de substituição, e a maioria dos planos de manutenção prevê duas a três trocas de carcaça antes de uma matriz ser retirada. Três regras de emparelhamento protegem esse investimento:
- Execute uma casca e uma matriz com dureza compatível para que nenhuma superfície arranhe a outra.
- Combine a largura da casca e o padrão do dente com o campo de furo ativo da matriz.
- Substitua em conjuntos correspondentes quando o desgaste avançado estiver ou uma nova matriz herdará o perfil irregular dos rolos desgastados em poucos dias.
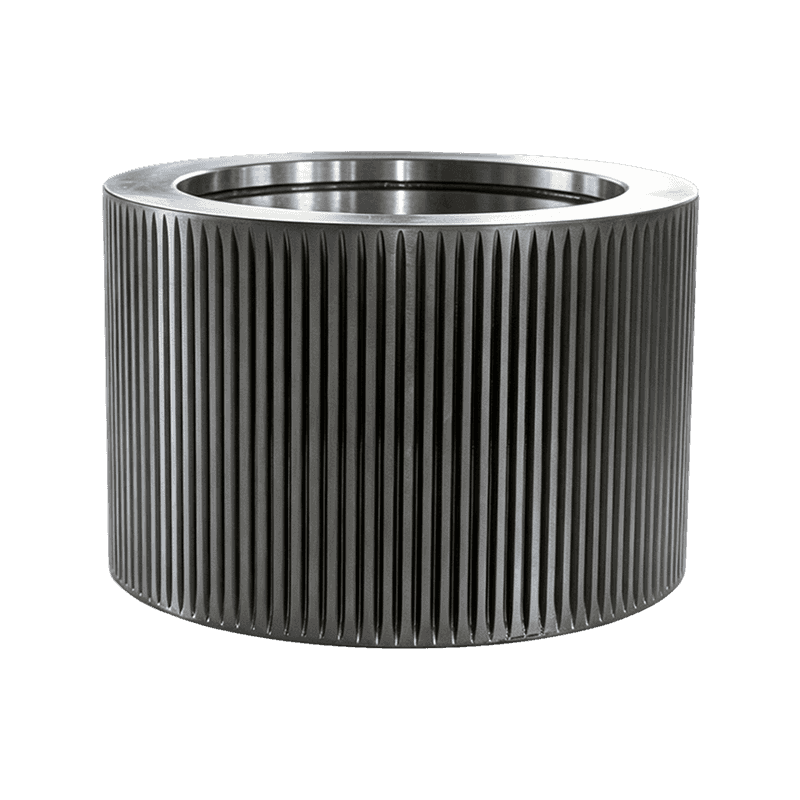
Para serviços abrasivos, os casquilhos de aço suportado GCr15 mantêm o perfil do dente por muito mais tempo do que o aço carbono simples.
 Rolamento de aço GCr15/100Cr6 Pellet Roller Shell Forjados em aço para rolamentos com alto teor de carbono e cromo e tratados termicamente para pelotização de alta tensão, esses corpos de rolos mantêm o perfil do dente por muito mais tempo do que o aço carbono simples em biomassa abrasiva ou serviço de alimentação. Ver Produto →
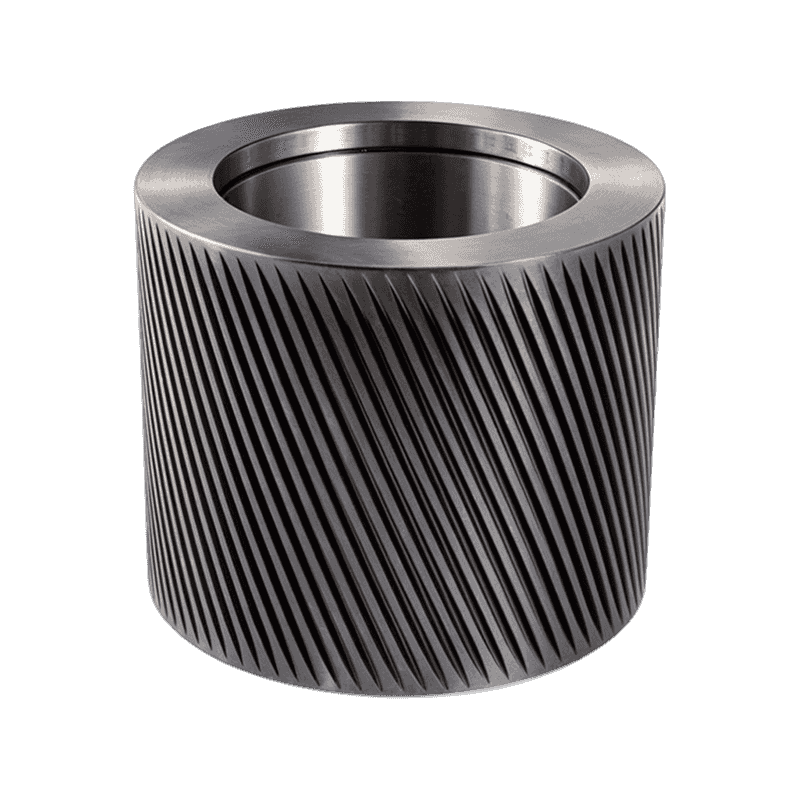
A geometria do dente é a metade do emparelhamento que os compradores esqueceram. As carcaças de dentes curvos mordem o material escorregadio ou fibroso de maneira mais confiável e o espalham pela largura da matriz, e a diferença aparece como capacidade na mesma carga do motor. Critérios de construção, desgaste e compra para um conjunto completo conjunto de rolo de pressão são apresentados em um guia separado.
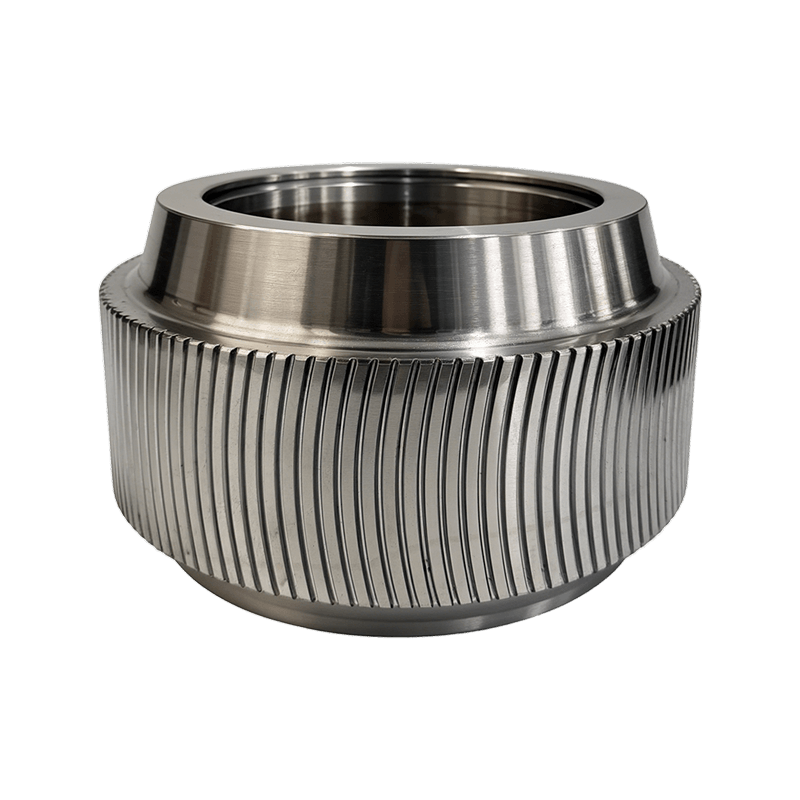 Carcaça do rolo de dente curvo para peletizadora Um invólucro de rolo com dentes de arco para peletizadoras de matriz anelar que agarram material escorregadio ou fibroso de maneira mais confiável e o espalha pela largura da matriz, melhorando a capacidade e a qualidade do pellet na mesma carga do motor. Ver Produto →
Cinco maneiras comprovadas em campo de prolongar a vida útil da matriz anelar
A falha prematura da matriz geralmente remonta ao processo em torno da matriz, e não à própria matriz, e cinco hábitos evitam a maior parte disso.
- Execute a matriz com cuidado: novos furos deixam a broca áspera, então lave a prensa com material oleoso e de baixa qualidade durante a primeira meia hora.
- Mantenha a folga do rolo em 0,1-0,3 mm: mais apertado mói metal com metal, mais largo permite que o material deslize sem adaptação.
- Condição antes de comprimir: o purê seco e um pouco cozido no vapor se comporta como uma pasta de umidade, portanto, leve a temperatura e a umidade até o ponto ideal da formulação.
- Limpe os plugues da maneira certa: use uma punção macia ou uma furadeira com batidas leves, porque as entradas em forma de cogumelo causam pelo martelamento estreitamente permanentemente a entrada.
- Armazene as matrizes secas e seladas: empurre a farinha oleosa após a execução final, embale a matriz e mantenha-a longe dos pisos úmidos, pois a ferrugem nos furos mata rapidamente uma matriz armazenada.
é um valor de planejamento normal. As carcaças são uma peça de desgaste mais barata, e tornam-las finas para adiar uma troca é a economia mais cara da câmara.
Uma lista de verificação de pré-encomenda para matrizes de pelotização
Um dado que chega errado custa duas trocas e dias de produção, portanto confirme estes pontos por escrito antes de pagar:
- Pressione o modelo e o código da matriz estampada da peça antiga
- Diâmetro do furo, comprimento específico, espessura total e ângulo de escareamento
- Classe de aço com certificado de dureza na janela HRC 52-58
- Padrão de espessura compatível com a largura do corpo do rolo em serviço
- Taxa de revisão correspondente à formulação, não ao padrão do catálogo
- Carcaças de rolos, espaçadores e defletores de óleo sobressalentes na mesma embalagem
Fornecedores especializados em parceiros de uso de matrizes facilitam o fechamento. Anhui Jindingsheng Machinery Co., Ltd., um fabricante de conjuntos de rolos e rolos de pressão com sede em Guangde, Anhui, apresenta-se como um centro de serviços completo para peças de prensas de pellets e enviado para os Estados Unidos, Japão, Coreia do Sul, Vietnã, França, Bangladesh, Rússia e Índia, portanto, as ferragens do lado da matriz e do lado do rolo podem ser juntas especificadas.
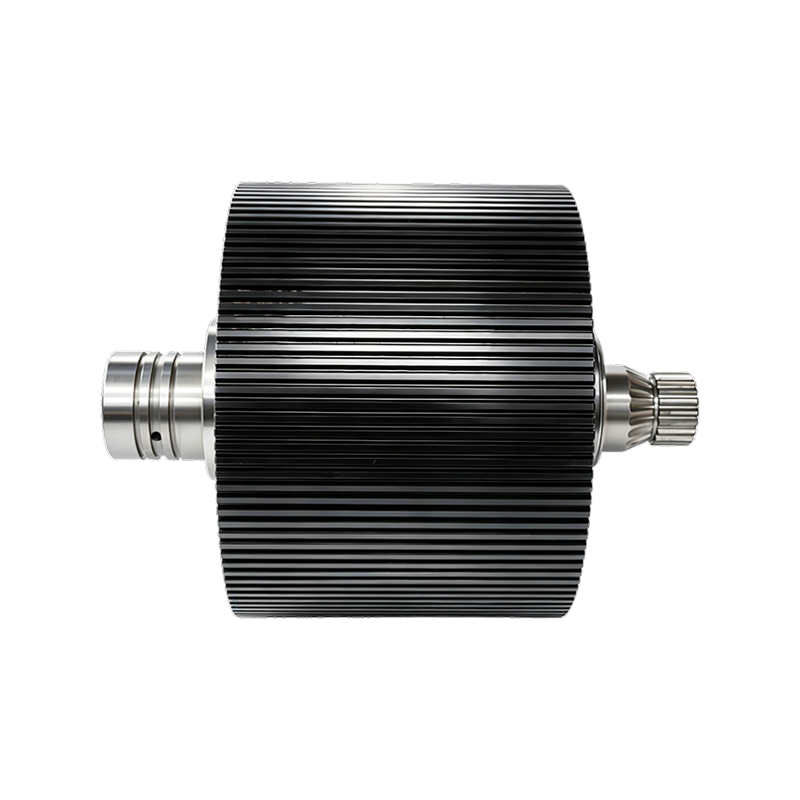
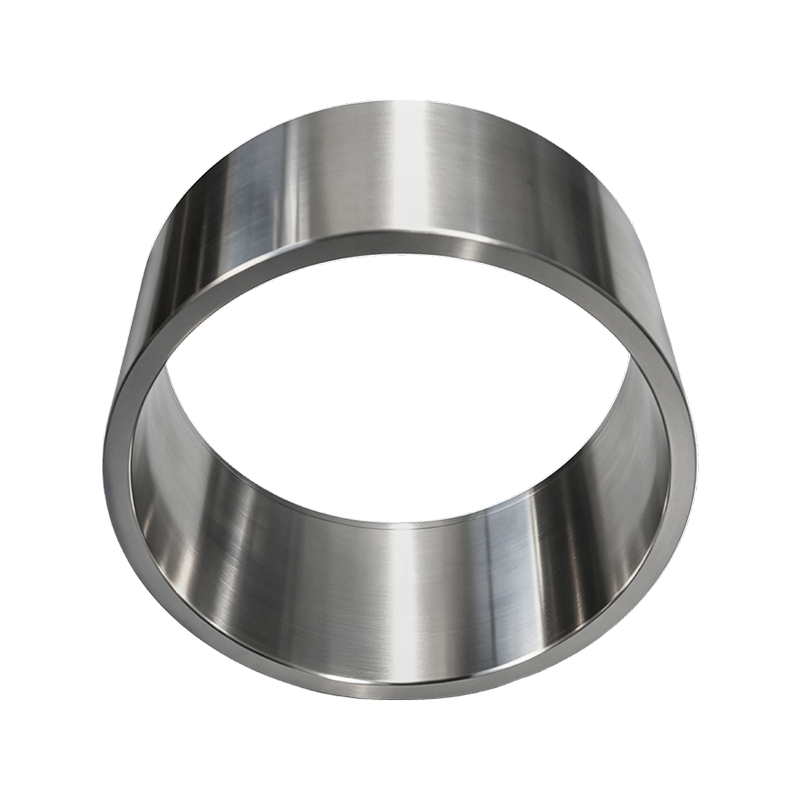
 Anel de moinho de pelotização e conjunto de carcaça de rolo Um conjunto completo de rolos com carcaça de liga de aço, rolamentos reforçados e instalações multicamadas, permitindo que a matriz, as carcaças dos rolos e as ferragens de acionamento sejam especificadas juntas como um sistema de desgaste. Ver Produto →
Resumindo: compre a matriz, os corpos dos rolos e o hardware da unidade como um sistema de desgaste, e o custo por tonelada cai com cada matriz que você utiliza.
Respostas rápidas para compradores que selecionam ferragens para matrizes e rolos.
Perguntas frequentes
Quanto tempo dura uma peletizadora?
Não existe um valor fixo. As linhas de alimentação geralmente referem-se a 800 a 1.500 horas de operação a partir de uma matriz elétrica, enquanto a biomassa abrasiva pode reduzir esse número drasticamente. Acompanhe as toneladas e o desgaste do furo em milímetros, não no tempo do calendário, e compare as matrizes com base no custo por tonelada.
Qual taxa de revisão minha formulação precisa?
Comece pela família de produtos: aproximadamente 9:1 a 13:1 para a maioria dos alimentos para gado, 5:1 a 8:1 para madeira e palha. Pelotas quebradiças desativam uma proporção mais alta; um motor sobrecarregado ou sufocado exige um motor mais baixo.
É possível consumir tanta ração quanto biomassa?
Não é sensacional. A alimentação e a biomassa precisam de diferentes diâmetros de diâmetro, comprimentos específicos e tipos de aço, portanto, uma matriz compartilhada compromete a dureza ou a capacidade. A maioria das fábricas mantém uma matriz por família de produtos, lubrificados e selados.
Os corpos dos rolos devem ser trocados junto com a matriz?
Sim, sempre há desgaste para o avançado. Uma nova matriz recupera o perfil irregular dos rolos desgastados em poucos dias, e a superfície suportável da carcaça é o que protege a face da matriz. Encomendar os dois juntos também elimina uma segunda troca.
Entre em contato
Siga-nos
Links rápidos
Série de produtos
Contate-nos
Email : ysf@jindingsheng.com.cn
Address : Nº 19, Zona de Concentração Industrial da cidade de Qiucun, cidade de Guangde, cidade de Xuancheng, província de Anhui